摘要:本文结合近五年十余个现场改造项目的实际经验,面向中级机械工程师梳理设备智能化改造过程中容易被忽略的落地要点,避开概念陷阱,分享选型、评估、实施中的真实经验,所有参数与规范均符合国内智能制造改造的通用要求。
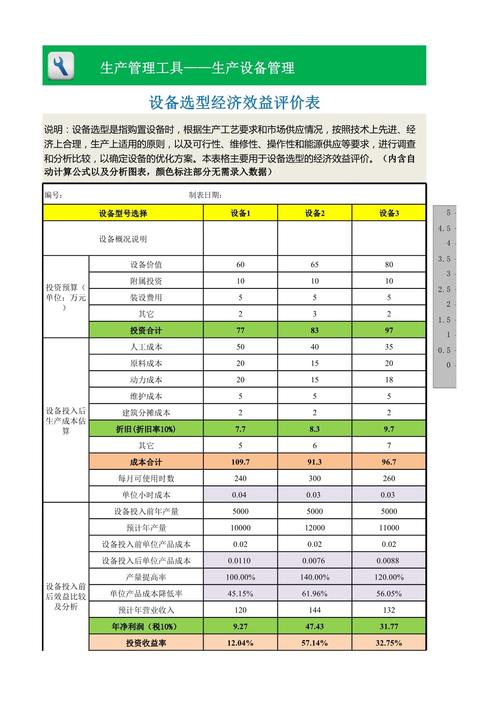
别上来就堆传感器,先算清投入产出账
去年开春去苏南一家做汽配的中小工厂看现场,三台9成新的J23系列开式冲床,老板一开始拍板要做“全智能化改造”,要求每个滑块加编码器,每个工位加视觉检测,所有数据上私有云,算下来改一台要12万,三台就是36万。可那三台冲床本身买新的才18万一台,用了还不到三年,残值撑死了每台10万。这不就是赚吆喝不赚钱吗?
按照GB/T 39116-2020《智能制造能力成熟度模型》的分级,大部分中小制造企业的现有设备,只需要达到二级(流程级)就能满足生产管理需求,根本没必要硬冲四级五级。改造的核心是解决问题,不是拿牌拿补贴。你要是只需要解决冲床压手的安全问题,加一对对射光栅,几百块就搞定。你要是需要统计台班产量,加个计数器,一千块都不到。非要搞全数据采集,那就是给供应商送钱。
核心测点选型:比精度更重要的是抗造
说出来不怕丢人,我刚做改造那会,栽过一个大跟头。给一台立式铣床做主轴热漂移监测,图新鲜选了进口的激光位移传感器,精度能到±0.001mm,花了快八千块,装上去的时候数据漂亮得不得了。结果才三个月,机加工车间的切削油雾糊了整整一层镜头,数据飘得能偏出去半个毫米,完全没法用。最后拆了换了一千二百块的接触式增量编码器,精度也就±0.01mm,放到现在快六年了,从来没出过问题。
改造不是做实验室的实验样机,是要放到车间里24小时造的。潮湿、油雾、振动、电磁干扰,哪个不比精度重要?选测点的时候,先看防护等级,机加工车间的传感器,IP67是底线,别信那些说IP65够用的鬼话,南方回南天的时候,墙都能出水,IP65用不了一年就坏。
振动测点选IEPE压电式加速度传感器就行,灵敏度100mV/g,频率范围0.5~10000Hz,覆盖绝大多数旋转设备的故障监测需求,够用。温度测点就选Pt100铂热电阻,精度A级足够,别买那些带通讯功能的贵价货,接个普通采集模块就能用,便宜还抗造。
数据不是越多越好,够用就停
说实话,我现在最怕老板说“我要所有数据都能看”。你要那么多数据干嘛?机床每天的润滑油温度你看了能干嘛?只要不超温,根本不用管。改造到最后,百分之九十的数据都是垃圾,占你服务器空间,还浪费采集带宽,纯纯无用功。
上次给佛山一家做铝压铸的工厂改,老板说废品率一直降不下来,找不到原因。我们去现场蹲了两天,发现就是合模力波动、料筒温度不稳这两个问题,最后只加了四个测点:合模力传感器、两个料温测点、一个射嘴温度测点,总共花了一万八千块,上线之后废品率直接从15%降到3%,不到三个月就收回了成本。
不过话说回来,很多改造项目都是为了拿补贴才做的,我去年见过一个纺织厂的空调改造,花了八十多万,最后就实现了一个功能:手机能看车间温度。原来抄表的工人只是不用爬楼梯了,还是要每天登记数据,该出问题还是出问题。这不就是骗自己吗!
真坑。
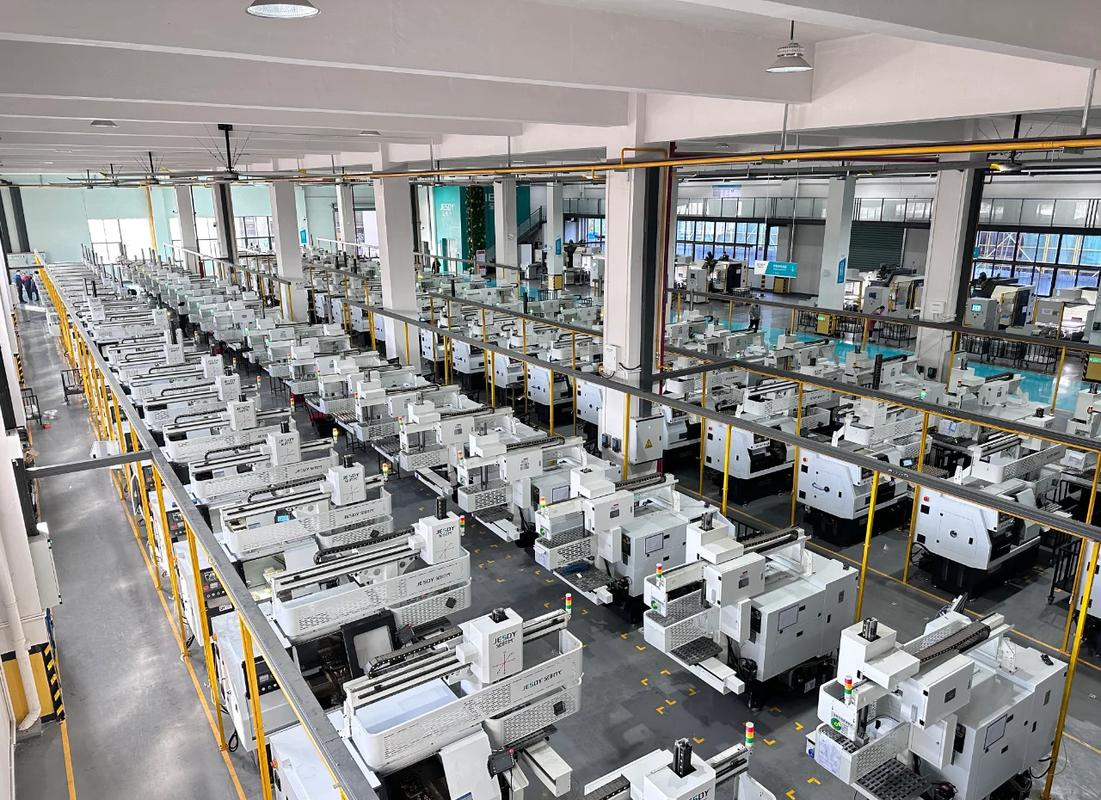
还有很多人喜欢上来就换PLC,老设备原来的PLC好好的,只是没法对接新的采集模块,加个Modbus网关就能解决,几千块的事,换个新PLC加上重新写程序,几万块就出去了,还得停机两三天调试,耽误生产损失的钱找谁算?对了,还有电磁干扰的坑,别忘。车间里变频器、电焊机多的是,信号线一定要用带双屏蔽的铠装线,接地接对,不然数据跳的你怀疑人生,这个坑我见过不下十个团队踩过。
设备智能化改造,从来不是把新东西往老设备上堆就行。很多人把它想成高大上的概念,其实本质就是一场工程整改,哪痛医哪,花小钱能解决的就别上大项目。能帮企业降本、能帮工人少出事、能帮工厂多产出,就是好改造。那些花了大价钱堆出来的样板间,除了拿来参观拍照,没什么实际用处。
