2026-10-04 18:57:56 分类:材料工艺
去年给华东某车企做底盘控制臂的失效分析,批量下线三个月,一共断了17根,全断在焊缝上。送过来的时候我一看,焊道平得能当镜子照,我直接说,这就是你们瞎要求平整度作的死。
焊道越平整,强度反而越差
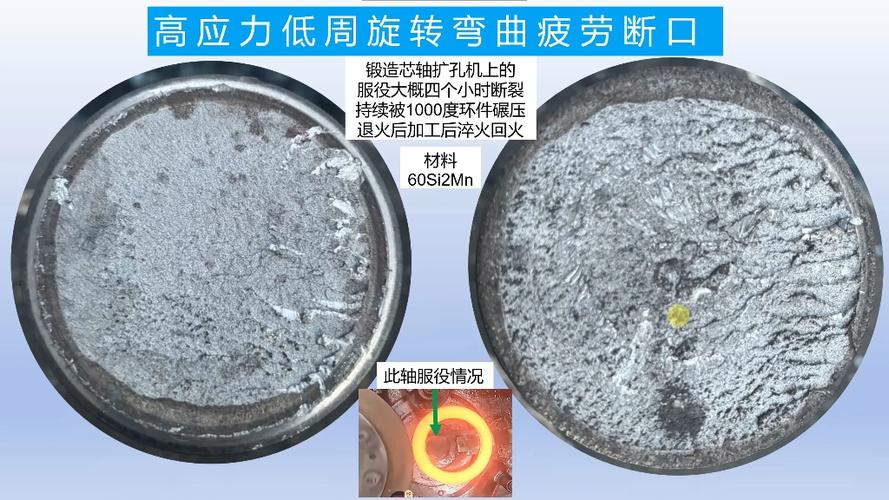 汽车底盘激光焊疲劳断口失效实拍
很多甲方品控拿到焊件,第一眼看的就是表面光不光滑,有没有凹坑飞溅。越平整越觉得焊得好,加价都愿意。说实话,这就是被忽悠了十几年的误区。我们实验室做过上百组疲劳测试,同样熔深同材质的焊道,表面Ra0.8的抛光焊道,平均疲劳强度比Ra12.5的粗焊道低整整17%。有的批次甚至掉了25%。
为什么?平整的焊道为了好看,焊接的时候就得降热输入,保证不塌。热输入一降,熔深直接少个0.2到0.3毫米,就差这一点点,寿命直接砍半。再加上为了平整度,焊完还要人工打磨,打磨的时候一不小心就会引入微划痕,这些划痕就是应力集中的源头,受力的时候第一时间从这儿裂。
我去年跟某新势力的质量经理吵了三周,他咬死了要焊道表面零缺陷,说用户升底盘能看见,不能影响观感。结果批量出问题,回头找我改标准,脸都黑了。
焊前必打磨的陋习,浪费了多少钱
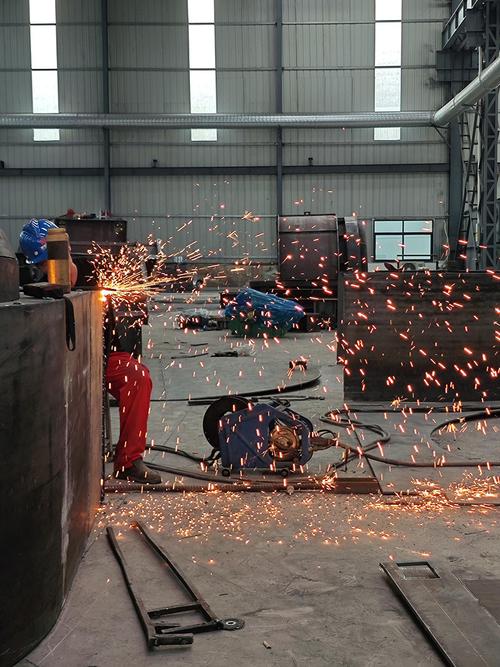 工程机械焊装车间坡口打磨现场图
现在进任何一个焊装车间,师傅们拿到工件第一件事就是拿角磨机磨坡口,磨得发亮才肯下枪,说不磨会出气孔夹渣。我就问一句,现在的焊条焊丝,和三十年前一样吗?
说白了,老规矩是当年工艺落后留下的,那时候焊条药皮脱氧剂加得少,坡口上的氧化皮确实容易引气孔。现在呢?普通碳钢焊条,药皮里的锰硅脱氧剂早就够量了,坡口带个0.1毫米厚的轧制氧化皮,根本不影响。
我们去年给一家做工程机械的工厂做工艺优化,做了五十组对比测试,带氧化皮不打磨的焊缝,拉伸强度只降了1.8%,V型缺口冲击平均31J,比27J的合格线还高四个,完全符合标准。就这,工厂总工还不敢改,说规范就是这么写的,改了出问题谁担责。
一条线一百个焊工,每个焊工一天多磨两个小时,一小时人工成本30块,一年下来就是上百万的浪费,全打了水漂。真扯!也就钛合金、奥氏体不锈钢必须除干净氧化皮,普通碳钢真犯不着。不过话说回来,敢改规范的工厂,太少了。大家都宁愿按着老规矩来,错不了也多花钱,反正亏的不是自己的钱。
焊接行业至今绕不开的死结
 焊接行业至今绕不开的死结
说来说去,焊接最大的问题是什么?所有的工艺参数全是试出来的,没有准谱。不管你是AI焊接还是自动化焊接,说破天去,碰到新材质新板厚,还是得先焊三块试板,拍片探伤合格了才能量产。
现在的模拟软件,吹得神乎其神,说能算熔池能算残余应力,实测出来和真实结果差30%都是常态。同样是10mm厚的Q355钢板,换一批钢厂,轧制终冷温度差个50度,同一参数焊完,气孔率直接从0.1%跳到3.2%,直接不合格。
为什么?因为焊接本身就是个非平衡的热过程,熔池里的对流、溶质偏析、晶粒长大,影响变量快上百个,根本做不出完全准确的理论模型。你说哪项参数不对?找半天都找不到根因,只能一点点试。
现在产业化里最热的1500MPa级热成型钢,用来做汽车防撞梁减重,焊完热影响区必然软化,强度掉20%到30%,不管你是激光焊还是电弧焊,不管你怎么调热输入加合金元素,就是软。现在根本没有彻底解决的办法,所有车企都是靠留厚度余量来补,等于宣传减重省下来的重量,又悄悄加回去了,就是骗骗人。
什么智能焊接数字焊接,全是挂羊头卖狗肉,核心问题没解决,全是在表皮上做文章。我干这行十五年,见过太多项目,砸了几千万上自动化,结果出了问题还是得请退休的老焊工过来调参数,调完才能正常生产。
这个死结,现在没人敢提,也没人能解。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊接:藏在合格标准里的隐形陷阱
文章链接:https://m.yqhljx.com/list_11/3819.html
