天生的死角死穴,怎么调都绕不开
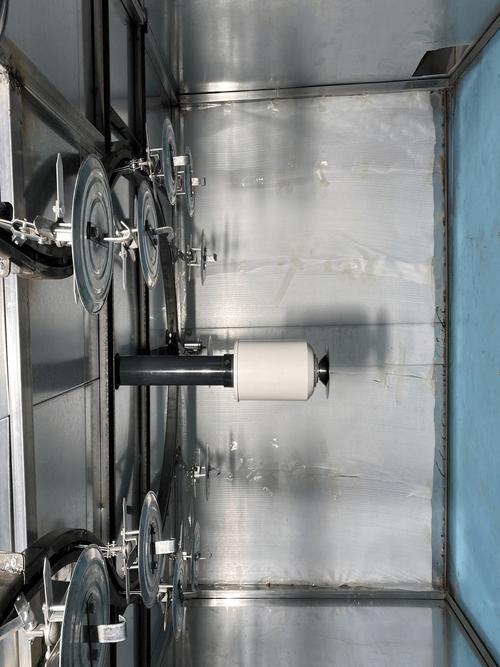
很多销售张嘴就说静电喷涂利用率能到90%,比空气喷涂省一半涂料。这话只说对一半,前提是你喷的是一块平板,什么凹槽夹缝深孔都没有。说白了静电喷涂靠的就是静电引力吸涂料,静电场天生就往电阻低、凸出的地方跑,凹进去的地方就是法拉第笼,电场进不去,涂料颗粒根本飘不进去。
我之前拿一个液压阀块做过测试,8个直径20mm深50mm的安装孔,同一个工件静电喷涂,外表面膜厚能到85μm,孔内平均只有11μm,有的孔甚至连底漆都没盖住。这不是我调枪技术差,是物理定律就堵死了路。
你说你加电压?电压加到100kV,外表面直接击穿打火,还会把已经喷上的涂层给打掉,更完蛋。你说你转工件,让喷枪伸进去喷?复杂工件百十号孔,你伸一个我看看,成本加几倍,客户要吗?
隐形成本堆到你肉疼
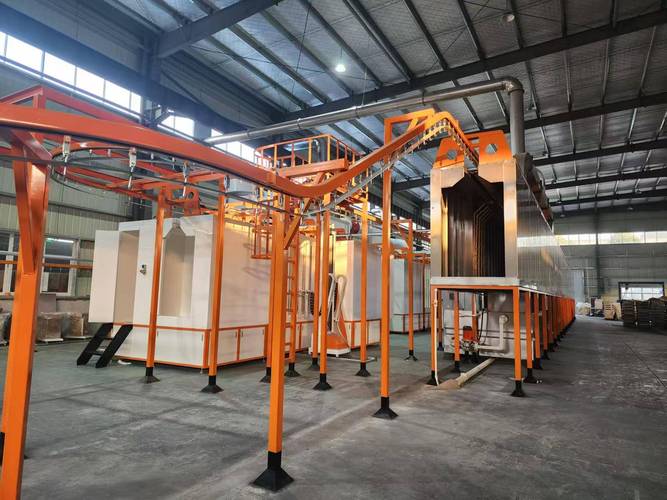
除了死角,那些没人说的隐形成本,才是压垮很多工厂的最后一根稻草。就说挂具,静电喷涂要导电,工件挂在挂具上喷,所有没落到工件上的涂料,全都会吸到挂具上。我见过连续生产三天没刮的挂具,积漆最厚的地方能到5mm,整个挂具的导电率直接掉80%以上,越喷越不上漆,越不上漆电压越高,电压越高积漆越快,恶性循环。
刮漆吧?一个工人一天刮不了十个挂具,刮下来的都是混了杂质的废漆,根本没法回收,当危废拉走,一吨几千块,又是钱。不刮吧?直接废工件,更多钱。
还有前处理,静电喷涂对前处理的要求比空气喷涂严太多,工件表面有哪怕0.1g/㎡的残油,直接就出缩孔,整件废掉。我见过一家做家电外壳的厂,原来做空气喷涂合格率98%,改静电喷涂之后直接掉到92%,每个月多几千件废件,赚的钱全赔进去了。
说实话,很多人算成本只算涂料省了多少钱,从来不算废件、挂具、危废这些隐形成本。我算过,一条年喷100万件五金件的线,算下来隐形成本比空气喷涂高12%,根本没赚到。
产业化绕不开的硬伤,至今没人解决
说了这么多,不是要把静电喷涂一棍子打死。平的、简单的工件,比如防盗门面板、饮水机外壳,静电喷涂确实好用,外观匀,省涂料,没毛病。但是现在整个行业都把它吹成万能工艺,什么取代传统喷涂,完美环保,这不就是扯吗?
到现在还有两个根本绕不开的硬伤,没人敢提,也没人解决得了。第一个,复杂异形工件的成膜均匀性,从根上破不了法拉第笼效应。你说现在有什么旋杯静电,AI自动跟踪喷枪,吹得神乎其神,我实测过,只要深孔的深径比超过2:1,膜厚还是达不到要求,差一半都是少的。
第二个,至今没有精准的成膜预测模型,所有参数全靠老师傅摸。换一个新工件,你得试喷个三五次,调电压调流量调行走速度,浪费一堆料才能定参数,全自动化根本落不了地,说什么关灯工厂,都是给投资方看的噱头。
还有那个粉末回收,都说回收再利用环保,你回收的粉里面混了挂具掉的漆渣、空气里的灰尘,加进新粉里,只要比例超过15%,涂层就出小颗粒,外观不合格,所以大部分工厂回收粉最后还是扔了,根本没省多少环保成本。
不过话说回来,这也不是工艺本身错了,是太多人吹过了头,把一个有明确适用范围的工艺,吹成了包治百病的神药,坑了太多不懂行的老板投错了钱,最后买单的还是自己。
