2026-10-08 14:46:49 分类:材料工艺
去年帮客户调一块半透染料敏化模组的量产线,前前后后卡了快三周,小试片效率全部达标,一放大就掉。所有人都盯着对电极的铂层厚度调,我翻了三天工艺记录,才发现最基础的地方出了错。
为什么涂出来的二氧化钛层总差1%效率
小试都是在恒温恒湿箱里做的,放大产线的涂覆区,没人专门装恒湿设备。入夏之后车间湿度从30%蹦到了58%,没人当回事。浆料里的有机载体提前潮解,涂完之后干燥速率不对,膜孔长歪了。
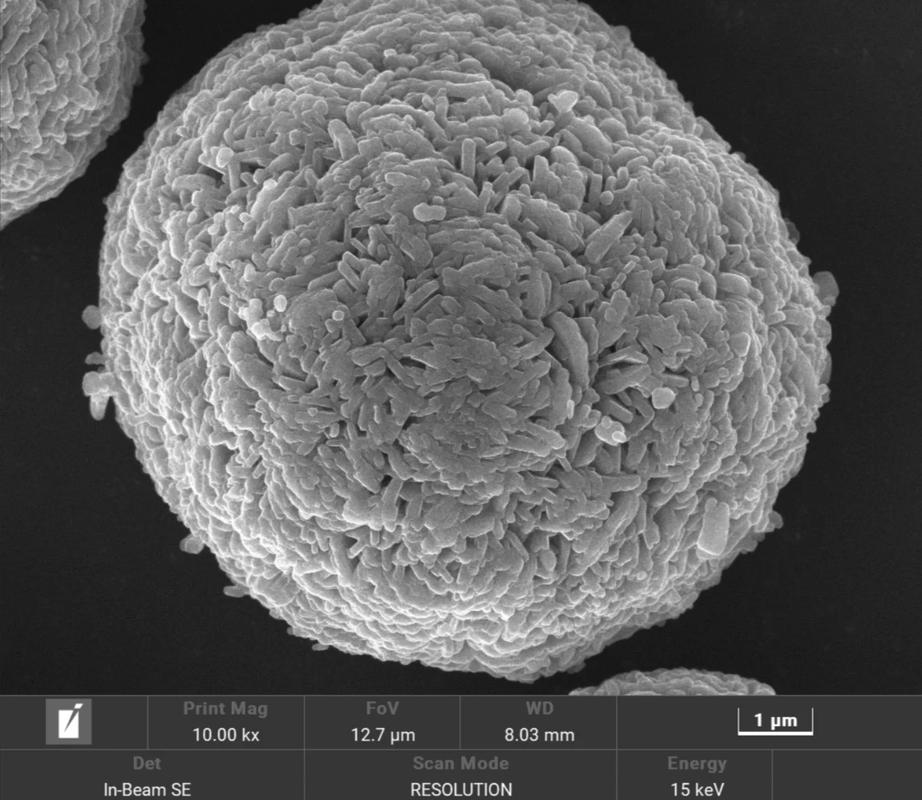 染料敏化电池二氧化钛膜层刮涂缺陷显微镜图
我把不同湿度做出来的膜掰了做比表面积测试,湿度55%做出来的样品,比10%湿度的低了快14%(估算)。染料吸附量直接掉了一成,效率可不就降了嘛。很多人讲工艺的时候,只会说浆料粘度要多少,刮刀间隙要多少,烧结温度要多少,半句话不提涂覆时的环境湿度。更坑的是,湿度不够也不行,湿度过低,浆料干得太快,膜层会开裂,后续浸染料的时候直接从裂缝漏电解质。我们后来给涂覆区加了个简易的除湿机,把湿度控在25%到35%之间,效率直接拉回了小试水平,就这么简单的事,卡了三周。
染料浸泡,过夜真的必要吗
 染料浸泡,过夜真的必要吗
我刚接触染料敏化的时候,所有流程都写着染料要浸泡过夜,至少12小时,好像少一分钟都吸附不完。前年赶一个急活,样品要第二天寄出去测,我下午才涂完膜烧好,泡了三个小时就捞出来封了,测完效率居然和泡16小时的一模一样,误差还不到0.2%。
后来专门做了一组测试,染料浓度0.3mM(示例),常温下静止浸泡,前四个小时就完成了95%以上的吸附,后面的时间,都是多余的染料分子在已经吸附的层上堆着。过度吸附不是好事,堆叠的染料分子会直接猝灭产生的激子,反而拉低开路电压。说实话,老工艺很多参数都是最早做实验室的时候留下来的,那时候没人做动力学测试,索性就泡过夜,省得算时间,传着传着就成了标准。
我们后来量产改成流动浸泡槽,染料不停循环,三个半小时就出槽,不仅省了时间,良率还提了两个点——泡久了膜边缘泡松了,容易掉,这个小细节,没调过产线的人不会知道。
封边的隐形失效点
 封边的隐形失效点
很多做组件的都碰到过,染料敏化电池放个三五个月,效率掉一半,大部分人都骂电解质不稳定,或者说染料降解,其实很多时候是封边出了问题。我拆过十几个失效的旧组件,一半以上都是封边胶渗移堵了活性区的孔。
热压封边的时候,温度高个十度,熔融的封边胶就会顺着二氧化钛的多孔结构往里面爬,爬个一两毫米进去,看起来封得更牢,其实把靠近边框的活性区孔隙全堵了,电解质流不过去,一开始性能掉得少,你测不出来,放俩月,慢慢从边框往中心坏,效率就跳水。我们测过,常用的离子型封边胶,热压温度比胶的熔融温度高8到10度就够,高了弊大于利。
不过话说回来,现在做柔性染料敏化,用紫外固化胶,这个问题好点,但又多了胶层本身和电解质的相容性问题,好多坑还没人填。
现在圈子里都在追新的光伏技术,没人愿意蹲在这挖老工艺的细节,其实染料敏化耐弱光,半透性好,做光伏幕墙、物联网低功率供电,本来就有自己的位置,很多时候做不起来,不是技术本身不行,是这些没人写进手册的小坑,把人坑走了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:染料敏化电池:湿制备工艺里没写进手册的坑
文章链接:https://m.yqhljx.com/list_11/4029.html
