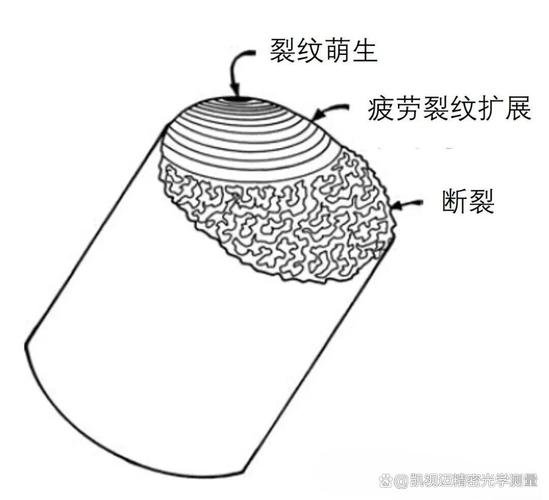
上个月去南方主机厂处理一起转向节失效,断口平整得像被刀切过,韧窝少得可怜,典型的疲劳断裂。拉强度复检合格,硬度合格,所有指标都对着设计卡得严丝合缝。怎么就断了?
翻设计计算书,人家清清楚楚标了,材料疲劳极限取的280MPa,安全系数够的。问题出在哪?
不是材料表里那个定数
疲劳极限从来都不是材料本身的固有属性,是工件、载荷、环境共同作用的结果。
你翻材料手册看到的那个数值,怎么来的?是实验室用标准抛光小试样,在对称交变循环、无应力集中、室温空气环境下,测到的无限次循环不发生断裂的最大应力。说白了,那是个理想条件下的测试值。
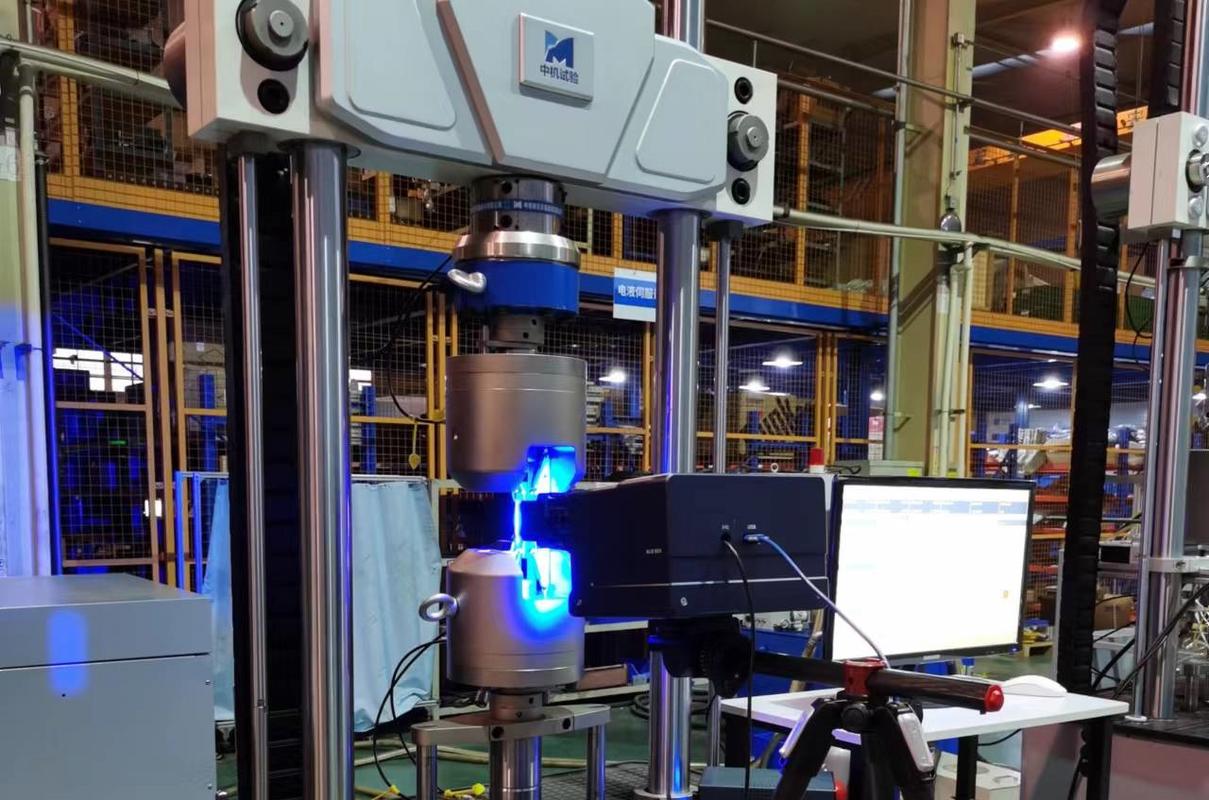
实际生产出来的工件,哪有这么理想?我就拿那次失效的转向节说,模锻出来的,分模线就在应力最大的轴肩位置,虽然磨过,还是留了不到0.2mm的台阶。就是这个小台阶,应力集中系数直接干到1.6。表面还有一层脱碳,软乎乎的,裂纹就从这起的。最后测出来实际工件的疲劳极限,估算一下,也就180MPa左右。
差了快一百兆帕。
吓出一身冷汗。
工艺里那些看不见的折扣
好多人觉得,只要材料选对了,疲劳就没问题。其实疲劳极限打多少折,全看工艺怎么干。
就说残余应力,你冷拔出来的棒料,强度涨了几十个兆帕,表面留的拉应力,能把疲劳极限直接拉低三分之一。反过来,喷丸为什么能提疲劳?就是给表面砸出一层残余压应力,把裂纹往外顶,不让它长。但喷丸也不是越狠越好,我见过过喷的,表面打出了微裂纹,反而比不喷还差。
焊接更不用说。焊趾那个位置,天生带咬边缺陷,应力集中大得离谱,好的焊接工艺能把疲劳极限保住一半,差的直接剩三分之一都不到。好多钢结构架子断,不是强度算错了,是根本没给焊接的疲劳折扣留余量。
热处理也会坑人。淬火出来的氧化皮,如果不打磨掉,表面的点坑就是裂纹源,比打磨过的表面,疲劳极限掉小一半太正常。
工程上怎么避坑
说实话,干了十几年失效分析,我现在很少直接拿手册的疲劳极限用。上来先想,这个工件用了什么工艺,有哪些地方会打折扣。
所有手册上的疲劳极限数值,都需要乘工艺修正系数,这一步省不得。比如表面粗糙度,Ra从0.8涨到25,修正系数直接从1掉到0.5左右,估算值,差不了太多。应力集中多大,残余应力是拉还是压,有没有腐蚀,这些都要一点点扣。
还有个很多人不知道的边界:如果你的工件在腐蚀环境下交变载荷工作,根本不存在什么无限寿命的疲劳极限。不管应力多低,腐蚀会一直咬你的裂纹,时间够长一定会断。这种情况只能做有限寿命设计,到年限就得换,别想着一劳永逸。
我刚入行的时候,为了省试验费,硬套手册数值,结果样件台架三万次就断了,整个项目拖了三个月,那点试验费省的,还不够加班改设计的成本。
不过话说回来,疲劳这东西,现在还有很多没搞透的地方,不是公式能算全的。关键受力件,该做疲劳试验就做,别心存侥幸。毕竟真到出了问题,后悔都来不及。
