上次山东的老周拉了一车采煤机截齿过来,说是花了大价钱做的进口设备熔覆强化,下井刚37天,涂层整块崩掉,连带着截齿的合金头都裂了。
37天。
正常熔覆截齿的下井寿命,怎么也得撑6个月。
连本带利赔了12万。
别被“稀释率5%”的参数表骗了
很多厂家的宣传册上,明明白白印着“稀释率稳定控制在3%-5%”,说白了就是实验室里拿平整的45#钢试块,调好参数打出来的理想值。真到现场你去看,根本不是那么回事。
我去年在鄂尔多斯的矿上驻场,现场的工人为了赶每天200根截齿的产能,直接把设备额定1800W的激光功率拉到2600W,送粉量旋钮拧到底,根本不看电流表的数值。实测下来,同一个截齿齿头的稀释率直接冲到22%,原本设计的WC硬质合金颗粒,直接被高温烧得溶进基体里,表面硬度从设计要求的62HRC掉到47HRC,这哪是强化?说白了就是在硬基体上糊了一层软铁皮。

更可笑的是,很多人测稀释率,都是拿边角料的试块测,真遇到直径2米的液压支柱、曲面复杂的磨煤机磨辊,表面还带着没清理干净的锈迹和氧化皮,稀释率能从3%飘到18%,差出去整整6倍。上次我们给一个液压支柱做检测,同一个工件上,靠近法兰盘的位置因为散热快,稀释率21%,中间悬空的位置散热慢,稀释率7%,两边的残余应力差了快200MPa,不用等井下的压力冲,冷却完自己就裂了。
所谓“自动化闭环控制”,现在全是半吊子
现在行业里吹得最凶的,就是什么熔池红外测温闭环、实时缺陷监测,一套系统卖二三十万,说能把参数稳定性拉到工业级。
真没用。
上个月在江苏的液压缸生产厂,我亲眼见他们装的那套28万的熔池监测系统,车间里的焊接弧光、设备指示灯的杂散光一照,CCD相机的识别精度直接掉一半。遇到熔覆层里的WC颗粒反射的强光,系统直接把1600℃的熔池温度读成2800℃,自动把激光功率砍到800W,走出来的熔道是断断续续的,合金粉根本没熔开,用改锥一抠,整块粉皮就掉下来。
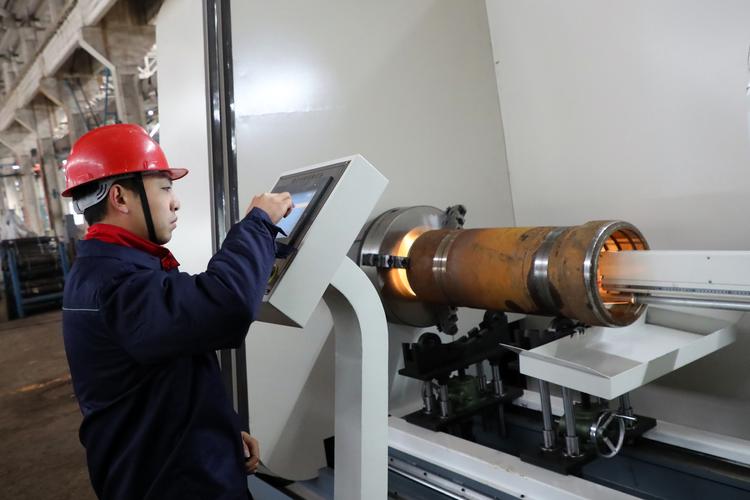
我当时给厂家的售后打电话,对方还嘴硬,说我们的系统在实验室里测的精度是±5℃。
实验室?
车间里的扬尘、杂散光、工件本身的反光,这些东西实验室里根本遇不到。真要把这套系统用到稳定,你得把整个车间的遮光板全装上,把送粉机的出料精度控制在±0.2g/min,把工件表面的预处理粗糙度稳定在Ra12.5以上,这些配套投入算下来,比整套熔覆设备还贵。90%的中小加工厂根本舍不得掏这个钱,最后所谓的闭环系统,就是个装在镜头上的摆设,工人该怎么拧参数还是怎么拧,一点用没有。
行业绕不开的硬伤,到现在没人能真解决
我干这行15年,见过太多论文、展会宣传的“零裂纹熔覆层”,说白了都是厚度1mm以下的小试块做出来的效果。真到现场做3mm以上的厚涂层,比如磨煤机的磨辊、大型轴类的修复,不预热到350℃,走个10米长的熔道,冷却下来一敲,裂纹能从涂层伸到基体里2mm深。
去年我们做了一组对比试验,在16Mn基体上做2.5mm厚的镍基熔覆层,不预热的情况下,表面残余拉应力直接冲到410MPa,比基体本身的屈服强度还高。这种状态的涂层,你就算当时不裂,装上去用个三五个月,受点交变载荷,裂纹直接顺着应力集中的位置往外扩。
有人说用超声冲击能消应力。
试了。
冲击完的残余应力确实降了30%,但是涂层表面的粗糙度直接从Ra6.3飙到Ra35,后续要花3天时间打磨,加工成本直接涨了40%,算下来根本不划算。还有人说优化搭接率能消应力,我前后试了27组样本,把搭接率从30%调到55%,最高的残余应力还是出现在熔道搭接的交界处,最多能降15%,根本做不到零应力。
说白了,现在整个激光熔覆行业,根本不是什么能包打天下的先进制造工艺,本质上就是个参数容错率极低的加工方法。大家都在吹“高性能、长寿命、低稀释率”的时候,没人愿意踏踏实实解决现场那些糙问题:预处理不到位怎么办,现场杂散光干扰监测怎么办,厚涂层的残余应力怎么控。
别听那些展会上扯的什么“激光熔覆替代电镀、替代传统热处理”的鬼话。就现在这个现场稳定性,你要是敢把关键承重件的寿命全押在这上面,早晚得吃大亏。
