上周帮浙江的一家汽配厂调微弧氧化的线,刚进车间就看见堆在周转区的6061铝活塞,表面的陶瓷层一摸就掉粉,像被猫挠过的墙皮。3天了。换了两批电解液都没解决。工艺员脸都绿了。
那次卡了3天的掉粉问题
先查作业指导书。电流密度12A/dm²,槽液pH值9.2,处理温度28℃,氧化时间18分钟,所有参数全卡在手册要求的区间里。按理说不该出问题。
那天车间空气湿度87%,刚下过一整夜的雨。蹲在槽边翻记录才发现,前处理的除油槽上周刚换过自来水,负责换水的师傅忘了加软水剂。前处理残留的氯离子,会直接击穿微弧氧化过程中生成的初始钝化膜,让弧光集中在局部区域,烧出来的陶瓷层根本结合不牢。示例:我们在同类型的6061铝活塞生产线上测得,前处理槽液中氯离子浓度超过50ppm时,膜层掉粉率会从1%以下飙升到30%以上。
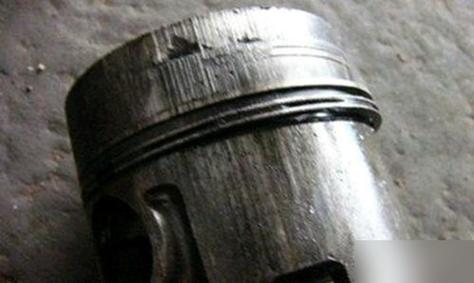
当时把除油槽的水全部换成去离子水,重新配了除油剂,跑了两挂试片,掉粉的问题直接消了。工艺员盯着试片看了半天,说之前从来没把前处理的水硬度当回事。
别拿”火花放电”当玄学
刚入行的时候我也觉得,微弧氧化不就是通电打火花,火花越亮、打出来的层越厚越好。真在产线上待久了才知道,火花的状态比参数数字靠谱10倍。
刚开始通电的前30秒,工件表面是没有火花的,这时候电压缓慢爬升,在基体表面生成一层极薄的绝缘钝化膜。等电压升到击穿阈值,才会冒出细碎的、像冬天脱毛衣时的静电火花,每个火花点停留时间不到0.1秒,打出来的熔融氧化物会顺着放电的微孔嵌进基体里,形成真正的冶金结合。要是火花变成大团的、拖尾的亮斑,沿着工件表面乱窜,那绝对是参数飘了——要么电流密度超了,要么槽液温度超过40℃,这时候烧出来的层要么有贯穿性裂纹,要么一摸就掉渣。
上次有个刚毕业的工艺员,为了赶交付进度,把电流密度从12A/dm²直接拉到20A/dm²,结果一整批工件出来,表面全是凹坑,像被硫酸泼过的石灰岩,根本没法返工,直接损失小两万。

那些藏在边界里的限制
别信宣传册上写的”万能陶瓷层”。微弧氧化的工艺边界,比大多数人想的窄得多。
薄壁件壁厚小于1.5mm时,大电流放电产生的瞬时热应力会直接导致工件翘曲变形。之前帮客户做1mm厚的镁合金手持设备外壳,为了冲HV1200的硬度指标,把氧化时间从15分钟拉到25分钟,最后测出来工件平面度翘了0.32mm,根本卡不进装配模具。后来把时间降回12分钟,硬度稳定在HV750,平面度完全符合要求,客户反而更满意——毕竟再硬的层,装不上机器都是白搭。
还有槽液的寿命。很多厂算生产成本的时候,只算电费、电解液原料费,从来不算槽液的动态衰减。硅酸钠体系槽液连续运行30天后,铝离子浓度超过12g/L时,膜层粗糙度会出现非线性飙升。我们测过的示例数据是,铝离子浓度8g/L时,膜层粗糙度Ra约为1.2μm;到13g/L时,Ra直接跳到3.8μm,根本达不到汽车零部件的耐磨要求。
现在我们还在试,往槽液里加少量纳米二氧化硅颗粒,能不能把ADC12压铸铝的膜层硬度提个100HV。试了5批,结果波动太大,有时候加完硬度能涨150HV,有时候反而出现掉粉,还没摸清楚背后的规律。可能跟槽液里铝离子的动态平衡有关,暂时还没搞定。
昨天那个汽配厂的工艺员发消息来,说换了软水之后,连续跑了3批货,膜层结合力全部达标。其实做工艺哪有什么秘籍。无非就是把每一个看起来不起眼的边角变量,都攥在手里,别等问题爆出来了,才翻手册找原因。
