2026-10-31 05:14:54 分类:材料工艺
上个月东莞那个做消费类锂电的客户,拉了1200平的钴酸锂极片上刮涂机,走速18米/分钟,浆料固含量75%,按之前的参数调的刮刀间隙120微米。下线测面密度,整批CV值12.3%。
废了。
直接报废,82万的料钱,连烘干的电费都算进去,快90万打了水漂。我当时过去蹲了三天,才找到问题——根本不是刮刀间隙没调好,是上周他们换了一批新的铝箔,铝箔本身的厚度公差是±6微米,而他们调刮刀的时候,是拿标准铝箔测的平行度,根本没拿实际生产的铝箔走一遍校准。
别信什么”老师傅调刮刀全靠手感”的鬼话
干了15年工艺,从最早的建筑外墙刮腻子,到后来的消费电子散热涂层、锂电极片、柔性OLED封装胶,刮涂的设备换了七八代,踩的坑能堆满半个仓库。见过太多所谓的”老法师”,调刮刀的时候拿个塞尺塞两下,转一下调节旋钮,说”差不多就行”。说白了,差的那点,最后都变成报废的料。
实测过太多次。同一个刮涂头,同批次浆料,同间隙值,要是刮刀和走带平面的平行度,每米长度上的误差从1微米升到3微米,膜厚的整体CV值直接从2.1%跳到7.8%。要是平行度误差到5微米,根本不用测,肉眼就能看到膜层一边厚一边薄,厚的地方烘干之后直接裂。
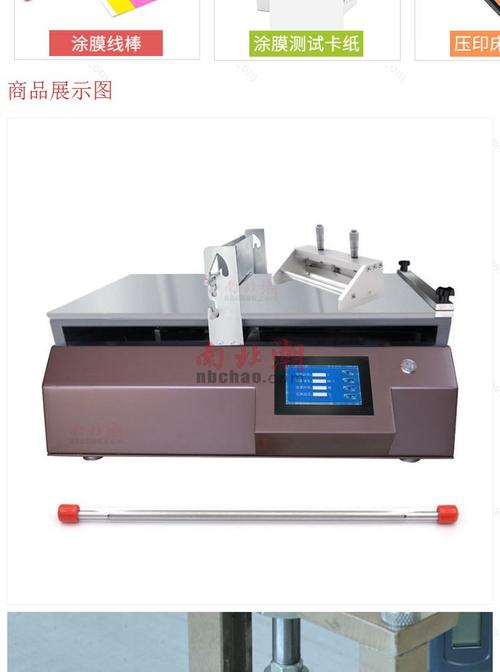 锂电极片刮涂机刮刀间隙校准现场图
最烦那种”手感好”的说法。手感是什么?是你调了十几次之后,肌肉记住了那个旋钮转多少圈,但是你换个班次,换个新来的工艺员,直接就抓瞎。之前苏州有个做散热涂层的厂,靠一个干了8年的调机师傅,良率能做到92%,那个师傅离职之后,新的人调了三个月,良率最高才76%,最后老板花了二十万把那个师傅请回来,人家到车间转了一圈,拧了四个调节螺丝,良率直接回到91%。你说这是手感?扯淡。就是他之前记下来了,这台设备的走带在左右两个位置的高度差是1.8微米,每次调的时候要把左边的螺丝多拧1/4圈,右边的少拧1/4圈,根本不是什么玄乎的经验。
不过话说回来,那些所谓的手感,本质上就是没把经验拆解成可量化的参数,全藏在老师傅的脑子里,人走了,经验就没了。
你以为的核心变量,其实根本排不上号
很多人一提到刮涂,第一反应就是”间隙调多少”。错。我测过几十组对比数据,浆料的屈服值和走速的匹配度,对膜厚均匀性的影响,比间隙值的影响大至少10倍。
举个例子。同样是120微米的间隙,同样的走速15米/分钟,用屈服值2Pa的浆料,刮出来的膜厚是82微米,CV值1.8%;换同粘度但是屈服值8Pa的浆料,刮出来的膜厚直接变成107微米,CV值6.2%。为啥?因为屈服值高的浆料,刮刀刮过的时候,不会顺着刮刀的弧度流平,会在刮刀边缘堆料,堆着堆着就掉下来,形成局部的厚点。
还有个更离谱的变量。基材的张力。之前我们做对比试验,同个刮刀,同个浆料,同个间隙,把铝箔的张力从120N降到80N,膜厚直接从83微米涨到98微米。差了18%。很多人根本不把张力当回事,觉得”不就是把箔拉紧点吗”,错。张力低的时候,铝箔在走带的时候会上下晃,晃的幅度只要有10微米,直接就影响刮刀和基材的间隙,你调的120微米,实际可能是110,也可能是130,能准才怪。对吧?
 刮涂层厚分布曲线实测图
说实话,现在很多厂的工艺文件里,根本没有张力的参数,全靠设备上默认的数值。夏天车间温度高,铝箔变软,同样的张力值,实际的形变率比冬天高30%,你冬天调的参数,夏天直接用,不报废才怪。
产业化绕不开的死结,没人愿意捅破
现在所有卖刮涂设备的厂家,都在吹高速、高精度,什么走速30米/分钟,面密度CV值≤2%,听着特别美好。但是真到量产的时候,根本达不到。
为啥?因为现在所有公开的刮涂流体模型,全是建立在”基材绝对平整、浆料是牛顿流体、没有任何杂质和气泡”的理想条件下。现实里呢?铝箔有厚度公差,浆料有微米级的团聚体,走带的时候有震动,车间的温湿度每天都在变,这些变量加起来,根本没有公式能算清楚。
比如现在大家都在搞高固含量的锂电浆料,固含量从70%升到80%,烘干成本能降30%,但是刮涂的时候,只要浆料里有一个直径20微米的团聚碳黑,刮过刮刀的时候,就会在膜层上划出来一道100微米长的隐痕,这个隐痕肉眼看不到,测面密度也测不出来,但是做成电池之后,循环300次就会出现局部锂枝晶,直接鼓包。现在的在线检测设备,分辨率最高是10微米,根本抓不到这种隐痕,等你测出来的时候,已经是整卷的货做完了。
还有空气卷入的问题。走速从15米/分钟提到30米/分钟的时候,刮刀前面的空气会被卷进浆料里,形成直径几微米的小气泡,这些气泡在烘干的时候会破掉,形成微孔。现在没有任何一个理论公式,能算出来不同粘度、不同间隙下,走速到多少的时候,空气卷入量会超过临界值,全靠师傅一点点试,试一次就是几万块的料钱,试错成本高到离谱。
别听那些专家在台上讲什么智能刮涂、数字孪生,说白了,现在国内90%的刮涂生产线,参数全是试出来的,不是算出来的。那些所谓的理论模型,到了实际车间里,连10%的准确率都达不到。这就是现在刮涂产业化最核心的硬伤——我们用着上百年前的流体力学公式,去做现在要求微米级精度的产品,还想把良率做到95%以上。
难。真的难。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:刮涂不是调间隙:15年工艺师踩过的报废坑
文章链接:https://m.yqhljx.com/list_11/5144.html
