上周三在压力容器车间蹲了整整12小时,就盯着那台服役了15年的老埋弧焊设备转。22mm厚的Q345R筒体纵缝,连续三焊道,焊完探伤出来全是顺着焊道延伸的条状气孔,负责焊接的班组师傅都快把焊剂铲斗摔了。
一开始所有人都把问题往焊剂受潮上靠,把焊剂拉到烘箱150度烘了两小时,焊出来的试板还是满片气孔,当时人都麻了。
气孔不是焊材的锅
蹲在焊道边看了半小时铺焊剂的操作,才发现问题。负责铺料的师傅图省事,把铺料口的调节阀门开到最大,焊剂从料斗里哗哗往下流,堆在焊道表面足足有5公分厚。
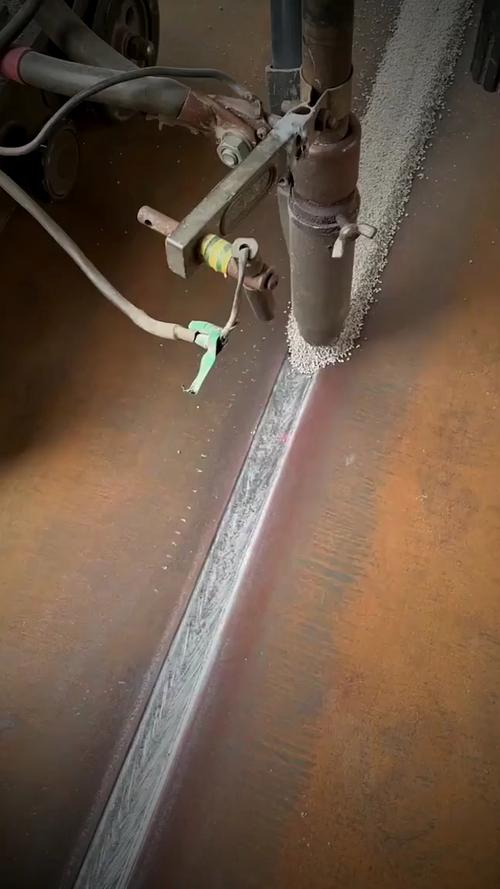
你想啊,埋弧焊的原理从来不是“盖得越厚越好”。焊接过程中,焊剂接触电弧的部分会熔融成一层玻璃态的渣壳,挡住弧光,同时隔绝空气。如果层厚太大,焊接反应生成的二氧化碳、水蒸气排不出去,被闷在半凝固的渣壳下面,顺着熔池的流动方向钻进液态金属里,等熔池凝固,就成了顺着焊道延伸的长条形气孔。
之前翻教材,所有资料都只说“焊剂层应足够覆盖弧光”,没人提这个“足够”的上限——也就是焊剂层厚度的安全区间,在不同线能量下根本不是固定值。
我们当时同批次试板做了三组对比(示例):焊剂层2公分厚的时候,因为弧光没盖住,表面散渣多,还有少量零散气孔;3公分厚的时候,焊道成型平整,探伤合格率98%;回到一开始的5公分厚,合格率直接掉到62%。
真的,差2公分的厚度,结果天差地别。师傅当时听完愣了半天,说之前干了十几年,总觉得焊剂堆得越厚越保险,哪知道厚了也会出问题。
咬边的锅未必是参数
解决完气孔的问题,又碰到个更闹心的事。筒体环缝的埋弧焊焊道,每侧边缘都有深度0.5mm左右的咬边,按压力容器的验收标准,这个深度是超差的。
一开始按手册上的咬边排查逻辑,调了焊接速度,从30m/h降到25m/h,咬边不但没消,反而更深了。又把电压从32V降到29V,熔宽缩窄了,咬边还是在。
折腾了三个小时,才注意到焊丝的伸出长度。因为环缝要避开筒体的坡口棱边,操作的时候特意把焊丝从导电嘴往外拉了不少,量了下,足足有60mm——比手册上推荐的40mm伸出长度,多了20mm。我们当时没意识到,焊丝伸出长度对电弧挺度的影响,早就超出了手册上给出的推荐范围的参考价值。

电弧的挺度是跟着伸出长度变的。伸出太长,电弧的吹力会发散,熔池边缘的液态金属被吹得往焊道中间流,坡口侧面没有金属补上去,自然就形成了咬边。
把伸出长度调回45mm,再焊一道,咬边直接消了。熔宽刚好和坡口宽度匹配,连之前磨焊道的工序都省了。
没人会提前把这些细节写在操作手册里。参数表上的数值,都是理想平焊位置的最优值,真到了带弧度的筒体上,差10mm的伸出长度,就能攒出半道返工。
还没摸透的边界
干了这么多年埋弧焊,我到现在都觉得,这工艺没有绝对的“标准参数”。
比如我们最近碰到的怪事:车间下午的对流风刚好吹到焊接工位,风速大概2m/s,哪怕焊剂层厚度调到3公分,焊丝伸出长度也卡到最佳值,还是会出现零散的、直径1mm以内的小气孔。一开始以为是风把焊剂吹薄了,补了一层焊剂还是有。后来慢慢摸出规律,是电弧周围的那层气态保护气氛被风刮乱了——别看上面盖着厚厚的固态焊剂,电弧最外侧的那圈薄薄的气态保护层,一旦被风带走,空气就会顺着电弧边缘钻进去,形成小气孔。
这个临界风速的边界到现在我们还没测准。目前估算的临界风速大概在1.8m/s,超过这个值,哪怕所有参数都对,也可能出零散气孔。车间后来干脆在焊接工位旁边装了个可移动的挡风板,才把这个问题压下去。
还有个没解决的问题:当焊剂回收了三次以上,里面混了不少碎渣壳,哪怕重新过筛,还是会偶尔出现焊道表面的麻点。到底回收多少次之后焊剂的成分就会因为氧化、沾污达不到要求,我们现在还在慢慢试,没有一个准数。
别信那些把埋弧焊参数列得像数学公式的资料。真到了产线上,你得蹲在焊道旁边,盯着每一个细节的变化,差一点,就可能是半天的返工。
