上个月跑苏州的汽车零部件外协厂,刚进门就被车间主任拉去看一堆报废的齿轮。
从一批断齿的齿轮说起
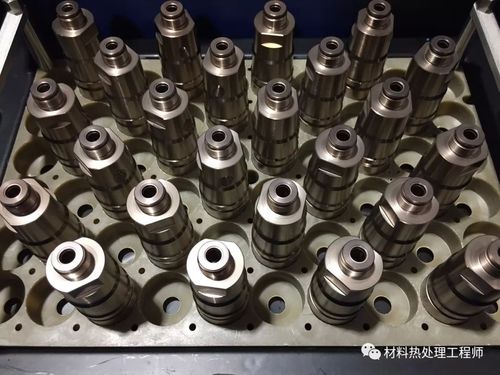
这批零件是20CrMnTi的变速箱二轴齿轮,要求渗层深度0.8~1.2mm,心部硬度25~35HRC,表面硬度58~62HRC。
硬度测了,没问题。渗层深度,也够。
就是装机台架跑了300小时,直接从齿根断了。
我们当时把同炉的12个齿轮全部拆下来磨剖面做金相,才发现靠炉门位置的4个齿轮心部硬度只有22HRC,比要求的下限低了整整3个HRC,剖面里能看到大块的白色铁素体组织。
厂里的工艺员之前是做气体渗碳的,转离子渗碳才半年,所有参数都是照着设备说明书调的:920℃保温4小时,乙炔气流量12sccm,丙烷做辅助催化。
说实话,这个参数单拿出来挑不出错,放在气体渗碳线上跑,能出一批合格的零件。但放在离子渗碳炉里,全是暗坑。
那些手册不会写的“暗条件”
离子渗碳的加热逻辑和气体渗碳完全不一样。气体渗碳是炉内的热辐射加热,工件和炉气温度基本一致,热电偶测的数值就是工件的实际温度。但离子渗碳是靠工件接阴极,在真空炉里通低压惰性气体,靠辉光放电的离子轰击工件表面产生热量——简单说,工件自己就是发热体。
这就带来第一个坑:炉壁上的热电偶,测的是炉壁的温度,不是工件的温度。
厂里之前从来没校过随炉温,总觉得热电偶显示920℃,工件就肯定是920℃。我们绑了两个测温样块在炉内不同位置,测出来靠炉门的位置,工件实际温度比热电偶显示的低了28℃。
温度低了,奥氏体化不充分,心部就出铁素体。
还有个坑是装夹的接触电阻。离子渗碳的炉温均匀性,核心不是热电偶的校准值,是工件装夹的排布密度和接触状态。靠炉中心的零件,阴极盘的氧化层磨得干净,接触电阻小,辉光放电的电流密度大,实际温度就高;靠边缘的零件,接触电阻大,电流密度小,温度就低。同炉装的零件,温差能拉到30℃以上。

我见过很多刚转离子渗碳的师傅,总拿气体渗碳的思路套参数,觉得温度、流量、时间三个数对上就行,根本不管炉内的实际状态。上次这个厂的阴极盘,三年没打磨过,表面一层厚厚的氧化皮,每个零件的接触电阻差得离谱,调出来的参数当然全是乱的。
花了三天调出来的边界条件

我们没直接改保温时间,先花了一天半把阴极盘整个拆下来,用钢丝轮把表面的氧化层全部磨掉,露出金属本色。然后装夹的时候,每个齿轮都垫了1mm厚的不锈钢垫片,保证所有零件和阴极盘的接触电阻基本一致。
然后校随炉温。示例校准值:炉壁热电偶读数需比目标工件温度低10~15℃,才能抵消辉光放电的接触热阻偏差。我们要工件实际到920℃,就把热电偶的设定值调到905℃。
还有乙炔流量。之前厂里怕渗碳速度慢,把流量开到12sccm,结果开炉门的时候,炉内壁一层厚厚的黑碳黑,磨都磨不掉。我们慢慢往下调,试到7sccm的时候,碳黑层基本消失,渗碳速度反而没降多少——毕竟离子渗碳的碳是靠离子轰击乙炔分子解离出来的,不是靠气相的浓度,过量的乙炔只会在炉壁和工件表面沉积疏松的碳黑,反而阻碍碳的渗入。
当时调了三次才把碳黑的问题消掉,每次开炉门看到内壁那层黑糊糊的积碳,都想骂当初拍脑袋定流量的人。
重新跑了一炉,12个齿轮的金相测下来,心部铁素体全部在合格范围内,渗层深度的偏差控制在0.1mm以内,台架跑了1000小时也没断齿。
还没完全摸透的边角问题
不过话说回来,离子渗碳也不是万能的。
比如带盲孔的零件,孔深超过直径的3倍之后,孔里面的辉光根本起不来,渗层深度只有外表面的三分之一。我们试过往孔里面塞细的不锈钢辅助阴极,能改善一点,但还是比气体渗碳的均匀性差。这个问题到现在也没找到完全解决的办法,只能靠后续的工艺补。
还有批量生产的适配性。比如每炉的装夹量少个20%,炉内的辉光分布就会变,温度设定值就得重新校,没有那种一劳永逸的参数。上次这个厂赶订单,临时加了20%的零件量,没调温度,结果出来的零件渗层又深了0.2mm,脆性超标,又废了一批。
对吧?工艺这东西,从来不是照着手册抄就行的。
