没用。
被忽略的腔壁“返霜”
我进真空腔检查的时候,冷阱上的霜层已经厚到能抠下松散的碎渣。设备员翻了维护记录,说上周二刚做过除霜,按要求充入干燥空气之后就接着生产了。问题就出在这——除霜之后充入的空气根本没测露点,那天无锡下着小雨,空气里的水分直接被带进了腔壁的缝隙里,后续抽真空的时候,这些水分会慢慢放出来,混在沉积的膜层里。
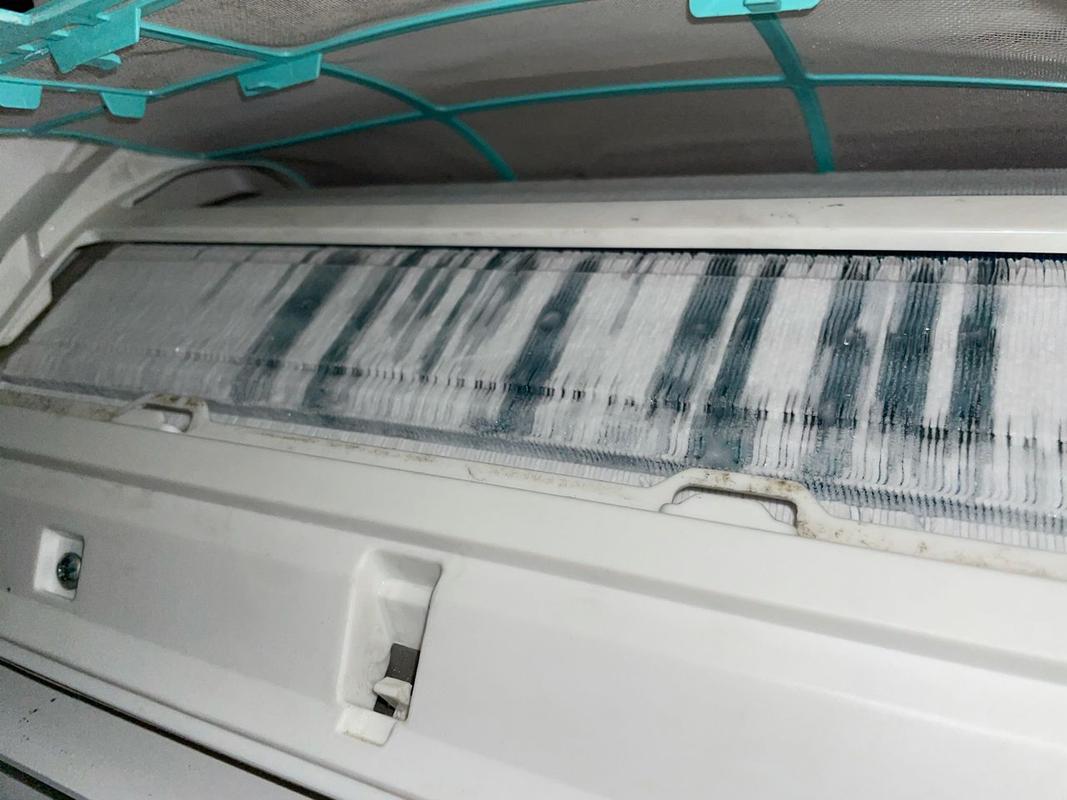
很多人对光学涂层的认知,停留在多层膜堆的折射率匹配、透过率曲线的拟合上,觉得只要软件算对了参数,做出来的膜就没问题。但实际产线上,接近三成的膜层不良,根本和膜系设计无关。沉积过程中混入的单分子水汽,会在膜层晶粒之间形成连续的薄弱界面,哪怕最终测的膜厚、光谱曲线全符合设计值,过温循的时候一热胀冷缩,界面直接开裂。
别迷信预抽真空的数值
之前我们做平行实验,同样的SiO2和Ti3O5膜系,一组预抽到1e-3 Pa就直接开沉积,另一组抽到1e-4 Pa之后保持20分钟,再充入纯度99.999%的氧气稳定沉积速率。示例数据:百格刀测试中,前者膜层脱落面积约30%,后者不足2%。
说真的,很多十年前的老工艺文件里写的“预抽至本底真空即可沉积”,现在根本扛不住车载级别的可靠性要求。但也不是真空度越高越好——要是为了凑更高的真空值,把腔抽得太干净,反而会让膜层的内应力拉到临界值,镜头从镀膜机拿出来的时候,直接在中心位置裂出一道蛛网状的细纹。

写不进SOP的微调量

我们现在做车载红外截止膜,从来不会完全照着设计手册上的蒸发速率调参数。比如手册上写SiO2的蒸发速率是0.2nm/s,我们实际会在沉积最靠近玻璃基底的前两层时,把速率压到0.08nm/s,后面的膜层再慢慢把速率提上来。最靠近玻璃基底的两层膜层,蒸发速率的高低,直接决定了整个膜堆和基底的结合强度。速率慢一点,晶粒长得更致密,和玻璃表面的嵌合度就更好。
但这个参数根本写不进标准作业指导书。毕竟每台设备的蒸发源位置、基底转架的转速、甚至车间当天的温湿度都不一样,你把参数写死,换个车间、换台设备,做出来的膜说不定应力大到把1mm厚的玻璃片都压弯。上次有个刚毕业的工艺员,照着我们给的参数直接照搬,在他自己的产线上做出来的膜,就是因为转架转速比我们的慢了三分之一,最后整批膜的附着力都不达标。
到现在我们也没完全摸透,为什么同样的参数,梅雨季做出来的膜层,附着力总是比干燥天差一截。有人说是车间空气里的有机污染物沾到了清洗后的玻璃表面,有人说是腔壁的放气速率因为湿度变了。反正现在我们的应对办法很笨:梅雨季之前,把所有腔壁加热到120度烘8个小时,再进生产。
