上周三凌晨两点,锻模车间的警报又响了。
堆在传送带旁的第三炉GH4169模锻件,边部又裂了。之前两炉的废品还没拉去回炉,堆在墙角占了半条通道,班长蹲在地上抽烟,看见我过来只递了个眼神——又是没找出原因的批量报废。
先别盯着锻压比算
一开始所有人的注意力都在锻压比上。之前的工艺参数是锻压比4.2,大家默认是变形量不够,晶粒度没打碎,才导致塑性不足。第二天一上班就把参数调到5.1,压出来的件裂得更凶,断口直接从边部延伸到了腹板中间,连挽救的余地都没有。
我当时蹲在废料堆旁边翻了二十分钟断口,整个人都麻了。
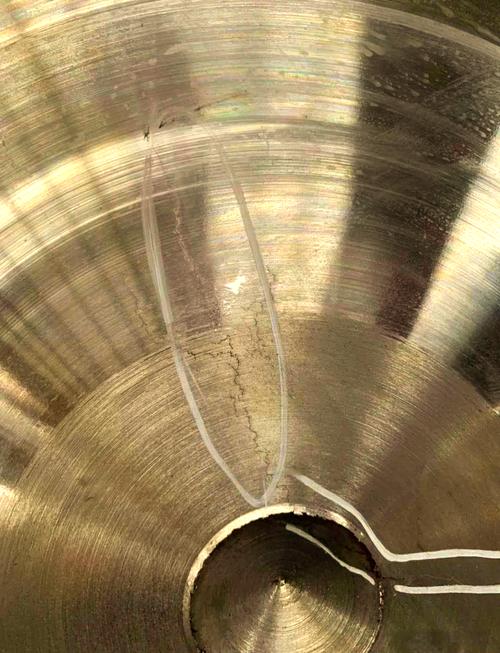
断口是典型的沿晶开裂,没有明显的塑性变形痕迹——这根本不是锻压比不够的问题,是坯料本身的塑性就没到合格线。之前所有的参数调整都错了方向,我们在一个根本不存在的问题上浪费了整整两天的生产时间。
高温合金的塑性窗口,从来不是一个固定的数值,是跟着前序工序的每一个参数飘的。我们太习惯拿现成的工艺参数卡,却忘了每一批料的状态都不一样,每一个前序工序的微小偏差,都会把窗口挤得窄到离谱。
炉温的±15℃,是要命的
顺着前序工序查,查到固溶炉的时候已经是当天下午。热电偶的校准记录停在两个半月前,原本要求两个月一校,上个月赶订单拖了两周,没人想起这回事。
拿便携测温仪测了炉内的实际温度,显示995℃,而工艺设定的参数是980℃。就这15℃的偏差,直接踩过了GH4169的γ”相析出的临界温度。

之前做过的测试数据(示例):固溶温度在975±5℃的时候,室温延伸率大概在32%左右;温度升到995℃,γ”相快速粗化,延伸率直接掉到18%,刚好卡在模锻开裂的临界值上。
别信什么“炉温差不多就行”的鬼话。干高温合金的,差10℃都能给你整出批量废品。炉温校准的周期,最多不能超过两个月,哪怕订单赶得再急——这是我们三次报废换来的教训,没人敢再赌。
别光改炉温,变形速率也得卡

把热电偶校准完,炉温拉回975℃,再压的时候还是有零星的微裂纹出现在锻件的圆角处。不是炉温的问题,那就是变形速率的事。
原来的变形速率是15mm/s,压得太快,坯料的变形跟不上应力释放的速度,微裂纹就顺着晶界冒出来。我们试了三次调整,最后把速率降到8mm/s,分两次压,每次压完停留3秒,让内部的应力先散一散,微裂纹直接消失了。
这里有个取舍。变形速率每降2mm/s,锻件的开裂风险能降大概15%(估算),但生产效率会掉30%。要是订单不赶,我们肯定选慢一点压;但要是赶上客户的交付期,就得拿小试样先试锻,确认当天的炉温、坯料状态都没问题,再把速率往上提一点。
还有个问题我们至今没完全摸透:同一炉料,换了批次的钼铁,哪怕成分波动在标准范围内,锻裂的概率还是能差出20%。找了三个月,没找到根因,只能每批料先打个小试样试锻,合格了再上生产线。
之前也试过在锻模上贴一层3mm厚的玻璃棉隔热,想减少坯料接触模具时的温降,但试了两炉发现温降是少了40℃,模具的磨损速度直接翻了一倍,算下来得不偿失。还是算了。
干高温合金工艺这么多年,最明显的感受就是:没有什么一劳永逸的参数,所有的工艺边界都是试出来的,错一次就废一炉料,废得多了,也就知道哪里不能碰了。
