2026-11-01 19:41:58 分类:材料工艺
上周蹲在烧结窑炉旁边啃外卖的时候,送样的小张把一筐压坯往地上一放,说这批料烧出来又掉密度了。
我扒了两口饭过去摸了摸坯体边缘,掉了点细粉。
“换粉了?”
“没啊,跟上次用的同一批粉。”
先别急着换粉
说实话,碰到钨合金烧结密度不合格的情况,十个工艺员有九个第一反应是粉的粒度不对,或者杂质含量超了。真不是。
我见过太多厂一上来就砸钱换亚微米钨粉,烧出来的密度还没之前用普通粉的高。钱花了,问题一点没解决。
大部分人忽略了压制环节最容易出问题的地方——弹性后效引发的微裂纹。
钨粉本身硬度高,塑性差,冷等静压或者模压的时候,粉末颗粒被挤到一起,内部攒了很大的内应力。脱模那一下你要是急着拽,应力瞬间释放,坯体内部会生成肉眼根本看不见的微裂纹。这些裂纹在烧结的时候不会自己焊上,反而会随着升温慢慢撑开,最后变成连通的气孔,密度自然上不去。
 钨合金冷等静压压坯脱模后外观状态
之前有个客户给我寄过不合格的坯样,我拿酒精泡了半小时,放在灯光底下斜着看,边缘一圈全是细头发丝似的裂纹。他们之前为了提效率,脱模时间从原来的30秒直接压到5秒,就省了这几十秒的事,一炉料全废。
烧结阶段的”隐形门槛”
压坯没问题的话,就得看烧结曲线了。
很多人对钨合金的液相烧结有误解,觉得温度越高,液相越多,密度就越高。错。
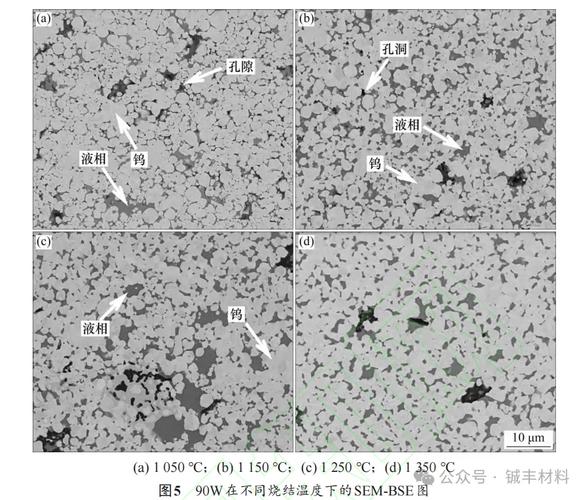
W-Ni-Fe系的钨合金,液相大概在1470℃(示例)开始出现,你要是把烧结温度拉到1600℃以上,晶粒会疯长,反而会把内部的气孔封在晶界里,密度不仅不涨,还会掉。更别说温度高了之后,低熔点的粘结相挥发,零件表面全是麻坑,后续机加工都抛不掉。
还有个更隐蔽的坑——脱蜡。
大部分人配烧结曲线的时候,把大部分时间都给了高温保温段,脱蜡段的保温时间砍了又砍。我见过太多人把脱蜡段的2小时保温直接缩到40分钟,就为了省那点电费和时间。
蜡没排干净会怎么样?
升温到800℃之后,残留的石蜡开始分解,产生的碳氢气体排不出去,外面的坯体表面已经开始预烧结,形成了一层致密的壳,气体憋在里面,轻则形成微小气孔,重则直接鼓包。
 钨合金液相烧结全流程温区曲线记录
之前有批配重块,烧出来探伤全是分散的小气孔,查了三天才发现,是脱蜡段的炉膛排风堵了一半,气体排不出去。通完排风,再烧,气孔直接没了。
没人写在工艺手册里的边界
手册上给的参数,都是理想状态下的最优值。真到了产线上,一堆变量没人给你写清楚。
比如氢气气氛的露点。很多人觉得烧结用的氢越纯越好,根本不查露点。要是氢气的露点高于-40℃(估算),里面带的水汽会跟钨粉反应,生成氧化钨,高温下氧化钨挥发,不仅掉密度,零件表面还会形成一层疏松的氧化层,机加工的时候直接粘刀。
还有大尺寸件的升温速率。壁厚超过50mm的钨合金块,你要是跟着小零件的曲线走,升温速率设成5℃/min,内部的蜡根本来不及往外扩散。外面的壳先致密了,里面的气体憋住,直接裂。
直到现在,碰到壁厚超过100mm的异形钨合金件,我还是得提前跟产线说,先拿1/3大小的样试烧。谁也不敢说一次就能稳。
上周小张那筐料,后来查了,就是脱模的时候急着甩模,坯体边缘的微裂纹没挑出来,烧完一测,密度刚好卡在合格线的下沿。
重新压了一炉,脱模的时候慢了两分钟,把坯体放在垫了橡胶的托盘上缓了半分钟才挪走,出来的密度直接超了0.1g/cm³。
就这么点事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钨合金烧结密度上不去?别只盯着压制压力
文章链接:https://m.yqhljx.com/list_11/5223.html
