上周帮苏州一家新能源厂解决风机叶片蒙皮的分层问题,拆了12块失效试片,摸上去的手感差得离谱——表层的环氧树脂脆得像放了三年的苏打饼干,玻纤布和基体的界面一碰就掉粉。
很多人对聚合物基复合材料的认知,还停留在”树脂浸纤维压成型”的简单流程里。真进了产线就知道,坑全在那些没人愿意写在公开手册里的细节里。
最容易被忽略的界面账
别觉得把树脂和纤维叠在一起压成板子就算成了。界面结合强度才是决定材料能扛多大载荷的核心——说白了,就是树脂能不能把纤维牢牢”抓”住,受力的时候不会在两者的交界面打滑。

之前调试拉挤产线的时候踩过个大坑。为了赶客户的交付进度,仓管直接把在梅雨季节放了三个月的玻纤布拖上了线,连表面的硅烷偶联剂有没有失效都没查。压出来的30根型材,送去做层间剪切测试,数据直接掉了40%。估算下来,那批次的偶联剂因为吸了太多潮气,水解失效的比例超过6成。
真的。
很多人做界面处理,总觉得只要加了偶联剂就一劳永逸。实际上浸胶环节的张力、走速、树脂的粘度,全在影响最终的结合效果。之前测过一组示例数据:玻纤布走速从2米/分钟提到3.5米/分钟,树脂的浸润时间少了近三分之一,看起来生产效率提了75%,实际成品的孔隙率直接从1.2%爬到了4.7%。孔隙多了,界面的有效结合面积少了,强度自然上不去。
别为了赶效率省那几十秒的浸润时间。最后返工的成本,比你省下来的那点工时贵十倍都不止。
固化曲线从来不是抄来的参数表
刚入行的工艺员最容易犯的错,就是翻着树脂厂商给的说明书,直接把固化参数往设备上输。120度保温2小时,0.4MPa压力,看着写得明明白白,实际压出来的板子有时候硬得像脆玻璃,有时候又软乎乎的粘手。
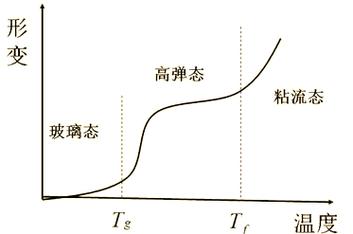
问题出在哪?树脂的反应是放热的。你铺的层数少,两三层薄布,热量散得快,跟着罐温走没什么问题。要是铺层厚度超过5mm,埋16层碳布做无人机蒙皮,内部的反应放热散不出去,实际放热温度比罐温高30度都有可能。
我上次就栽在这上面。当时赶一个客户的样机订单,按手册设了120度的罐温,保温2小时,开罐的时候直接傻了——铺层中间的树脂直接过烧,脆得一掰就碎,光返工耗的碳布和树脂钱就去了两万多,心疼了快半个月。
后来学乖了,不管多急的订单,只要铺层厚度超过4mm,就在铺层中间埋个微型热电偶,测实际的内部温度。示例数据是:当厚度到5mm的时候,罐温要比手册值低10度,保温时间延长20%,才能把内部的热积累控在树脂的耐受范围内。
没人会把这个调整写进厂商的操作手册。毕竟人家给的参数,都是在实验室2mm薄板的理想条件下测出来的。
藏在指标里的工艺妥协
说实话,工程上从来没有完美的材料。
很多客户提需求的时候,总想着孔隙率要低于1%,纤维体积含量要到65%,抗冲击强度要比钢还高,重量要轻到能飘起来。真进了产线就知道,这些指标根本不可能同时满足。
你要把孔隙率压到1%以下,热压的压力就得提到0.6MPa以上。压力大了,树脂会顺着铺层的缝隙流走,纤维占比是上去了,但是树脂少了,纤维之间没有足够的粘结相,板子的韧性直接掉一大截。之前帮客户做户外光伏支架,对方要求纤维体积含量到65%,我们连着试了三批,做出来的板子抗冲击强度只有要求的一半——说白了,就是太脆了,掉地上就裂。最后妥协到60%的纤维含量,加了点弹性体改性的树脂,性能刚好达标,只是整体重量比客户最初的要求重了8%。
还有个没人愿意提的细节:刚固化完的板子,强度其实没到峰值。刚出罐的那几个小时,树脂的交联反应还没完全停,要是这时候就把板子切了、装了,受力的时候很容易变形。放个72小时,让树脂在常温下完成后固化,强度能补回来八九成。这个过程,很多供应商为了赶交期,根本不会等。
前阵子翻到刚入行时记的工艺笔记,歪歪扭扭写了半本的试错记录,有划掉的失败参数,有蹭上去的树脂印,还有当时踩坑后写的气话。现在回头看,教材里那些漂亮的力学公式,远不如你亲手摸过几百块试片的手感来得实在。
你在热压罐的观察窗里看着铺层慢慢被树脂浸润,看着温度曲线一点点往上爬的时候,就会明白——这些聚合物基复合材料,从来不是实验室里算出来的理想模型,是带着各种瑕疵、各种妥协,最后能扛住风、扛住晒、扛住几十年户外使用的实实在在的东西。
