去年给某新势力车企做的尾气热电回收样件,实验室静态测的n型碲化铋基热电材料ZT值1.78,装车跑了1200公里,输出功率直接掉了41%。拆下来测,材料晶界处全是微裂纹,Seebeck系数掉了23%。
我干这行15年,这种事见得太多了。
你吹的高ZT值,是拿无应力的理想样品测的
实验室测ZT的样品,都是切好的10mm×10mm×2mm的小方块,放在恒温台上,上下温差最多50K,没有振动,没有热胀冷缩的约束,测出来的当然好看。
实际工况呢?车载尾气热端350℃,冷端80℃,温差270K,还要承受整车的振动,还有每天冷启动热停机的反复热循环。
我第一次做热循环测试的时候,30次循环下来,样品直接裂成两半。
我当时懵了。
以为是热压密度不够。
反复调了3次保温时间、压力、升温速率。
没用。
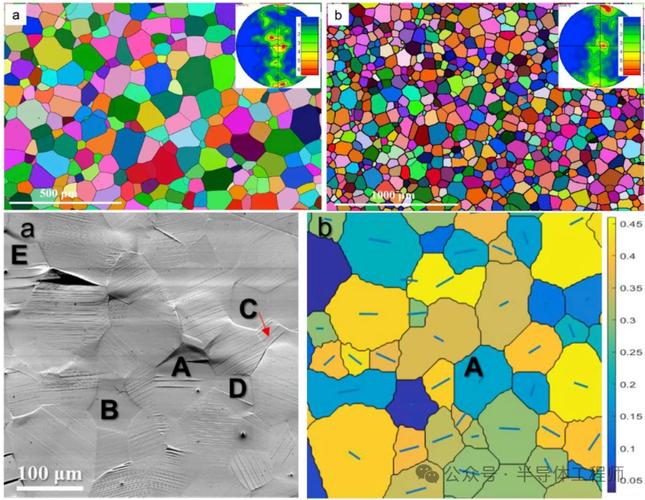
最后才发现,碲化铋的热膨胀系数各向异性,是天生的断裂诱因——c轴热膨胀系数是2.1×10^-5 /K,a轴只有0.7×10^-5 /K,差了3倍啊!温差一上来,不同晶向的膨胀量不一样,晶界处的应力直接超过了材料的断裂韧性,不裂才怪。
为了提ZT搞的掺杂,全是产线的麻烦
现在论文里的高ZT值,十有八九是靠掺纳米第二相或者精密掺杂搞出来的。
小试的时候当然没问题。10g的原料,用行星球磨混2小时,纳米颗粒分散得均匀得很,热压出来的样品ZT值能冲到1.9,甚至2.0。
到了产线呢?
上个月我们开50kg的热压炉,掺0.5wt%的纳米SiC颗粒,搅拌的时候直接团聚成了10微米的团块。热压出来的块体,切下来测,团聚的地方热导率比周围高了40%,小试的掺杂效果,到批量生产的时候全变味,ZT值直接掉到1.2。更麻烦的是,团聚的地方是应力集中点,第一次热循环就裂了。
还有掺杂剂量的问题。n型碲化铋常用的掺杂剂是碘化铜,实验室里加0.05wt%,载流子浓度刚好在最优区间,Seebeck系数能到220μV/K。产线上批量配料的时候,电子秤的误差哪怕只有0.01%,最后载流子浓度就能差2倍,Seebeck系数直接掉到160μV/K。
说实话,我现在看到论文里写”通过掺杂实现ZT值突破2.0″,第一反应就是:你那是10g小样品做的吧?换50kg的炉子里试,能有1.5就谢天谢地了。

没人愿意碰的理论盲区:长期服役的衰减
整个行业的评价体系,全是看初始ZT值。
没人关心跑1000小时之后性能掉多少,没人关心热循环100次之后裂纹扩展多少。
为啥?
测衰减太费时间了。
而且发不了高影响因子的论文。
我去年测过碲化铋在300℃下的元素挥发速率,是1.2μg/(cm²·h)。热端温度300℃,跑一年,表面的碲层会挥发掉10微米,载流子浓度直接变了,Seebeck系数掉15%都算少的。
更坑的是温差诱导的热迁移。n型材料里的载流子会往冷端跑,带着掺杂原子一起动,最后热端的载流子浓度越来越低,性能越来越差。我做过1000小时的热老化测试,温差200K,最后热端的Seebeck系数掉了30%,冷端的涨了10%,整个模块的输出功率直接掉了22%。
我去年把这个结果写成论文投出去,直接被拒了。审稿人说”没有理论创新,只是性能测试”。
合着只有吹高ZT值的才叫创新?实际用的时候半年就废,谁管啊?
现在整个行业都在卷初始ZT值,从1.8卷到2.0,再吹到2.5,但是没人愿意花时间解决批量生产的一致性问题,没人愿意算热应力下的裂纹扩展,没人愿意正视元素挥发和热迁移带来的长期衰减。
说白了,现在的热电材料,除了用在航天那种一次性、低要求的场景,根本没法扛民用设备的长期服役。
别再吹什么热电材料颠覆新能源了。
先把半年的性能稳定性搞明白再说。
