上周在湖州那条跑了五年的储能电芯产线盯涂布,操作工突然扯着嗓子喊,说刚配的锰酸锂浆料,静置半小时就变稠,搅都搅不动。
当时真的头大。
我们把所有能想到的变量——NMP含水率、PVDF分子量、浆料搅拌转速、涂布烘箱的温度曲线——挨个排查了三遍,连涂布机的背辊压力都调了0.02MPa,问题还是没解决。辊压完的极片用无尘布一擦,黑粉色的粉末蹭得满布都是,扣电测出来的首效比正常批次低了整整3个百分点。
不是所有掉渣,都是粘结剂的锅
一开始整个班组的判断都错了,默认是粘结剂配比不对,要么PVDF加少了,要么NMP里水含量超了。换了两批新的PVDF,把NMP的水含量从200ppm压到50ppm以内,浆料絮凝的情况一点没好转。
最后拆了原料袋,取了表面的料做SEM,才发现问题出在原料本身。上一窑烧的锰酸锂,降温段比工艺要求快了40分钟,表面没洗干净的残碱——也就是游离的碳酸锂、氢氧化锂——遇着浆料里带的微量水,直接触发了晶格表面的锰溶出反应。溶出来的二价锰离子会和PVDF的极性基团络合,把本来稳定的颗粒悬浮态搅得一团糟,看起来就像粘结剂没粘牢,本质上是浆料本身的化学环境变了。

当时算下来,这一窑的残碱含量是0.42%,比内控标准的0.2%高了一倍还多。之前从来没把残碱和浆料絮凝的关联放在优先级上,总觉得残碱多了顶多产气,没想到对浆料流变的影响这么直接。
45℃的循环,死在看不见的晶格缝隙里
常温性能做顺了,就开始测高温循环。有一批料,25℃下充放电1000次,容量保持率还有86%,扔到45℃的恒温箱里,才320次就掉到70%以下。拆了失效的电芯,负极片上蒙了一层薄薄的褐棕色沉积物,能谱扫过去,全是从正极溶出来的锰。
很多人碰到这种情况,第一反应是上表面包覆。实验室小试的时候,1.2%的氧化铝包覆量,确实能把高温循环的寿命提上去30%。但放大到产线就完全不是那回事。当时把混料机的转速从实验室的200转提到产线的600转,混完的料进推板窑,升温段比小试快了10分钟,出来的料测包覆层完整度,才38%。
实验室的小坩埚哪懂推板窑里几千个料盒叠在一起的热不均啊。
包覆层裂了缝,电解液顺着缝钻到锰酸锂的晶格表面,照样触发锰溶出。而且包覆也不是越厚越好,当时试了2%的包覆量,高温循环是稳了,但是常温下的克容量直接掉了12mAh/g,算下来储能电芯的度电成本涨了近一分钱,完全划不来。

被做歪的水洗工序

为了降残碱,不少产线直接加了一道水洗工序,把烧出来的锰酸锂料过一遍去离子水,把表面的残碱冲掉就行。我们刚开始做这道工序的时候,也走了歪路,总觉得洗得越干净越好,把水洗时间从10分钟拉到30分钟,洗到浆料pH值降到8以下才停。
结果呢?
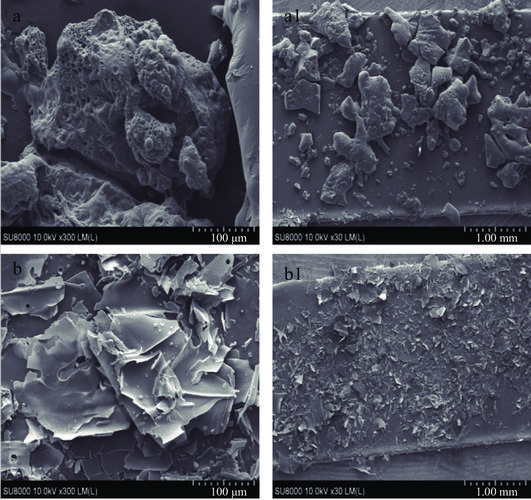
洗得太狠,表层的三价锰也被去离子水带下来了,晶格里面多了好多锂空位。做出来的电芯,常温测着啥问题没有,一到45℃循环,锰溶出速率比没水洗的批次还快两倍。后来反复调参数才摸准边界:水温控制在25℃,水洗15分钟,洗完的浆料pH值刚好到9,残碱含量压到0.15%,既不会因为残碱太多产气絮凝,也不会因为水洗过度伤了表层晶格。
当然也有没解决的问题。梅雨季的时候,车间空气湿度冲到70%以上,洗好烘干的料放在料仓里,搁两个小时,残碱含量就能涨0.05%。总不能在每个料仓里通干燥空气吧?算下来的运行成本太不划算,现在只能靠操作工每两小时测一次残碱,盯着数据调。
上次碰到个在锰酸锂行业做了快二十年的老工程师,聊天的时候他说,这东西做了快三十年,从来没有放之四海而皆准的参数。今天你在这条线上调得顺顺当当的数值,换条窑、换批水源、换个车间的湿度,可能就全乱了。
哪有什么一劳永逸的最优解。
