上周在常熟的配套厂调闭孔泡沫铝的轨道交通吸音衬垫,开炉的时候整个班组都愣了——压好的预制块一半塌成了硬铝饼,另一半的气孔大得能塞进去半根手指,连最基础的面密度公差都卡不住。
拆完那批废件我在车间蹲了半小时。
没骂操作工人。
问题出在我自己。
预制块的发泡窗口,从来不是设备说明书上写的那组数
之前照着公开资料攒的工艺参数:铝粉混1.5%的钛氢化物发泡剂,冷压到相对密度90%,进680℃的马弗炉保温12分钟。我当时信了邪,第一次试生产的时候把所有参数卡得丝毫不差,结果整批垮掉。
后来扒着废件的断面看才发现,冷压的压实度不是越高越好。为了怕预制块太松进炉掉渣,我硬生生把压实度提到了95%,结果发泡剂分解出来的氢气根本排不出去,攒到临界值直接把块体整个撑裂。裂完的地方气体跑光,剩下的熔成了硬坨,没裂的地方气体没地方去,把孔壁撑得薄如纸片。

后来花了三天调参数,把压实度降到88%——也就是捏起来有点松,但不会一摸就掉粉的程度,炉温从680℃降到665℃,保温时间缩到9分钟,出来的块体气孔均匀度一下就上来了。
当然这个参数也不是万能的。只适用于300*300*50的块,要是块厚超过100mm,炉温就得再降10℃,不然中心位置的热传导滞后,发泡剂分解晚,等表面已经熔塌了,中心的孔还没长开。上次有个同行照搬我的参数做厚块,整批塌炉,打电话来吐槽的时候,我也只能说一句,换个块型,所有参数都得重摸。
开孔泡沫金属的渗流工艺,最容易忽略的是浆料的黏度梯度
前两年做开孔泡沫铜,用来做电解槽的集流体。一开始用聚氨酯海绵做前驱体,浸铜浆,烧除海绵后还原烧结。一开始把浆料黏度调到300mPa·s,浸完挂在架子上沥浆,结果所有的浆料都顺着孔流到底部,底部的孔全堵死,顶部的孔壁薄得像蝉翼,拿出来一碰就碎。
我当时盯着那批废样看了快半小时,突然反应过来:沥浆阶段的垂直高度差,会在15分钟内造成上下30%的孔壁厚度差。

后来想了个笨办法:浸完浆料的海绵块,先水平挂着,用工业风扇吹3分钟,等表面的浆料半干、不再流动了,再垂直挂着沥。就这么个小动作,上下的孔壁厚度差直接降到了5%以内,满足电解槽的导电要求完全没问题。
当然也有没解决的问题。现在这个方法做出来的泡沫铜,在反复弯折10次之后,还是会有10%左右的孔壁断裂。要是把浆料里的粘结剂比例提2%,孔壁强度是上来了,但烧结后的孔隙率会掉15%,电解槽的电解液流通阻力直接翻倍,得不偿失。这个问题我到现在没找到特别平衡的解法。
大家都在说的“多功能属性”,大部分时候是工艺妥协出来的副产品
说实话我特别烦那种把泡沫金属吹成万能材料的宣传。什么既能吸能、又能吸音、还能导热,好像是天生自带的属性。根本不是。
之前做的那个闭孔泡沫铝防撞件,一开始设计目标是汽车低速碰撞的吸能区,要求压溃强度稳定在2MPa。结果做出来的件刚好因为孔的直径控制在1-3mm,孔壁厚度0.2mm左右,自然就在300-1000Hz的频段达到了0.7的吸音率,被客户直接拉去做了轨道交通的吸音衬垫。这种属性根本不是刻意设计的,是你在调发泡参数的时候,刚好卡到了那个区间,附带出来的效果。你要是为了提压溃强度把孔壁加厚到0.5mm,吸音率直接掉到0.2以下,根本起不到作用。
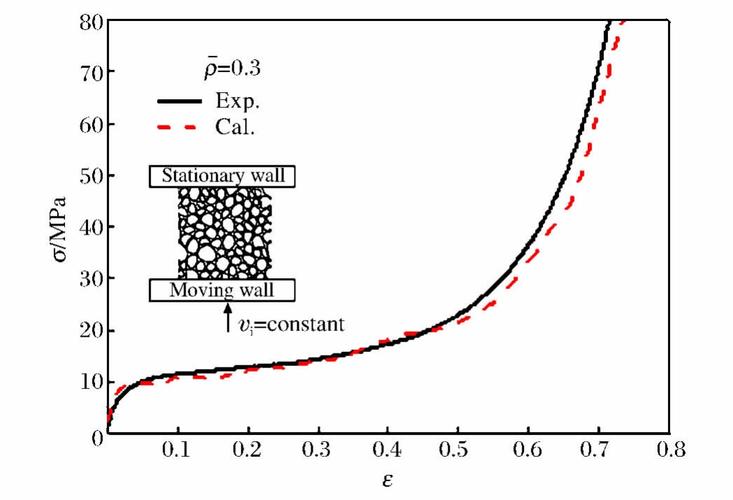
还有好多人不知道的边界:闭孔泡沫铝在冲击速度超过10m/s的时候,孔壁的惯性效应会让压溃强度突然翻一倍,根本没法当稳定的高速吸能结构用。上次有个客户拿我们的泡沫铝做高速冲击的防护件,测完数据直接懵了,说和静态测的强度差了快一倍。
上周回实验室整理废样,看到上次调坏的那批泡沫铝碎块,用手捏了捏,里面的气孔有的大有的小,像一堆不规则的蜂窝。做了快八年泡沫金属,最大的感受就是,这东西根本没有什么放之四海而皆准的工艺参数。换一批铝锭,里面的杂质含量变了0.1%,可能发泡窗口就缩窄一半;换一批发泡剂,粒度变了10微米,出来的孔的直径就差一倍。
