上周三下午刚泡好的菊花茶还没凉,产线的张工就抱着个塑料筐撞进实验室,筐里堆着二十多根断成两截的8.8级冷镦螺栓。他说热处理班组刚做完回火,抽检拉拔的时候全断在头部的R角过渡区,之前外协的失效报告拍了SEM,说是沿晶脆断,要扣热处理的绩效。我凑到SEM的屏幕前,扫了两眼源区的纹路,差点把茶喷在操作面板上——那根本不是过热导致的原生沿晶断。
先找裂纹源,再谈纹路
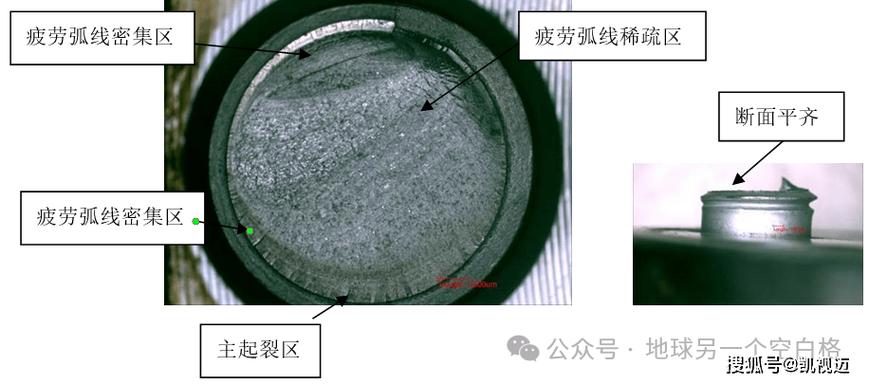
很多人上来就拍断口最平整的那个大面,那是最后撕裂的区域,不是裂纹最先起的地方。刚才的螺栓,我把体视镜倍率调到20倍,顺着R角的边缘扫了三圈,才找到那个直径不到0.3mm的暗灰色小平面,那才是裂纹源。把这个区域放到SEM下看,晶界的棱上全是细小的韧窝,还有一层薄薄的、被碾平的脱碳层痕迹。所有断口的纹路解释,必须先锚定裂纹源的位置,否则全是废话。
这个断口的沿晶棱,是冷镦的时候表层脱碳层先开裂,然后裂纹往基体内部扩展的时候,因为冷作硬化的影响,顺着晶界撕裂出来的次生纹路,不是热处理过热把晶界烧脆了。张工当时愣了半天,说那之前的报告怎么把撕裂区的沿晶棱当源区了?我没好意思说,很多做失效分析的人,根本懒得花十分钟在体视镜下找源区,上来就把SEM倍率拉到几千倍,拍个看起来“很典型”的沿晶图就写报告,反正没人追着问。
别把次生痕迹当“死因”
去年帮汽车零部件的客户看一个ADC12的支架断口,大家都说是压射的时候缩孔太大,导致受力的时候从缩孔处裂开。我当时把断口放在体视镜下,对着灯光转了转,发现裂纹源的位置有一圈亮银色的、像水波纹一样的层,根本不是缩孔的那种粗糙的孔洞。放到SEM下看,那是冷隔——就是压铸的时候金属液两股流前锋没熔合好,留下的缝隙。那个缩孔,是裂纹扩展到后来,因为壁厚突然变化,撕裂的时候带出来的疏松,根本不是裂纹的起点。说实话,这种事我遇见过不下十次,很多人看到断口上有孔洞、有夹杂,就直接定原因,根本不看这些缺陷是不是在裂纹源的位置。

这逻辑跟看到人死在刀下,就直接拿刀当凶器,不管是谁握的,有啥区别?
真不是。
那些没人写在教材里的操作细节
刚入行的时候师傅跟我说,看断口别着急喷金,别着急洗,先拿体视镜从最低倍率开始扫,找源区。我那时候嫌麻烦,上来就把断口粘到SEM的样品台上,直接拍高倍,结果第一次做弹簧钢的失效分析,把撕裂区的沿晶纹路当成了源区的回火脆断,被师傅骂了半小时。
要是断口上沾了产线的切削液或者油污,别直接扔超声波里洗,拿棉签蘸点无水乙醇,轻轻蹭掉表面的浮油就行——我曾经犯过这错,把源区那层薄的脱碳痕迹全给洗没了,害得我跟师傅在仓库蹲了一下午,从同批次的未断螺栓上切了三个小样,才把数据补全。
断口形貌的解读永远没有“标准答案”,只有匹配现场工艺条件的判断。比如同样是沿晶断,要是出现在淬火后的断口上,可能是过热;要是出现在冷镦后的断口上,可能是表层脱碳;要是出现在应力腐蚀的环境下,那就是腐蚀介质顺着晶界钻进去了。很多人拿标准图谱套现场,根本不看这个零件之前经历了什么工序,用了什么材料,在什么环境下断的。
不过话说回来,标准图谱也不是没用,只是你得先搞清楚你拍的区域到底是断口形成的哪个阶段的产物,不然拿着个撕裂区的纹路去套源区的标准,再准的图谱也没用。
上周跟张工回去查了原材料的磨床记录,果然是磨脱碳层的砂轮该换了,磨出来的螺栓表层还留了0.1mm的脱碳层。我到现在也没搞清楚,为什么有些外协的失效报告,连源区都不找,就能写得头头是道。可能人家就是要个能扣绩效的结论吧。上次我看到一个弹簧断口,源区有细密的韧窝,撕裂区是沿晶棱,到现在也没摸准到底是原材料的夹杂问题还是回火时间太长的问题,毕竟没法把整个零件拆开来做EBSD,经费卡着,只能先给产线提个临时的改进方案,后面再慢慢补数据。
