去年跑珠三角的铝型材加工厂,十家有八家被环评的整改通知追着跑。上次去东莞那条做工业铝件的阳极氧化线,车间墙角堆着半人高的废酸桶,标签都被酸雾泡得发皱,车间主任搓着手蹲在桶边抽烟,说现在要搞绿色制造,要求把废酸产生量降三分之一,不然就得限产。
我蹲在生产线边看了一上午。通风扇转得嗡嗡响,酸雾沾在工作服袖子上,半天就泛出白印子。工艺单上印的参数还是十年前的版本:硫酸浓度180g/L,槽温20℃,电流密度1.2A/dm²。
被误解的“绿色”,从来不是把废液拉走就算
很多人对绿色制造的理解还停留在末端治理:装个废气收集塔,把废液拉去有资质的危废站,就算达标了。其实算笔账就知道,这种模式的成本永远降不下来——你排多少,就得给人交多少处理费,本质是把生产环节的浪费,打包成了治理成本。
当时我们测了连续三天的槽液数据,发现槽液里的铝离子攒到15g/L的时候,车间就开始换槽。换出来的废酸,游离硫酸浓度还有65g/L,占总酸量的36%。这些没参与反应的酸,全跟着铝盐一起被拉去危废站处理。
说穿了,这哪是治污,这是把没反应完的原料当垃圾扔。
三次试错里摸出来的动态工艺窗口
一开始我们想走最直接的路:把硫酸浓度从180g/L降到150g/L,不就少排酸了?结果第一批试做的200根型材出来,膜层硬度直接掉了12%,盐雾测试48小时就出了锈点。那批料最后全拉去喷砂返镀,算下来亏了小两万,车间主任脸都绿了。
没那么玄。第一次试错失败的原因很简单:酸浓度降了,成膜的反应速率跟不上,膜层太薄,自然耐蚀性不达标。
第二次我们换了思路,不硬砍酸的总量,而是调耦合参数。先把电流密度往下压了0.2A到1.0A/dm²,再把槽温从20℃升到24℃。本来怕温度高了膜层疏松,结果连续测了三天的数据,膜层硬度居然比原来的标准还高3%。
哦对,中间还翻过车。有次把槽温调到27℃,出来的膜一擦就掉粉,300根料直接报废三分之一。车间主任那天中午吃饭都没说话,扒了两口饭就回车间清槽了。
最后摸出来的可行窗口是:硫酸浓度160g/L,槽温24℃,电流密度1.0A/dm²。这个参数下,槽液里的铝离子攒到22g/L才需要换槽,废酸里的游离酸只剩21g/L,占总酸量的12%。
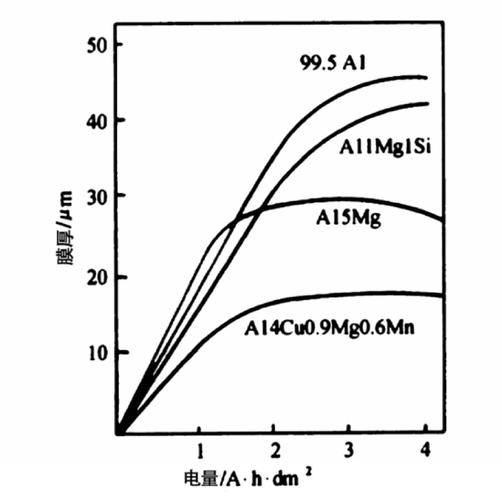
工艺窗口不是刻在手册上的铁律,是跟着设备精度、原料状态、产品要求动态变的。现在的整流器稳定性比十年前好太多,原来的参数红线,本来就是老设备精度不够的时候定的死数,没必要抱着不放。
别把绿色制造算成纯支出的账
车间主任一开始觉得,调参数是小事,真要达标还是得砸钱上设备。直到我们把账算给他看:
调整参数之后,每生产一吨型材的硫酸消耗量从12kg降到8.1kg,废酸产生量从0.08吨降到0.032吨。估算下来,原来一年的酸耗加危废处理费要62万,现在只要38万,一年省24万。
隔壁厂的老板之前劝他花200万上一套槽液全流程回收设备,说这才是真绿色。结果那套设备装了半年,因为工艺本身的酸耗浪费没降下来,膜组件堵了三次,换一次组件就要十几万,运行成本比原来直接拉废酸还高。
说实话,很多时候大家把绿色制造想的太高大上了。好像非得买进口设备、上智能管控系统才算数,其实你把日常工艺里藏着的浪费抠出来,比啥都实在。
绿色制造的第一性原理从来不是“少排”,而是“少浪费”。你从源头把原料的利用率提上去,产生的废液自然就少了,根本不需要花大价钱在末端处理上反复折腾。
当然现在还没到完美的地步。我们上个月测到槽液铝离子浓度24g/L的时候,膜层还是合格的,只是槽液粘稠度上来了,循环泵的负载比原来高了18%。长期运行的电耗会不会盖过省下来的酸钱,还得再跑三个月的数据。毕竟车间冬天的室温低,槽液加热的能耗比夏天高15%,到底哪个参数组合是全年最优的,现在还说不准。
