很多机械项目,设计图纸验算全过,样件测试也没问题,一到量产或者现场用个一年半载就出大问题。停线、返工、索赔,上百万投入打了水漂。绝大多数情况,都是机械可靠性设计没做到位,不是技术达不到,是很多人对可靠性的理解从根上就错了。
不是算对强度就叫可靠
五年前我蹲在主机厂冲压车间的地上,看着断成两截的连杆,满手油泥,连抽三根烟。那根连杆,设计的时候静强度安全系数算到2.3,远高于要求的1.5,样件拉测试也过了,结果批量上线18个月,断了三根,单停线损失就超过两百万。
按照GB/T 2900.13-2008对可靠性的定义,是「产品在规定条件下和规定时间内,完成规定功能的能力」。重点在哪里?是「概率」,不是「合格」。你算出来的强度是平均值,可实际生产中,材料成分有波动,锻打有微裂纹,加工有公差,安装有错位,这些波动加起来,就能把纸面的合格变成实际的失效。
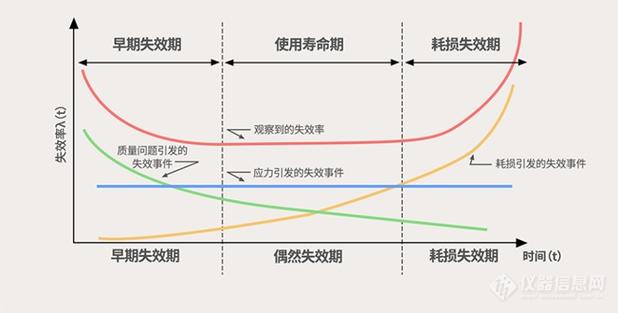
大家都知道浴盆曲线,三条失效段:早期失效、偶然失效、耗损失效。多少人设计的时候只盯着中间的偶然失效期算寿命,不管出厂前能不能把早期失效的不良品筛出去,也不管耗损失效期到了之后能不能方便更换。说实话,大部分批量性的机械失效,都不是设计寿命到了,是早期的潜在缺陷没筛出来,慢慢扩展最后断了。就说那根连杆,最后溯源就是锻坯供应商为了降本,减少了探伤工序,我们自己进厂检验只查尺寸硬度,没查内部微裂纹,正好撞上了。
机械可靠性设计最容易踩的隐形坑
我见过太多拿到了中级工程师证的年轻人,算公式一套一套,一到实际项目就踩坑。说几个我亲眼见过的高频坑。
第一个坑,只看标称参数,不看离散性。就说轴承选型,多少人拿样本上的额定动载荷算完寿命,就直接下单了?实际工况里,安装同轴度差个0.02mm,偏载就能让轴承寿命掉60%。去年东莞一个做包装机械的朋友找我,他们横封辊的轴承不管换SKF还是NSK,都是半年就坏,折腾了一年没解决。我过去拆了测安装孔的同轴度,设计给的公差是φ120H7,实际加工出来大部分超差0.05mm,相当于轴承一直憋着劲转,不坏才怪。
第二个坑,忽略环境应力的耦合作用。你单独算温度,单独算腐蚀,单独算振动,都没问题,加在一起就全错了。西北戈壁的光伏跟踪支架,设计寿命要求25年,回转支撑算出来寿命30年,结果3年就转不动了。为啥?昼夜温差30度,密封反复热胀冷缩,风沙乘虚进去磨密封,密封坏了润滑脂干了,又磨滚道,几个应力叠在一起,寿命直接砍到十分之一。
第三个坑,把可靠性等同于不失效,忘了可维修性。我见过一条自动化生产线,把易损的皮带轮放在机架和柜体中间,换皮带要拆整个侧门板,吊走电机,本来半小时能搞定的活,结果要拆一天,设备整体可用率直接从95%掉到88%,用户天天投诉,这不叫可靠。可靠是能一直用,哪怕坏了,也能快速修好继续用。
落地可行的可靠性设计技巧
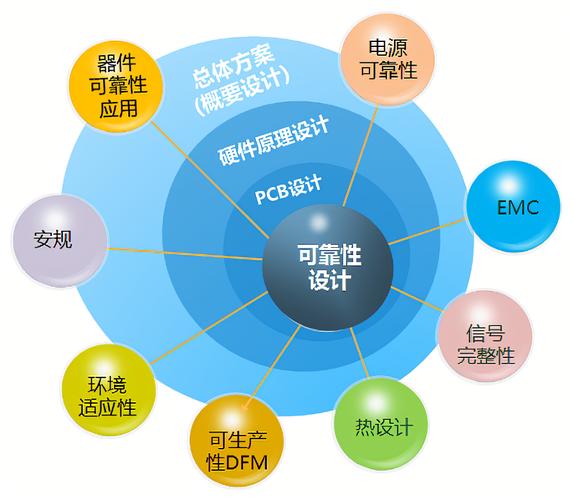
不过话说回来,可靠性也不是要你堆成本,搞无限冗余,那谁都承受不起。说几个我用了十几年的实用方法,成本增加不了多少,可靠性能上一个大台阶。
第一,做FMEA一定要拉一线工人。别几个设计师坐在办公室拍脑袋,填什么“发生概率低,可探测度高”这种废话。我现在做项目,FMEA评审必须叫两个装配工、两个维保师傅过来,一人发两包烟,他们能给你找出一堆你坐在办公室永远想不到的问题——比如这个位置扳手伸不进去,以后没法紧螺栓,比如这个地方容易积灰积渣,时间长了会卡。这些问题,设计的时候改一下位置就好了,量产之后改,那就是几十万的成本。
第二,关键零件留10%以上的强度冗余。按照GB/T 3480.5-2018 机械可靠性设计导则的要求,对于承受动载荷的关键零件,强度冗余至少预留10%。别卡着1.5的安全系数下限做设计,材料强度有5%的波动,加工有误差,安装有偏差,加起来正好把你的安全系数吃光,留10%,花不了几个钱,出问题的概率直接降一个量级。
第三,出厂前做应力筛选,把早期失效拦在厂门口。重要的焊接结构,一定要做完振动时效再精加工,释放残余应力,不然用一年半载变形,公差全错。液压系统、传动系统,一定要做72小时满负荷跑合,把那些轴承、密封、齿轮的早期失效品磨出来,换了再出厂。你在厂子里换一个零件成本才几百,发到用户那里出问题,上门费加停线损失,几万都打不住。真的不值。
机械这行,玩的就是细节。可靠性不是什么玄乎的高大上理论,就是你愿意多花一点心思,多考虑一点实际的波动,别存侥幸心理。你对可靠性偷的懒,最后都会变成打在你脸上的耳光。
