面向有一定机械基础的工程师,分享直齿轮设计从参数选型到工艺落地的实战经验,结合多个真实工程案例梳理常见错误,给出符合国内通用规范的设计准则。
模数齿数怎么选,别死套课本公式
很多人做设计的习惯是,先定传动比和中心距,再凑齿数模数,就为了凑个整数中心距,硬生生把本该用的大模数改成小一号。
上次给一条建材输送线改传动,原设计就是这么干的。中心距刚好250mm,为了凑这个数,把计算出来需要的5模数改成了4.5模数,齿数往上调了两个。结果呢?不到一年,小齿轮齿根整圈断了。
输送线启动冲击大,满载启动扭矩是额定的三倍多。接触强度算下来可能够,但弯曲强度直接差了快30%。模数不对,牙根就不够粗,冲击一来直接断。
我踩过这个坑。
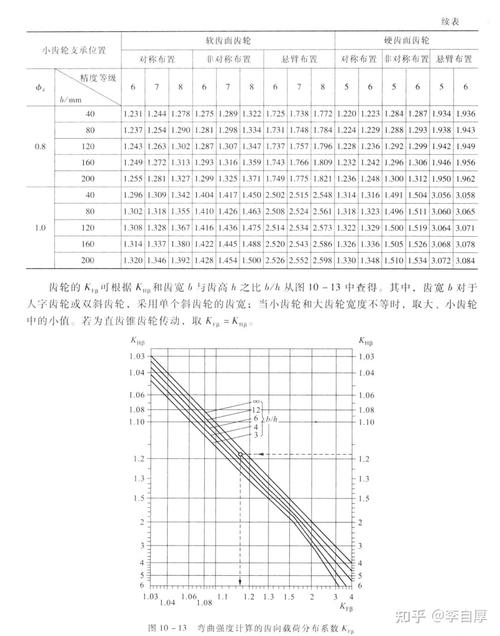
按照GB/T 1357-2008的要求,优先选标准模数,非标准模数除非你愿意花三倍的钱开定制刀具,否则别碰。说实话,绝大多数工况下,中心距差个一两毫米完全可以通过变位调整,犯不着降模数凑尺寸。
记住,优先满足弯曲强度,再调整齿数凑中心距,这个顺序错不了。闭式传动可能接触强度先不够,开式传动、冲击载荷,永远先卡弯曲强度。对吧?
变位系数的选择,不是越大越好
不少刚从学校出来的朋友,知道正变位能防根切、提强度,设计的时候就往大了加。上次我审图,看到一个剪板机的小齿轮,变位系数加到0.6,算下来齿顶厚只剩0.12m,这能用到第二天才怪?果然,样机测试的时候,一剪厚钢板,齿尖直接崩掉一块。
正变位的好处大家都知道,但底线不能破。闭式传动齿顶厚sa ≥ 0.25m,开式传动sa ≥ 0.3m,这是GB/Z 6413.1明确给出的设计要求,不能动。超过这个值,齿顶强度根本不够,一加载就坏。
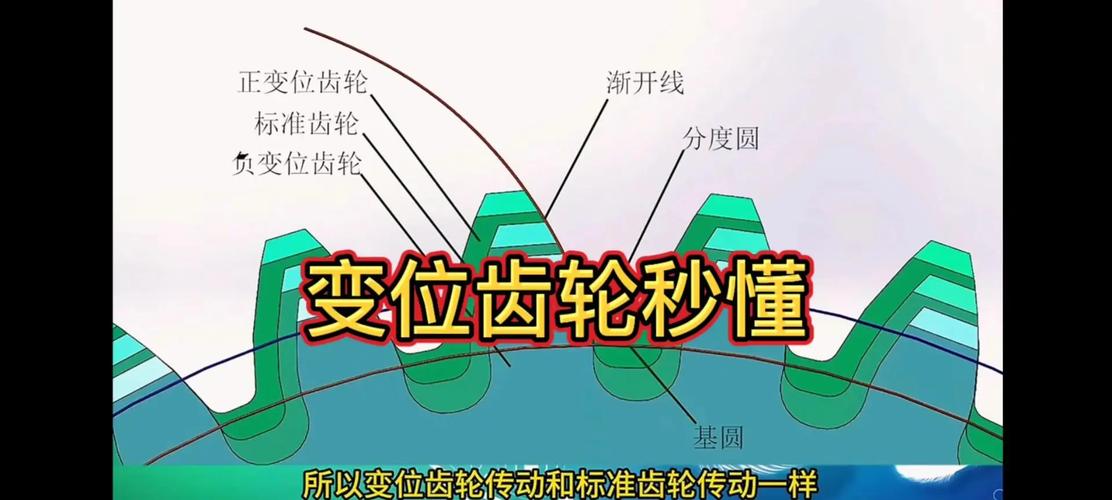
不过话说回来,负变位也不是洪水猛兽。中心距需要微调的时候,合理分配变位,小齿轮用正变位,大齿轮用适度的负变位,不仅能凑中心距,还能让两个齿轮的滑动率更接近,减少磨损,延长寿命。真的。
很多人不知道这个经验,上来就两个齿轮都加正变位,最后中心距超了快两毫米,轴孔位置都镗好了,只能从头改,耽误半个月工期。按滑动率相等分配变位,小齿轮多吃正变位,本来小齿轮磨损就比大齿轮快,正变位提高齿面强度,刚好抵消磨损,一举两得。
工艺公差,最容易翻车的隐形坑
参数选对了,图也画完了,很多人就在公差上随便套默认值,最后踩大坑。我见过太多了。
比如说轴孔公差,十个新人有八个标H7,不管什么配合。齿轮和轴过盈配合传递扭矩,你标H7,装上去一转就松,键槽先打坏,接着齿轮晃齿,用不了三个月就废了。正确的做法是,中等扭矩过盈配合用H7/s6,大冲击载荷用H7/u6,间隙配合才用H7/h6,别乱套。
再说齿轮精度等级,GB/T 10095.1里从3级到12级,很多人上来就选6级,显得专业。殊不知6级精度磨齿的加工费,比8级精度滚齿贵一倍还多!低速重载的输送线、搅拌机,8级精度完全够用,只有高速机床、精密减速器才需要6级甚至更高精度,适合的才是最便宜的。真的能省好多钱!
还有热处理变形,渗碳淬火的直齿轮,齿面变形量一般在0.01m到0.05m之间,精度要求高的,设计的时候一定要留磨齿余量,别等淬火完发现精度超差,一炉齿轮十几万,说报废就报废,心疼死。
侧隙也是重灾区。很多人按常温设计留最小侧隙,用到钢厂、热电厂这些高温工况,齿轮受热膨胀,侧隙直接没了,两个齿挤在一起,要么齿面胶合,要么断轴,我见过钢厂连铸机因为这个停线一周,损失几百万。吓人吧?工作温度超过60度,一定要根据热膨胀量放大侧隙,别嫌麻烦。
最后说两句
直齿轮是机械传动里最基础的零件,看着简单,好多门道都是踩坑踩出来的。课本只讲公式,没说哪个顺序更重要,没说加工成本要怎么考虑,没说实际工况的那些特殊要求。多看看报废的零件,多想想为什么坏,慢慢就懂了。
