很多做机械设计的朋友,翻遍设计手册也不会多瞧销一眼——不就是个插在孔里定位的小零件吗?能出什么问题?我经手过近百台工业设备,少说一半的早期失效,都和这个小零件的选型错误有关。今天就把攒了十几年的干货倒出来。
别把销只当廉价定位紧固件
去年接了个客户的整改案子,六轴机器人的末端执行器,用了不到半年,定位精度飘了快0.2mm,客户差点要退设备。拆开来一看,连接法兰的两个定位圆柱销,已经磨得能在孔里晃了。客户一开始说肯定是销的硬度不够,要换淬火合金钢的。我一量尺寸,笑了。
销本身的磨损不到0.01mm,是销孔磨大了。为什么?原来设计的时候,把销当成了主要承受载荷的零件,不光要定位,还要扛末端的扭转剪切。本来销的设计初衷,就是定位辅助,承受载荷主要靠端面摩擦力和螺栓拉紧啊。
哦,对了,很多人都搞反这件事。销就是用来对中定位的,扛载荷是副业。把主业副业搞反,不出问题才怪。
说实话,我见过太多设计师为了省螺栓成本,靠销来扛载荷,最后出了问题全怪材料不行。其实只要把螺栓的预紧力算够,端面贴合产生的摩擦力,就能承受绝大部分剪切载荷,销只需要保证装配的时候位置对就行。就说刚才那个案子,改了设计,保留原来的45钢销,把螺栓从8.8级换成10.9级,加大预紧力,销只负责定位,用到现在快三年了,精度飘移不到0.02mm。
不同场景下的选型逻辑,别照着标准瞎套
手册里列了十几种销,到底选哪种?我给你说几个实际场景的判断,比背标准有用。
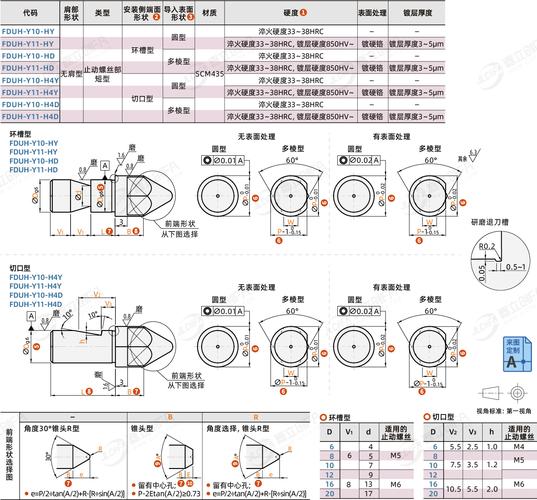
普通圆柱销,定位精度高,过盈配合,但是最怕重复拆装。拆个两三次,过盈量就没了,精度直接掉。所以只适合一辈子不怎么拆的固定定位场合,比如箱体和底座的连接。公差要记住,销孔一般是铰出来的,配合选H7/m6,符合GB/T 119.1-2000的要求,别乱选公差。
圆锥销,锥度1:50,能自锁,重复拆装几十次都不影响定位精度,震动大的场合一定要优先选它。我之前做过矿山振动筛的机架连接,原来设计用的是φ10的圆柱销,跑了三个月就松得哐哐响,换成同直径的圆锥销,用到设备报废都没动过。对了,圆锥销的大头要留出来,方便拆,别埋在孔里,到时候修的时候连拔都拔不出来,骂爹都没用。
弹性圆柱销,也叫弹簧销,适合薄壁件的定位,不用铰孔,直接冲进去就行,省加工费,还有弹性,能补偿间隙,但是承载能力低,不能用在高精度定位的地方。还有开口销,别拿它当定位件用,它就是防松的,配在销轴和螺栓螺母上的,别搞错用途。
不过话说回来,很多人选型的时候喜欢选大一个号,觉得强度高肯定没错,其实错了。销的直径越大,过盈量越大,装配的时候很容易把孔撑裂,尤其是铝合金箱体。我刚参加工作那会就干过这事,把一个加工了半个月的铝合金箱体给撑裂了,赔了半个月工资,那滋味,现在想起来都心疼。
90%的销失效,都不是强度不够
真的。我做过的失效分析,十个里面九个,问题都出在细节,不是强度不够。
第一个坑:过盈量选错。很多人设计的时候,直接按标准给的过盈量套,不考虑材料。比如铝合金箱体装钢销,铝合金的膨胀系数比钢大,工作温度升高10度,间隙就出来了,过盈量要比钢件连接多给0.005~0.01mm,这个没人写在手册的显眼位置,都是踩坑踩出来的。
第二个坑:销孔粗糙度不够。定位销孔要求粗糙度Ra≤1.6μm,很多工厂图省事,钻完就完了,粗糙度到了Ra6.3,过盈量再对,也卡不住,用几次就松。
第三个坑:销的长度没算对。很多人设计的时候,销伸出来太长,或者顶到了对面的孔底,导致两个连接的零件端面贴不上,中间留了缝,那定位精度肯定不对,时间长了就晃。你说,这种问题,哪是强度不够?都是细节没考虑到。
真要算强度的话,其实公式很简单,受单剪切面的销,剪切强度公式是τ=2F/(πd²),45钢淬火的销,许用剪切应力取80~100MPa就够,一般很少会算出来不够,真不够的话,优先改布置,加一个销,别盲目加大直径。
还有一个很多人不知道的细节,就是定位销的布置,两个销尽量离得远一点,离得越远,定位误差越小,这个是几何常识,但是很多设计师为了省地方,把两个销放得很近,最后定位精度差,全怪销不好。对吧?
做机械设计这么多年,我最大的体会就是,越是小零件,越见功夫。你盯着大部件看半天,最后出问题的,往往就是这么一个几厘米的小销。多留心细节,比什么都强。
