上周三上机课,三个做农用三轮车悬架设计的组,全卡在刚度验算那儿了。算出来的参数对着呢,往实验台一搭,压出来的形变差了快20%。学生围着实验台抓耳挠腮,说公式没错,手册参数也没选错,怎么就不对呢?
学生最容易踩的坑:把手册参数当标准答案
我绕着教室走了一圈,发现十个组有八个是同一个思路:上来先查国家标准选片数、截面尺寸,套上教材给的刚度公式一算,完事。
没人想过,公式是理想状态下推导的。
板簧的实际刚度,和装配预压的关系极大。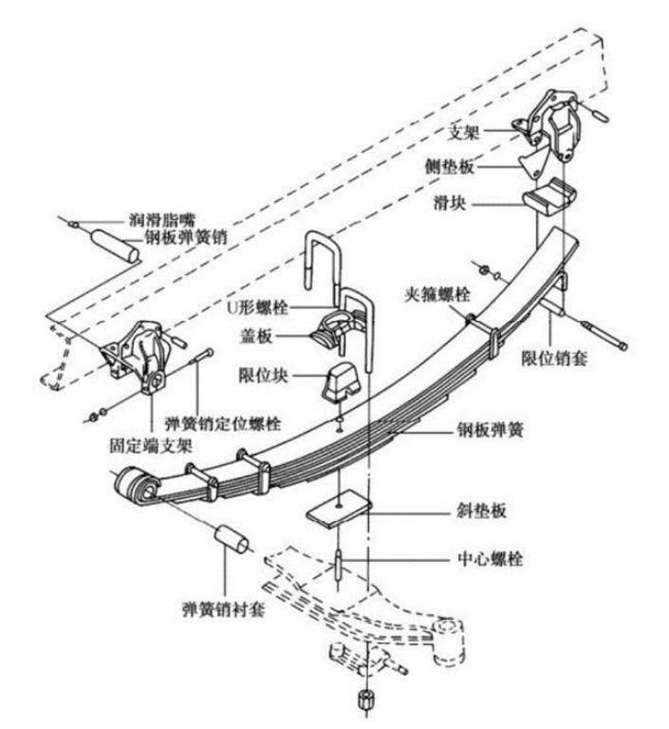
我之前带毕业实习,去板簧车间看工人排片,老师傅说,新板簧叠完之后,必须先预压一次,才能上夹具钻孔。为什么?新切出来的钢板每片都有初始翘曲,不预压贴紧,装到车上跑两个月,形变都没稳定,刚度能对才怪。预压一次之后,所有片都贴合到位,整体刚度直接涨15%都不稀罕。
学生哪接触过这个?教材只给了公式,没写车间里这一步。算出来的结果当然和实际对不上。
有个学生当时问我,那为什么教材不写?
我想了想,教材要讲通用方法,总不能把所有行业潜规则、现场经验都塞进去吧。设计本来就是干出来的,不是对着公式算出来的。你要是做设计的,只信手册不信自己测的 data,那踩坑是早晚的事。
没人说透的设计取舍:刚度和寿命你选哪头
去年有个毕设组做房车改装悬架,要求承载不变,总重量降10%。学生思路很直接,把每片板簧的厚度都减0.5mm,重量降了,刚度也对上了,结果寿命实验跑了不到一万次,主片从中心孔那儿断了。
改吧。有人说把中心孔移到侧面,有人说加一块耐磨垫板,还有人说把总片数减一片,加厚主片。你猜哪个对?
板簧的受力分配极不均匀,第一主片要承受70%以上的交变载荷,越靠后的片受力越小。原来的设计用等厚钢板,本身就是浪费。后面的片根本吃不到那么大的力,厚度完全可以减。把厚度梯度拉开,主片加厚保证寿命,后面的片减薄减重,总重量照样能降10%,寿命反而涨了一倍都不止。
说实话,我见过太多工业产品的板簧设计,为了凑手册上的安全系数,硬生生多叠一片。整台车悬架平白多了十几公斤,跑起来油耗涨了不算,操控还变差,完全没必要。
不过话说回来,拉百吨货的重卡板簧,那还是多叠两片靠谱。坏在半路上的拖车费,比那点油钱贵多了。
设计哪有什么标准答案,全看你用在什么场景,能接受什么取舍,对吧?
我改了三年的实验:别只对着软件仿真
原来我上课,板簧设计这部分全让学生用有限元软件仿,仿完交报告就行。后来我拿拆下来的旧卡车板簧给学生测,才发现大部分仿真结果的应力误差能到20%以上,差的离谱。
为什么?软件默认所有板簧片之间完全贴合,摩擦系数默认给0.2。实际呢?重载板簧片之间都要涂润滑脂减磨,实际摩擦系数也就0.1左右,差了一倍,应力分布当然不对。
后来我改了实验要求:每个组必须找一片旧板簧,贴应变片,上台架压出实际数据,再回头调仿真参数。
改了之后,学生的结果一下子准了好多。上次有个组测出来他们用的干摩擦板簧,实际摩擦系数是0.18,改完参数之后,仿真误差从19%降到了2.7%,那个学生当时拍桌子说,原来软件默认参数是会骗人的啊。
我乐了,本来就是。工具是给你用的,不是给你抄的。你拿默认参数出个结果就交差,和闭着眼蒙有什么区别?
还有个有意思的小事,有个组组装的时候不小心把板簧片反过来装了,测出来刚度直接降了11%。原来每片板簧出厂的时候就压好了初始曲率,反过来装预弯应力全反了,性能直接不对。这要是批量生产的时候出了这问题,整批车都要返厂,损失多大?
所以设计的时候,多花五分钟加个定位缺口,做个防错,根本不费什么事,就能省不知道多少麻烦。很多人做设计只算性能,忘了生产装配的坑,这都是没下过车间的原因。
我改了三年板簧的教案,越改越觉得,教机械设计,根本不是教学生背公式查手册。是教他们敢踩坑,会调参数,知道书本之外还有好多实际的规矩。
板簧结构简单吧?一百多年前就用在汽车上了,但是真要做好,那点分寸,都是一车一车试出来的,书本写不完。现在好多人说要做全虚拟设计,不用碰实物,我反正不信。你不亲手压一压,测一测,摸过滚烫的冲压出来的钢板,永远不知道那点差1mm的曲率,能给你闯多大的祸。
对吧。
