2026-09-17 20:21:46 分类:机械设计
上周收的课程设计作业,又看到一堆似曾相识的错误。
第一次作业交上来,一半人掉同一个坑里
现在的学生,3D玩的比我溜多了。打开模型,光感、纹理、爆炸动画做的比工业宣传片还漂亮。一问,这个支架的转角为啥做0.5mm圆角?答,软件默认啊,这样好看。再问,你打算用什么做?哦,砂型铸造啊,参数我查了,课本写了最小壁厚2mm,我这个够啊。哦,那你这边壁厚从3mm直接跳到15mm,过渡呢?他愣了,说不影响强度啊,我算了受力了。
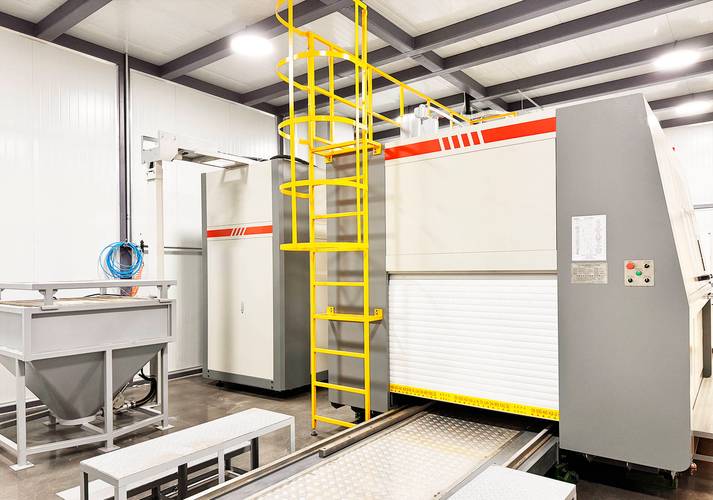 砂型铸造错误壁厚差零件图纸实拍
你看,这就是最大的问题。参数背全了,约束丢完了。所有设计都是对着课本的孤立知识点凑,从来没把工艺当成自己设计的一部分,反而觉得这是工艺师该考虑的事,对吧?
我真的见过好多这样的学生。
考试能把砂型铸造的分类背的一字不差,湿砂型、干砂型、树脂砂型,分的门儿清,一到自己画图,起模斜度都忘了加。软件才不会提醒你漏了这个,软件只会给你出好看的效果图。
把金工实习的废料重新搬回设计课堂
之前也怪我,上课就是PPT放图,讲完参数画重点,学生记完就忘。去年改了思路,找金工实习的老师要了半麻袋学生做废的砂型和浇出来的残件,每次上这节课都搬过去。让他们自己摸。
摸粘在分型面台阶上的砂粒。摸忘了做斜度的孔,起模的时候把整个砂壁拉裂的痕迹。摸壁厚突变的地方,浇完冷却之后裂出来的缝。
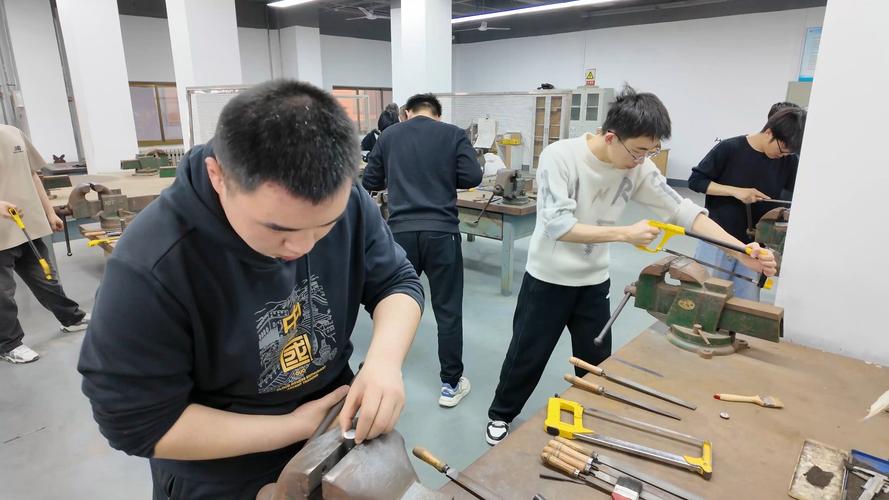 高校金工实习车间学生制作砂型成品实拍
有个男生摸完那个裂了的铸件,半天蹦出来一句话,原来课本上写“避免壁厚突变”不是为了凑考点啊。
我笑了,不然呢?不然你以为那些老工程师总结出来的经验,都是拍脑袋编出来给学生考试的?大部分确实是从一堆废品里堆出来的教训。
那个作业里犯了错的学生,我让他自己拿废砂型摆一遍他的设计,他要的那个突变壁厚的形状,做砂型的时候,薄的地方根本捣不实,浇铁水的时候直接就冲垮了,就算冲不垮,冷却的时候收缩率差好几倍,肯定裂,全白费。他哦了一声,回去改了,加了10mm的渐变过渡,整个设计一下子就“落地”了。
那些课本没说透的设计取舍
 那些课本没说透的设计取舍
说实话,现在很多人一提砂型铸造,就觉得是老掉牙的工艺,没必要学那么细,反正有更先进的工艺。但我教机械设计,偏要把砂型铸造放在第一个工艺训练里。为什么?因为它最朴素,所有约束都摆在明面上,能教会学生最基本的设计逻辑:你做的东西,首先要能做出来,然后才是好看、创新、参数漂亮。
很多课本只给你最小壁厚的数值,不说为什么会有这个数值。其实很简单,就是铁水浇进去,流动性就那么多,你做的比砂粒间隙还薄,铁水根本流不到头,出来就是缺一块,废了。还有圆角,不是只有课本说的减少应力集中那一条,最直接的原因是砂型的尖角本来就容易掉砂,你做个尖角,浇出来就是坑,还要额外花钱后期打磨,得不偿失。
对吧?
太浮躁了。
现在的设计都追求炫,追求超薄,追求奇形怪状,忘了最基本的成本和可制造性。你做一个十几公斤的机架,非要用3D打印,成本翻二十倍,性能还不如砂型铸出来的,图什么?砂型铸造的好处,随便多大的零件都能做,成本低,毛坯精度足够用,改改尺寸就能开模,小批量生产太合适了。
不过话说回来,砂型也不是万能的,你要做1mm以下的精密零件,它确实做不了,该选别的选别的。设计本身就是取舍,不是吗?你得知道手里每一种工艺的脾气,才能用好它。砂型的脾气就是皮实,不挑活儿,不讲究花里胡哨,你给它留够该留的余量,它就给你出能用的活儿。
上次改作业,还有个学生问我,现在都自动化铸造了,还要我们设计师懂这些?我给他看了刚出问题的一批订单,自动化线出来的铸件,批量报废,就是设计的时候分型面选错了,起模斜度错了半度,整条线的砂模都废了。你看,自动化只是换了人干活,工艺约束一点没变。
下次上课,我打算找个带气孔的废铸件,让学生拿锤子敲开,自己看看缺陷是从哪里来的。反正,要学设计,先学会看懂工艺的脾气。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:为什么课堂上我偏要拿砂型铸造怼那些只会画3D的学生?
文章链接:https://m.yqhljx.com/list_9/2971.html
