2026-09-18 03:13:46 分类:机械设计
上周刚帮外协厂清了一屁股模锻烂摊子,整批300件汽车控制臂,锻出来充不满,模具都已经改了两次,还是不行。很多刚接触模锻的朋友,总觉得这就是个靠设备砸的粗活,开好模就行。真不是。坑全在看不见的地方。
模锻的核心门槛,从来不是模具,是坯料
拿到产品图第一反应就开画型腔的,十有八九要踩坑。下料的误差,加热的均匀度,直接决定了这一批件能不能合格。前年我们给商用车做转向节,要求符合GB/T 12361-2019 模锻件通用技术条件的ST5级公差,一开始下料员图省事,按经验多留了1.2%的余量,看起来不多对吧?结果锻出来飞边比设计宽了3mm,脱模的时候飞边直接拉伤了型腔侧壁的分型面,后续机械加工的时候,关键配合面余量不够,整批200多件全废,光模具成本就亏了小十万。
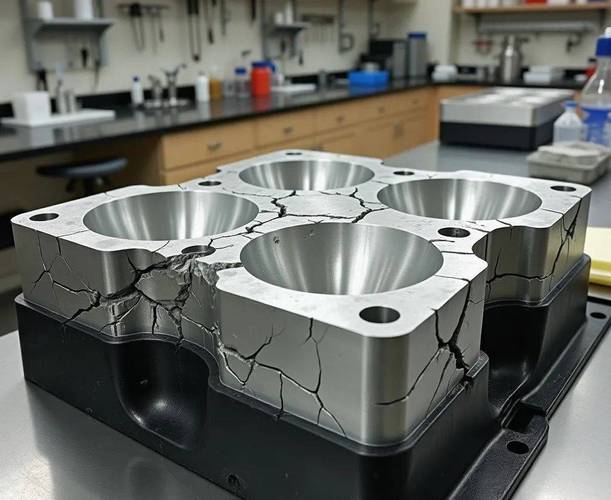 模锻下料偏差导致飞边拉伤型腔实物图
加热的问题更坑。现在大部分厂都用中频感应加热,看起来比煤炉均匀多了,实际上棒料的端头和中心的温差,控制不好能到80℃。你按GB 15825算变形抗力,温度差带来的抗力差能差出20%,你按公式算好留了15%的设备吨位余量,实际一压,直接因为抗力不够充不满。说实话,我见过不少坐办公室的设计,算吨位直接套手册公式,完事就交活,到生产现场全乱套。料温不均匀这件事,你不在车间盯着加热炉看个三五天,根本摸不准自己厂设备的脾气。
分型面选错,累死后续所有工序
选分型面的标准答案是什么?很多人张口就来,选最大投影截面,方便脱模。这是最懒的做法,也是错的最多的做法。去年给一家新能源车企做驱动电机输出轴的锻坯,一开始新来的设计就是按最大投影截面选的分型,就在输出端的最大外径那里。结果锻出来,锻坯的整体同轴度直接散了,最差的差了0.8mm,后续车削的时候一边余量够一边余量不够,偏磨严重,报废率干到15%。客户天天催货,我们整组人熬了三个通宵改模。
 新能源电机轴模锻两种分型面对比示意图
后来怎么改的?把分型面往小头方向移了12mm,加了一级预锻的定位台阶,合模的时候芯轴直接定位,同轴度直接稳到0.2mm以内,报废率一下掉到1%以下。这里的经验我敢说很多手册没写透:凡是有高精度同轴度要求的回转体模锻件,分型面尽量不要选在成品的最大外径处,除非你打算额外增加一道校直工序,平白多掏成本。还有飞边槽,别照着手册参数直接抄。铝合金模锻的流动性比结构钢好太多,飞边槽的桥部高度得比同吨位钢锻件低0.5到1mm,阻力不够的话,多余的料排不出去,合模的时候直接把型腔撑开,尺寸直接超差,改都不好改。
后处理的隐形坑,踩了都找不到原因
 后处理的隐形坑,踩了都找不到原因
模锻完脱模切边就完事了?大错特错。我刚工作那会吃过一个大亏,一批40Cr的机床主轴锻坯,尺寸全检合格,发给客户放了三个月,客户装配的时候说尺寸变了,差了0.3mm,装不上。整批发回来,我测了一圈,真的变了。那会根本不知道什么原因,查了半个月才发现,模锻完我们直接堆在露天场地上自然冷却,心部和表面的冷却速度差太多,残余应力攒了快200MPa,放一段时间应力释放,尺寸就跑了。那会真的懊恼,为了省缓冷坑的那点电费,赔了客户小二十万。
现在我们厂做要求尺寸稳定的模锻件,哪怕多等一天,锻完必须进缓冷坑,严格按GB/T 25041-2010 模锻件冷却规范控制冷却速度,该保温保温,该缓冷缓冷,从来没再出过应力变形的问题。还有切边,很多厂图省力气喜欢热切,温度降下来之前就把飞边切掉,确实省刀,但是对于变形敏感的合金钢,切边的时候拉力直接把锻件拉变形,你得多留至少0.5mm的加工余量,摊到每件上,原材料成本涨不少,现在什么价格,对吧?尺寸要求高的件,一定要冷切,就是费点刀,但是尺寸稳,算总账反而便宜。
对了,还有探伤,承受动载荷的模锻件,比如汽车底盘件、转向件,别嫌麻烦,必须100%做超声波探伤,符合GB/T 6402的二级要求,这个钱绝对不能省。我见过小厂为了省探伤费,把带内裂的锻件发给客户,结果装车断了,整批召回加赔偿,直接把厂干黄了,太可惜。
模锻这个行当,一百多年的历史了,说起来是传统工艺,但是真要做好,每一步都有经验堆出来的细节。别总想着套公式套手册,多去车间转转,多摸几个报废件,比坐在办公室画一百张图有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:模锻:藏在传统工艺里的实战细节
文章链接:https://m.yqhljx.com/list_9/2984.html
