摘要:对于有一定基础的机械工程师来说,共振、受迫振动这些概念都不陌生,但很多人碰到莫名其妙的振动问题时,往往想不到是自激振动在搞鬼。本文结合我十多年工程实际踩坑经验,理清自激振动的本质,梳理常见的工程场景和可落地的抑制方法,给同行做个参考。
别把自激振动和受迫振动搞混
很多工程师入行头几年,都栽过它的坑。
你碰到设备试车的时候,总有规律不明的振动,你查遍了所有转动件的动平衡,调遍了伺服的增益,连紧固件的预紧力都重新拧了一遍,问题依旧。对,这大概率就是自激振动搞的鬼。
自激振动的核心本质是:系统能从恒定的外界输入中持续获取能量,维持等幅振动,激励源本身依赖于振动运动——振动停,激励也停。这和受迫振动完全不一样,受迫振动的激励源是独立于振动存在的,比如电机偏心带来的周期性激励,不管你振不振,它都在。
从能量平衡的角度说,一个振动周期内,如果系统从外界获得的能量ΔEin大于阻尼耗散的能量ΔEout,振幅就会不断扩大,直到系统的非线性特性让两者平衡,最终形成稳定的极限环振动,这就是自激振动的完整过程,符合GB/T 2298-2010《机械振动、冲击与状态监测 词汇》里的定义,没有什么玄学成分。
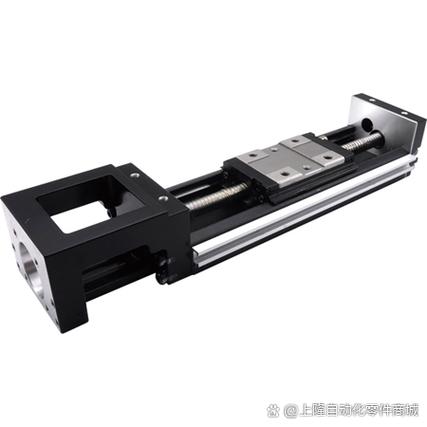
最常见的例子就是机床导轨的低速爬行。你给导轨匀速输入动力,静摩擦大于动摩擦,当驱动力攒够了克服静摩擦,滑块一下子冲出去,驱动力下降之后,又被动摩擦拉住停下来,然后再攒力,再冲——整个过程的激励就是滑块本身的滑动,完全符合自激的特征。
工程里最容易踩坑的几个自激振动场景
说实话,我碰到最多的就是导轨爬行,其次就是刹车啸叫,再就是流体引发的叶片颤振。
十年前我参与过一条12米长的数控磨床纵向导轨项目,当初为了给项目省十几万成本,砍掉了导轨软带的预算,用了普通淬火铸铁导轨。试车的时候出问题了:低于5mm/min的低速进给,滑块一冲一停,磨出来的工件工作面粗糙度直接差了两个等级,根本达不到验收要求。
我们一开始以为是伺服电机增益不对,调了三天,增益从120调到10,从10又调回100,一点用都没有。后来又怀疑丝杠螺距误差,重新找正预拉,还是不行。现在想起来都头疼,当时甲方天天盯着进度,全组连轴转了快两周,就是没摸到门道。
最后还是所里退休的老工程师过来转了一圈,一句话点破:这就是摩擦自激的爬行,动静摩擦差太大了。
另一个大家天天能碰到的例子就是汽车刹车啸叫,慢速踩刹车的时候那一声尖锐的响,也是典型的自激振动。刹车片和刹车盘之间的负摩擦斜率特性,给振动不断输入能量,最后引发高频啸叫。还有汽轮机的叶片颤振,气流流过叶片的时候,振动带来的攻角变化会让气流持续给叶片输入能量,控制不好就是毁灭性的后果,去年我还看过某电厂叶片颤振断裂的事故报告,整级叶片全毁,损失上千万。
抑制自激振动:都是踩坑踩出来的实用方法
既然自激振动的核心是能量输入大于耗散,那思路就很清晰:要么切断能量输入,要么增加能量耗散,没别的捷径。
针对最常见的摩擦型自激,也就是导轨爬行这类问题,核心就是降低动静摩擦系数的差值。行业里最成熟的方案就是贴聚四氟乙烯导轨软带,我之前那个磨床项目,最后就是拆下来贴了1.5mm厚的软带,动静摩擦系数差从原来的0.18降到了0.03,问题当天就解决了,试车一次过。还有就是用静压导轨,把滑动摩擦变成流体摩擦,动静摩擦差几乎为零,自然不会有爬行,当然成本高很多,看项目定位权衡就行。
不过话说回来,很多新手一碰到振动就想着加刚度、堆重量,其实不对。如果是自激振动,有时候加刚度反而会让极限环的振幅更大,起反作用。我就见过有人处理刹车啸叫,把刹车卡钳做的重了一倍,结果啸叫频率变了,还是响,白花钱。
针对刹车啸叫这类摩擦自激,除了改摩擦材料,最常用的低成本方案就是加阻尼耗散,在刹车片背板贴一层丁基橡胶阻尼片,把振动能量直接耗散掉,ΔEout大于ΔEin,自然振不起来,这个方案现在量产车几乎都在用,成本才几块钱,效果极好。
针对流体诱发的自激颤振,核心就是改变流固耦合的相位关系,切断能量输入。比如汽轮机叶片,会调整叶型的安装扭转角,或者采用错频布置,让每个叶片的固有频率错开,避免集体振动叠加能量,现在大型汽轮机的叶片设计,都会做全级的流固耦合自激仿真,提前算清楚极限环振幅,达不到要求就改设计,不会等样机出来再改。
最后还有个设计小技巧:做样机的时候,一定要给自激振动预留调整空间,比如导轨可以预留贴软带的余量,结构上预留加装阻尼器的位置,真出了问题改起来不用动大结构,能省太多时间。
结语
自激振动从来不是什么设计里的偶然玄学,本质就是系统的能量平衡出了问题。只要抓住“能量输入-耗散”这个核心,避开把自激当受迫振动查的坑,大部分问题都能快速定位解决。
