摘要:本文结合十多年机械设计一线的实际案例,拆解齿轮泵设计、选型中常被忽略的核心细节,聊透困油卸荷、间隙控制、工况适配这些关键问题,帮你避开大部分工程师都踩过的坑。
被很多人忽略的困油卸荷槽设计细节
前年帮一个客户解决液压裁断机的噪音问题,整机抖得操作台都麻,换了三个品牌的齿轮泵都没用。最后拆开一看,卸荷槽开错位置了。
大家都知道齿轮泵困油,是因为啮合重叠系数ε>1,两对齿同时啮合的时候会 trapped 一个封闭油腔,齿轮转动的时候油腔体积变,压力骤变。困油压力最高可以达到工作压力的3~4倍,直接冲击轴承和齿面,噪音抖振都是小事,用不了三个月就会打坏轴承断轴。
问题是,很多人做设计,直接抄教科书上的对称卸荷槽,从来不想自己的泵参数对不对。
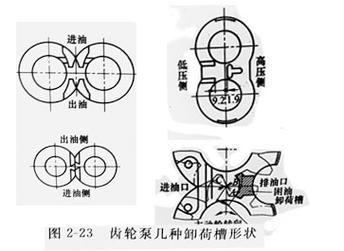
对称卸荷槽只适用于低压小模数的齿轮泵,模数大于2.5、工作压力超过2.5MPa的泵,必须开不对称卸荷槽,向吸油腔侧偏移,偏移量一般取0.8倍模数m。我碰到的那个案子,厂家直接给5模数的齿轮开了对称槽,困油没卸掉反而把吸排油腔串了,容积效率掉了10%还抖得离谱。
斜齿齿轮泵就更别说了,螺旋角改了,重叠系数跟着变,卸荷槽的位置尺寸也得调。谁图省事照搬直齿的尺寸,谁踩坑。
实话讲,这个细节真的太小了,很多整套图纸下来就这几毫米的差,性能寿命差出去好几倍。
容积效率的选型权衡:不是间隙越小越好
刚入行的时候我也觉得,齿轮泵间隙越小,容积效率越高,拼命卡公差,结果呢?油温一升,齿轮热膨胀,直接卡死后轴。
端面间隙对容积效率的影响占比超过80%,径向间隙只影响不到20%,这个结论是我拆了二十多个报废泵测出来的,绝对比教科书上的数值管用。新手最容易犯的错,就是把径向间隙卡得死死的,端面间隙放错了量。
不同压力等级的间隙要求差很多:低压泵(<2.5MPa)端面间隙一般取0.02~0.05mm,中压泵(2.5~10MPa)0.03~0.07mm,高压泵直接用浮动端面补偿结构,不能做固定间隙。
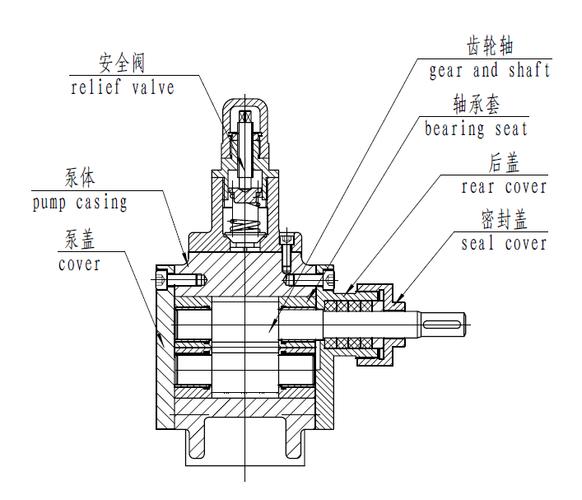
不过话说回来,浮动补偿这里水太深了。很多低价国产泵,就在这里省成本:用普通丁腈橡胶做预紧密封圈,耐不了10MPa以上的工作压力,用个两三百小时密封圈就挤变形,预紧力没了,端面间隙直接磨到0.2mm以上,容积效率掉一半,输出流量不够,主机干活没劲。
我现在选泵,只要是中高压工况,必须要求厂家把挡圈换成聚四氟乙烯加青铜填充的,多花两成钱,省八成售后麻烦,太值了。
实际工况适配:齿轮泵选型最容易错的几个点
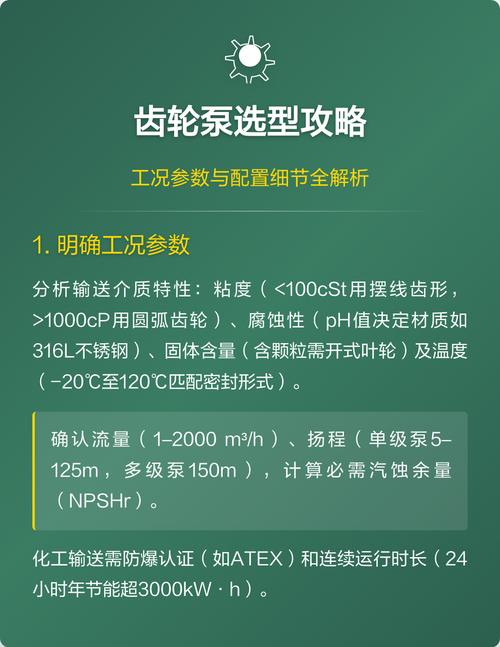
很多人选齿轮泵,只看排量和压力,其他什么都不管,出了问题就骂泵质量差,其实大部分都是选型错了。
第一个坑:流量选刚好。齿轮泵的标称排量都是零压下测的,实际带10MPa负载的时候,容积效率会掉8%~15%,油温高了掉的更多。所以选型的时候流量必须放大10%左右,不然系统压力上不去,执行机构慢悠悠的,急死人。
第二个坑:为了省成本,小泵配高速电机。转速超过泵的额定转速,齿腔转动太快,油液来不及填充满,直接气蚀,齿面会打出密密麻麻的小坑,噪音飙升,用不了三个月就断轴。我碰到过一个客户,把额定1500转的泵,拉到2800转用,三个月坏了四个,最后换了大一号泵降转速,再也没坏过。
第三个坑:吸油管路乱搞。大家都知道齿轮泵能自吸,就随便把泵装在油箱上方半米多,吸油管还选细了,结果长期吸空,磨得特别快。按照行业规范,齿轮泵的吸油高度绝对不能超过0.5米,吸油管径要比压油管路大一号,吸油阻力必须控制在0.02MPa以下,别嫌麻烦,这个能把泵的寿命翻一倍。
还有人觉得齿轮泵比柱塞泵耐污染,就不用好过滤器,不对。颗粒杂质进去,直接磨间隙,用不了半年效率就掉的没法用,一定要配精度不低于10μm的吸油过滤器,这个钱不能省。
干机械十几年,越玩小零件越觉得有意思。齿轮泵看起来结构简单,没什么技术含量,其实到处都是细节,差个几十丝的间隙,位置偏个一两毫米,性能寿命差出去好几倍。多踩几个坑,多拆几个报废泵,慢慢就懂了,哪有什么玄学,都是一点点试出来的经验。
