摘要:本文结合二十余年工程实践经验,梳理反应釜设计选型中常见的盲区与踩坑点,从承压设计、搅拌系统、热交换三个核心维度分享实用经验,适合有基础的中级工程师参考。
很多工程师接触反应釜,第一印象都是:不就是个带搅拌的压力容器?按标准画完图就行。
真做起来才发现,到处都是坑。
我刚工作头五年,踩过的坑能堆一桌子。
承压设计:别只盯着GB150就万事大吉
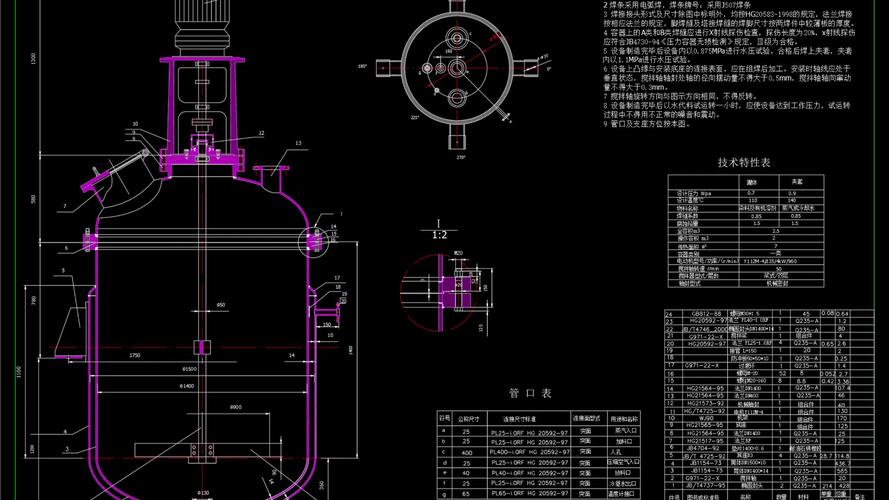
很多新手做设计的时候,只会按工艺提的釜内设计压力来算壁厚,完全忘了反应釜绝大多数都带夹套,一旦工艺需要抽真空操作,釜内压力接近绝对真空,夹套哪怕只走0.2MPa的冷媒,内外压差也足够把薄壁的釜体压瘪。
去年跟进的一个项目,江苏一家做医药中间体的工厂,新上的5000L酯化反应釜,设计院出来的图纸完全符合GB150要求,开车第三天抽真空降温,釜体中下部直接瘪进去三分之一。
整台釜直接报废。业主站在车间里,脸黑得像锅底。
问题出在哪?忘了做外压校核。很多人觉得只有真空釜才需要算外压,实际上只要是带夹套的反应釜,都必须校核两种极端工况:一是釜内正压、夹套真空,二是夹套正压、釜内真空,哪一种工况更危险,就按哪一种算壁厚。
还有个容易忽略的点,钢板负偏差。按GB/T 709-2019的要求,16mm厚的Q345R钢板,允许最大负偏差是0.75mm,很多人计算的时候直接取名义厚度,不扣偏差,算出来的壁厚刚好够,实际下料之后就差了近1mm,外压校核直接不合格。
别省那点钢板钱。真出问题,赔十倍都不够。
搅拌系统选型:不是功率够了就能用
说实话,我见过最多的坑就在搅拌这里。很多人选型只按经验公式算功率,体积多大配多大电机,完事。根本不考虑工艺过程中物料粘度的变化。
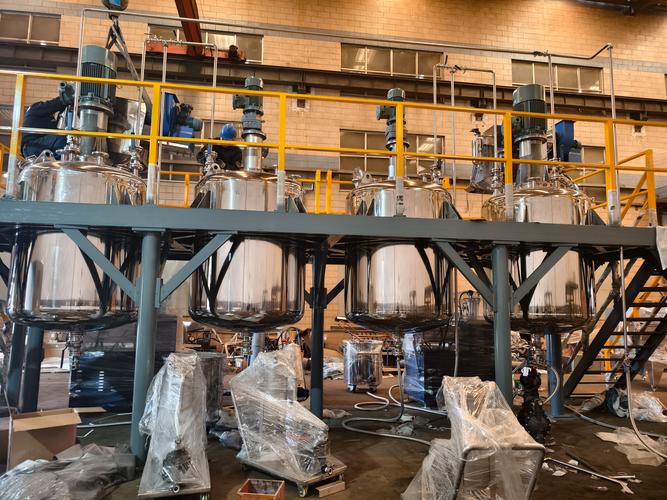
前几年帮东莞一个客户改设备,他们做丙烯酸乳液聚合,新上的三台10立方反应釜,按经验配了6kW的锚式搅拌,刚开始试生产没问题,反应到中后期,粘度升到几万mPa·s,电机电流直接跳满,烧了两个电机才发现不对。
最后换了15kW的电机,重新算了轴强度,才解决问题。额外花了十几万,耽误了一个月投产。
还有一个大多数人都会漏的:搅拌轴挠度计算。尤其是长径比超过3:1的反应釜,要是不做挠度校核,开车的时候轴晃得厉害,机械密封用不了三个月就漏,我见过最夸张的,一个月换了三次密封,车间维修师傅骂了甲方半年。
机械密封选型也有说法。要是物料带固体颗粒,别贪便宜用单端面密封,必须上双端面带冲洗的,不然颗粒进密封面,磨不了多久就漏,别听供应商说什么没问题,真漏了吃苦的是你。
热交换效率:你算的面积永远不够用
工艺给了换热量,你按传热公式算了夹套面积,刚好够,对不对?实际用起来肯定不对。
为什么?没人会给你算结垢余量。也没人会考虑流场死角对换热的影响。我之前接触过一个做重结晶的项目,设计的时候换热面积刚好卡着工艺要求,结果生产的时候,降温比设计要求慢了四十分钟,一批料多花一个小时,产能直接掉了15%,老板急得跳脚。
拆开来一看,釜底夹套和锚式搅拌底部的死角,积了半圈未溶解的物料,硬得像石头,传热系数直接掉了一半多。
不过话说回来,哪怕没有结垢,你也得留裕度。HG/T 20569《机械搅拌设备》规范里其实写了,换热面积要留至少10%的裕度,我做设计一般留15%到20%,看起来多花了点成本,实际生产的时候,能帮你省大把的调试和改造钱。
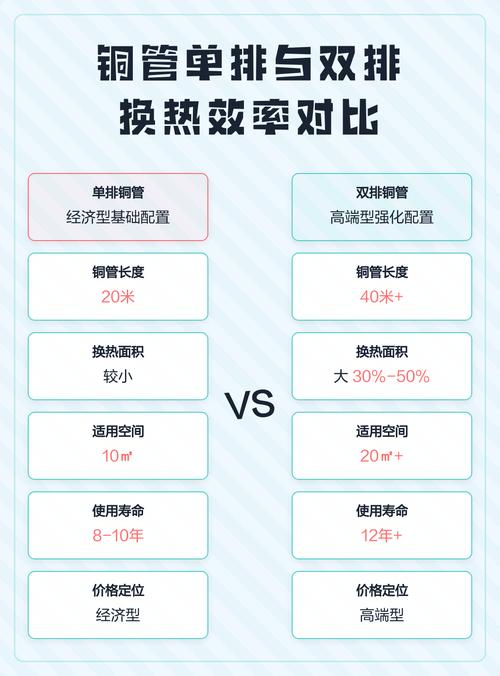
要是用内盘管换热,别为了多凑面积把盘管排得太密。我之前做过对比,同样的换热面积,把盘管间距从100mm拉大到150mm,搅拌流场更通畅,整体换热效率反而提了20%,太密的盘管会挡住物料流动,形成死区,换热上不去,还容易积料。
真的,别为了凑那点面积把自己坑进去。
干了二十年工程,最大的体会就是。反应釜看着结构简单,其实是工艺、压力容器、流体、换热揉在一起的综合体,规范给你的是底线,不是最优解,每一个参数都要结合实际生产工况去调,多留十分余量,少踩十个大坑。
