摘要:本文分享我亲历三个汽车零部件数字工厂落地项目的实操经验,避开PPT式的空泛理论,聊点真能帮你少踩坑、省预算的实际要点,适合已经有机械基础、准备推进数字工厂项目的中级工程师参考。
上周刚从某汽配厂的数字工厂整改现场撤出来,劳保鞋鞋底还沾着没洗干净的切削液,坐下来就想聊点真东西。不是厂商PPT里那种酷炫的智能工厂宣传片,是真落地真能跑的数字工厂,那些没人愿意告诉你的坑。
别上来就堆设备,先把设备数据的「根」扎对
我见过太多项目,老板一拍板,先换一半设备,买一堆传感器,拉光纤布网线,折腾大半年,最后数据采不上来,采上来的全是错的。
去年我接的第一个整改项目,车间12台服役8年的发那科0i-MD加工中心,集成商拍胸脯说加个网口采集模块就能搞定所有数据,前后花了八十多万,验收的时候测数据,主轴转速的采集误差最高能到15%,刀具磨损的状态数据一半时间是乱跳的。
啥原因?旧系统本身的网口带宽就那么点,原来只传程序,现在硬要挤出来实时传数据,轮询冲突直接丢包,外接模块根本抢不到稳定的输出。
说实话,解决这个问题根本没那么复杂,按照GB/T 39116-2020《智能制造 能力成熟度模型》的要求,先做数据分级再选方案:IO级的开关信号、设备状态信号,旧系统走PMC输出硬接线,根本不需要抢网口带宽,成本直接降三分之一,数据准确率能稳定在99.5%以上。
很多集成商就爱给你堆新设备、堆新模块,赚的就是设备差价,才不管你现有设备能不能挖潜。国内百分之七十以上的制造企业,设备龄都在5年以上,能把现有设备的数据采准了,数字工厂就成了一半了对吧?
我现在做新项目,进场头一周啥都不干,带着甲方的设备工程师,一台一台测数据输出,给每个数据点标好允许误差范围,不符合要求直接改方案,绝不听供应商画饼。
工艺数字孪生,别做只能看的「电子沙盘」
现在数字孪生概念火得发烫,我见过好几个项目,花了大几百万做出来的孪生模型,只能让你鼠标拖动着绕厂房飞,放个开门开机的动画,领导参观的时候撑场面,用完就锁在服务器里吃灰。
可惜。真的可惜。
前年我们做汽车连杆生产线的数字孪生项目,甲方要求能做新工艺的在线预调试,省掉实际试生产的刀具和工件成本。我们一开始也动过歪心思,找外包做个几何可视化模型凑数,结果第一次测新工艺,粗铣端面的切削振动超标,模型根本算不出来振动在夹具上的传播路径,更别说预测工件粗糙度了,差点把整个项目黄了。
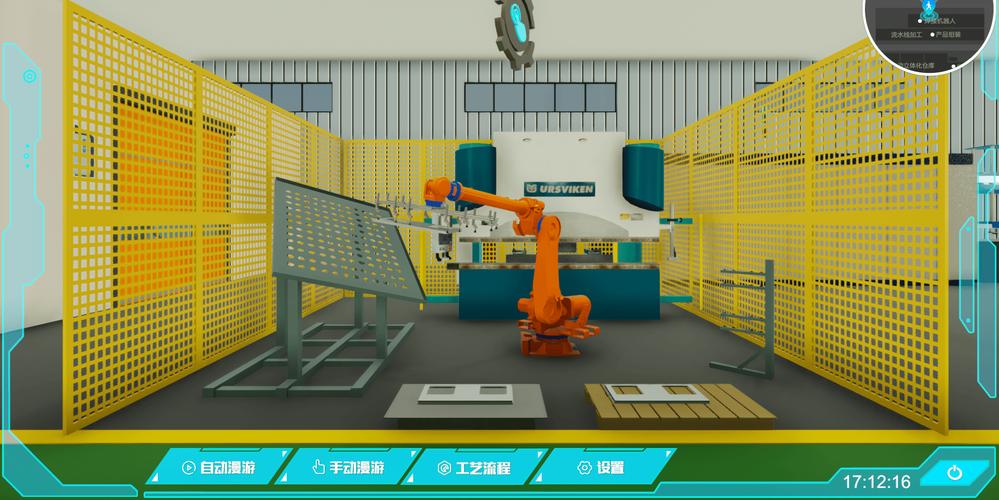
后来咬咬牙返工,按照GB/T 40800-2021《数字化车间 通用技术要求》里的工艺模型要求,把每台机床的结构刚度、刀具磨损系数、切削力经验公式都嵌进了模型里,不是只做长得像的几何模型,是做带真实物理属性的工艺孪生模型。
最后调完,我们把粗铣的每齿进给量从0.15mm调整到0.12mm,模型算出来刀杆振动加速度从180mm/s²降到72mm/s²,实际加工后用加速度传感器实测,结果是69mm/s²,误差不到5%。就这一个功能,帮甲方省了至少三轮试生产,光刀具和工件成本就省了近三十万,这钱花得才叫值。
不过话说回来,做这个真磨人,我那阵子天天泡在车间,跟着工艺师测了一个月的实际加工数据,一个个校准模型参数,下班的时候工作服上全是切削液的味道,现在想起来都懊恼,早一开始就不存侥幸心理按这个思路做,哪至于耽误一个月工期啊。
数据怎么存怎么用,才不会变成「数字垃圾」
我接触过一个珠三角的五金加工厂,前年花了上百万上了数字工厂,每天采十几个G的数据存在服务器里,半年过去没人动过,最后服务器满了,运维直接开了自动删最早的数据,大几十万的数据采集投入直接打了水漂。
太可惜了。
其实核心逻辑很简单,别上来就要搞全要素全数据采集分析,先抓最痛的那个生产痛点,围绕痛点采数据用数据。我们那个汽配项目,最痛的点就是加工连杆的时候刀具突然崩刀,崩一次废十几个毛坯,损失少说小几万。我们就只挑主轴电流、刀杆振动、进给速度三个数据做分析,搭了一个简单的剩余寿命预警模型,把报警阈值设成电流波动超过12%,上线半年,崩刀率直接降了83%,老板当场就说这钱花得值。
还有存储,别听供应商忽悠说什么全量数据存十年,按照GB/Z 41265-2022《智能制造 数据字典》的分类,只有异常工艺过程的数据需要存全量原始数据,正常生产的设备状态数据只需要存每分钟的统计均值就够了,我们这么做之后,项目存储成本直接降了90%,查询速度还快了好几倍,太香了。之前有个供应商给我报方案,说要加二十万存十年全量数据,直接被我怼回去了,十年后服务器都该淘汰了,存一堆没用的数据占空间,图啥呢?
结论
数字工厂不是拿来给行业展会做展品的,不是拿来给领导参观撑门面的,是帮生产降本、帮工程师省事儿的。你把数据采准了,把模型做实用了,把数据用在真正的痛点上,就算只有一个预警功能,也是成功的数字工厂。那些花里胡哨的炫技内容,能省则省,把钱花在刀刃上,比啥都强。
