摘要:做机械加工的谁没遇到过尺寸漏检、瑕疵误判?传统人工检测快不起来,上了智能检测又经常卡壳误判?我跑了近十家不同规模的零部件加工厂,全程跟进过七个落地项目,踩过的坑比调过的参数还多,今天把实打实的一线经验掏出来。
为什么很多工厂的零部件智能检测都是伪落地
去长三角那家汽车零部件厂做技术支持的时候,我刚进车间就看到了那台落灰的智能检测设备。罩子上的油垢都结了一层。老板说,两年前花两百万跟风上的,号称能搞定所有转向节的外观和尺寸检测,结果跑了半个月,不良检出率才82%,还不如干了二十年的老质检,索性就停了。
这种情况真不是个例。我接触的项目里,起码六成上了智能检测的工厂,都或多或少碰到过类似问题。要么误判率高到生产部天天投诉,要么换个批次的零部件就彻底歇菜。
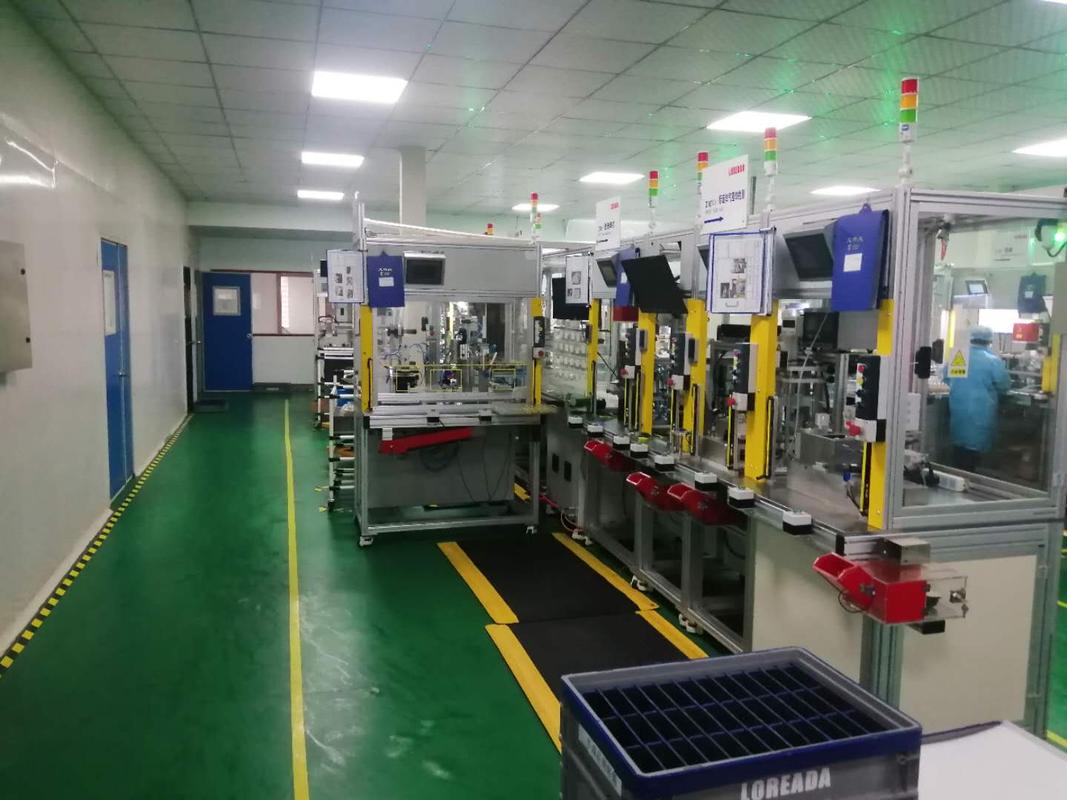
很多方案商上来就吹深度学习、大模型,吹准确率百分之九十九,忘了最核心的前提:你的零部件本身,一致性够吗?汽配锻压件,同一批次的轮廓偏差能到0.8mm,训练模型用的全是磨得光亮的标准合格样,实际生产出来的毛坯带氧化层、带飞溅,模型根本认不出来。这不扯吗?
全是伪需求,全是伪落地。钱花了,事没成。
落地必须迈过的三道坎
说实话,零部件智能检测根本没那么玄乎,核心就是把三个基础问题解决,大部分场景都能跑顺。
第一道坎是光源选型。我刚做项目那会,踩过这个大坑。检测抛光铝合金外壳的0.05mm浅划痕,一开始图便宜选了常规环形光源,结果高光把划痕全盖住了,误判率直接飙到32%。换了三家,最后换成10度低角度同轴光源,误判率直接降到1.2%。别小看光源,这玩意是智能检测的眼睛,眼睛瞎了,算法再牛也没用。
第二道坎是阈值与性能指标卡控。很多新手喜欢把合格阈值卡得特别严,觉得严点总比漏检好,结果过杀率超过15%,产线天天停,生产经理跳脚骂娘。按照GB/T 39116-2020 《智能制造 机器视觉检测 性能评价》的要求,稳定运行的零部件智能检测系统,过杀率必须控制在2%以下,漏检率低于0.1%,这个硬指标不能乱改。我现在做项目,一定会留整整一周的时间,拿产线真实产出的零部件跑数据,每天调一次阈值,慢慢找到过杀和漏检的平衡点,根本不存在什么训练完就能用的模型。
第三道坎是数据标注。很多工厂图省事儿,找几个实习生标个三五百张就交出去训练,结果实际生产里的各种异常情况——沾了切削液的、带了残留铁屑的、表面有正常加工刀纹的——全没标注进去,模型能认对才怪。去年做变速箱齿轮检测项目,我们前前后后标了一万两千多张样本,光异常样本就占了四千多,才把整体误判率压到0.8%以下。省那点标注的钱,最后赔进去的是产线停线的损失,怎么算都亏。
中小工厂怎么低成本玩零部件智能检测
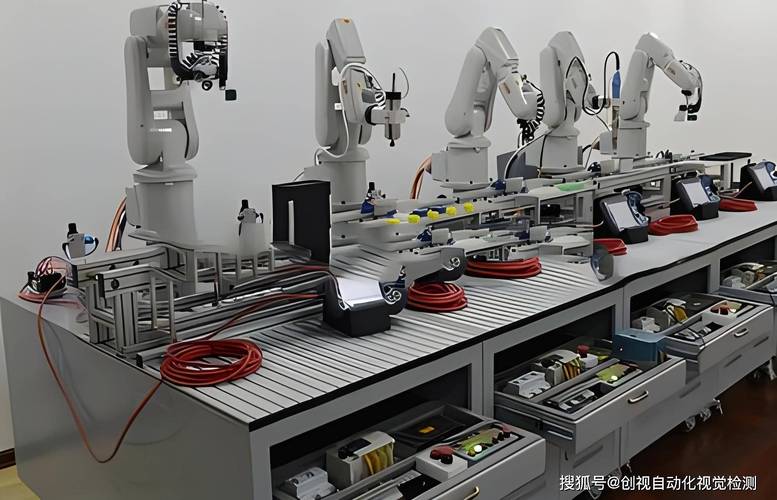
不要听方案商忽悠,上来就要花几百万上整套定制系统。中小工厂大多是小批量多品种,完全可以走模块化搭积木的路线,成本能压到大厂方案的三分之一不到。
我去年认识浙江一家做通讯基站结构件的小加工厂,老板让自己厂里的机械工程师啃了半个月开源视觉框架,花不到八万搭了一套定制的智能检测系统,就针对他们厂产量最大的三种不锈钢壳体,检出率比人工高6个点,每个月能省三个质检工的成本,半年就回本了。这不比花大几百万买一套水土不服的现成系统香!
不过话说回来,中小工厂上这个,一定别贪多。先挑你产量最大、不良最容易出问题的一个零部件做,跑顺了,摸清楚规则了,再慢慢扩其他品类。还有最重要的一点,一定要拉车间的老质检进项目组,他们干了十几年,一眼就能分清楚什么是要报废的瑕疵,什么是不影响使用的正常刀纹,把他们的经验转换成标注规则,比一群算法工程师瞎标强一百倍。我见过最离谱的项目,整个团队全是计算机背景,没一个懂机械加工的,把正常的走刀纹全判成不良,能好用才怪。
结论
零部件智能检测就是个干活的工具,不是什么用来吹牛皮的工业4.0门面。你得贴合自己产线的实际情况,摸清楚自己零部件的脾气,踩过几个坑,自然就能跑顺,真真切切降本提效。那些炒得天花乱坠的概念,落不了地,都是空的。
