不少机械加工厂都在喊智能制造,一打听,车间墙角还堆着半人高的纸质工艺卡,换个工艺改三次,每次都是手写涂改,找最新版本翻半小时。数字化工艺文档喊了这么多年,真落地能用的没几家。大多都是装装样子,应付客户审核用的。今天就聊点实战里摸出来的东西,都是踩坑踩出来的经验。
为什么你家的数字化工艺文档还是摆设?
去年去东莞给一家汽配厂做工艺优化,他们老板说三年前花六十多万上了PLM,全公司都说要数字化,结果现在车间里还是用纸质卡。我翻了翻他们PLM里存的「数字化工艺」,全是扫描的纸质文件,分辨率低到公差数字都糊成一团,工人根本没法看,不如拿手里的纸质版方便。
这是最常见的误区。把纸质存档变成电子扫描,那不叫数字化。那叫电子垃圾仓。对吧?
数字化的核心,是信息能交互、能复用、能溯源,不是把纸换成图片存起来。很多工厂上来就买最贵的系统,却连「工艺文档该存什么信息」都没理清楚,最后自然变成摆设。
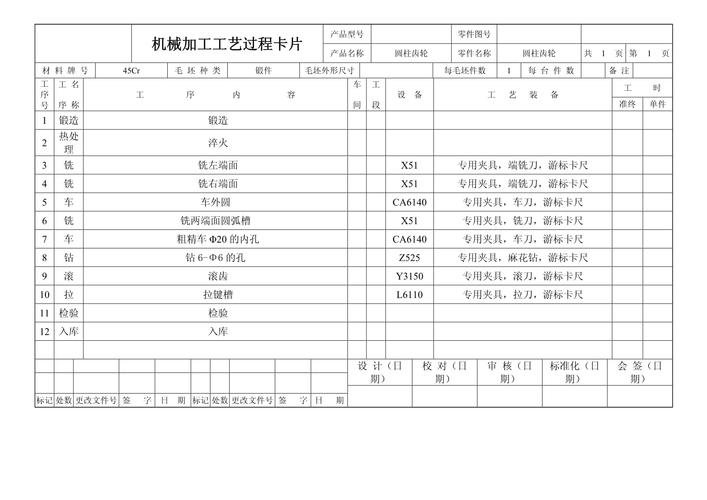
合格的机械加工数字化工艺文档该有什么核心内容?
按照GB/T 4863-2008《机械制造工艺基本术语》的规范要求,一份能用的数字化工艺文档,绝不是把文字搬上去就完了,必须有三个核心模块。
绑定公差的三维工序模型。这是最核心的东西。很多工艺员习惯只放二维工程图,工人找一个倒角尺寸,翻三四张图,眼神不好看错了,一刀下去零件直接废。前年帮一家风电零部件厂处理报废事故,就是车工看错了纸质工艺上的法兰内孔公差,差了0.2mm,十四万的毛坯直接报废,老板心疼了半个月。要是用数字化文档,直接把每一道工序的三维模型嵌进去,点哪个面出哪个尺寸,根本不会看错。
符合ISO 13399标准的刀具工装匹配表。每一道工序用什么刀、刀长多少、补偿值多少,直接嵌在工序节点里,工人不用翻厚厚的刀具样本,也不用自己记参数。换了新人也能直接上手,不用带半年才能干活。
可变参数工艺块。同系列不同规格的零件,很多工序路径其实是一样的,只是尺寸参数变了。做好可变块之后,改几个参数就能生成一份新的工艺文档,不用从头画一遍改一遍,省下来的时间能多做好几个新项目。说实话,光这一块,就能让工艺部的效率提三成。
落地时最容易踩的坑,都是血的教训
第一个坑,版本管控乱。谁都能改,改完也不记。前年我在航天领域的一个合作所里,出过一件事,实习生整理文档,误改了钛合金结构件的热处理保温时间,没人发现,出炉后硬度不合格,整一件报废,进度直接拖了半个月,全组跟着加班。所以数字化工艺文档必须锁终版,只有授权的工艺主管能修改,每一次修改都要留痕:谁改的、改了哪个参数、什么时候改的,一目了然,出了问题也能找到根。
第二个坑,不打通设备链路。文档做好了存在服务器里,工人还是要手动把转速、进给、刀具补偿输进机床。输错一个小数点,1000转变成10000转,刀直接崩飞,搞不好还伤人。合格的数字化工艺要带可调用的参数包,直接下发到机床CNC系统,不用手动输入,从根源上避免人为错误。
第三个坑,只做核心零件,放过标准件和常规件。很多厂觉得标准件工艺几十年不变,没必要做数字化,结果换了班组换了机床,工人找工艺卡找大半天,生产线停一小时,几万块的产能就没了。越常规的东西,越要标准化数字化,省下来的时间都是纯利润。
不过话说回来,很多中小厂说,我没那么多钱上线大PLM怎么办?其实真不用追求一步到位。找个支持三维模型关联的免费PDM插件,先把厂里产值占八成的核心零件工艺做了,慢慢迭代,总比堆一堆废纸强。
结论
数字化工艺文档不是智能制造的门面活,是整个工厂数字化转型的基础。基础打牢了,后面谈柔性生产、谈数字孪生才有根。别忙着上高大上的项目,先把手里的工艺文档理清楚,就能先降十分之几的报废率,实打实赚钱。
