去年给主机厂供转向节锻件,批量不合格被罚20万,回头梳理才发现,我们之前做的质量数据复盘全是走形式。这里整理了几个实打实的经验,给做机械加工质量的同行参考。
别拿汇总统计报表当复盘
出事之后,我第一反应就是拉质量报表看。那报表上整整齐齐,来料合格率99%,锻造后探伤合格率98.5%,强度抽检全合格,看不出任何问题。我当时抱着一摞打印好的表找甲方沟通,拍着胸脯说我们过程参数完全符合要求,肯定是你们装机调试出了问题。结果拿到第三方检测报告,不合格那批锻件的抗拉强度比要求低了120MPa,脸疼得发烫。真疼。
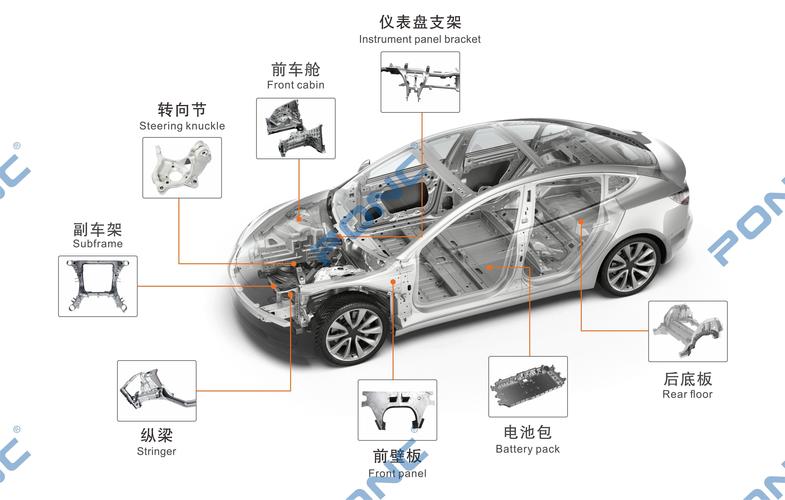
后来我们把所有数据拆开来,按炉料位置、锻造班次、加工设备分层统计,才看出问题。同一炉钢锭,水口尾部的锻件,强度平均比头部低110MPa,正好不合格的那50件,全出自水口尾料。之前把所有数据混在一起算平均值,那个波动直接被平均掉了,根本看不到。
说实话,很多工厂做质量数据复盘都是这么干的。拿个Excel拉个总合格率总不良率,就交差了。骗自己而已。
要挖隐形波动,别只拿明错背锅
找到是水口尾料的问题,接下来就要问,为什么偏巧这批的尾料强度差这么多?之前十多批同一工艺都没问题。一开始大家都猜,新来的炼钢操作工违规操作,肯定是他的错。差点就要开罚单了。
我当时因为刚挨了罚,留了个心眼,说别光看操作工填的记录,去拉PLC的原始运行日志。结果一拉出来,吓一跳。班长为了赶产能,偷偷把氩气吹扫的时间从工艺要求的12分钟改成了8分钟,操作记录上还填的12分钟。吹扫时间不够,钢水里的碳偏析析不出去,就全留在水口尾部了。哦,原来根在这。
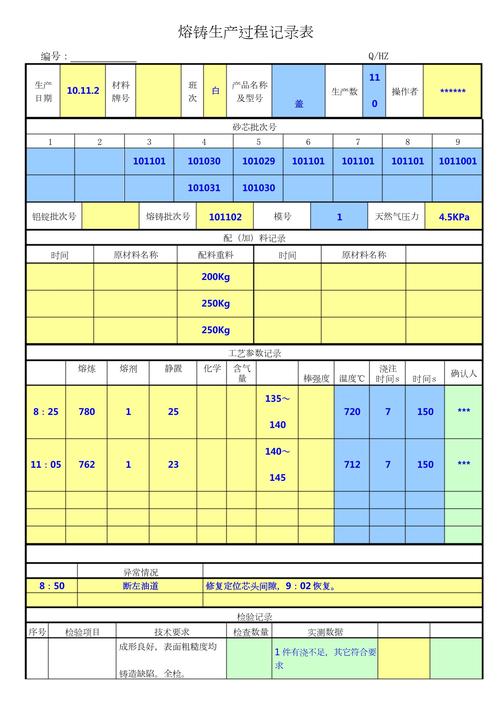
绝大多数质量问题的根源,都不是写在明面上的错误。工人改了参数不记录,为了赶工跳了一个小步骤,设备老化每天偷偷飘0.1个bar的压力,这些东西,你只看人工填的质量数据,永远找不到。
不过话说回来,现在很多工厂的质量部门,根本拿不到设备的原始运行数据,要么是设备没联网,要么是生产部门捂着不让看,复盘复到表面就停了,下次该出问题还是出问题。我那次之后,跟厂长死磨硬泡,把所有核心加工设备的运行数据都连到了质量系统,质量复盘直接拉原生数据,省了不知道多少事。
复盘输出要落具体动作,别整虚话
我见过太多质量复盘报告,最后结论全是“加强员工质量意识”“优化过程管理”“提升操作水平”。这些话写进去,等于没写。谁不知道要加强意识?有用吗?
我们那次复盘完,没有整这些虚的,直接出了三个可落地的动作:第一,所有熔炼核心参数,禁止人工录入,系统直接从PLC抓取,参数偏离工艺公差±5%,设备直接锁机,开不了下一道工序,完全符合GB/T 19001-2016 8.5.1条款的过程控制要求。第二,每炉钢锭按头部、中部、尾部分打标识,锻造后分区域摆放,强度抽检比例,尾料从原来的5%提升到20%,头部维持5%,不增加太多成本,还能把风险控住。第三,每周拉一次核心参数的波动分析,只要连续三批参数飘移超过2%,直接修设备,不等出问题再修。
你猜怎么着?改完这些之后,快一年半了,我们转向节的强度不合格率从之前的1.2%降到了0.03%,再也没有出过批量不合格的问题。去年年底甲方审核,还给我们加了5%的供货份额,那20万的罚款,早赚回来了。
质量数据复盘,本质就是拿数据把你流程里藏着的窟窿捅开。别拿漂亮的报表骗自己,别拿虚话应付事。真挖到根,改对地方,省下的就是赚的。
