这是做了十二年涂装设备设计攒下来的干货,针对已经懂基础机械设计、想接自动化喷涂项目却怕踩坑的同行,没有空泛的理论,全是落地的经验。
自动化喷涂的核心,从来不是替代人工
很多人对自动化喷涂的认知还停留在「把喷漆工换掉」。太浅了。
我们去年给长三角某家电代工厂做空调外壳喷涂线,甲方一开始给的要求就是降本,把人工工位换成机器。拿着要求一看,终端品牌要求整机色差ΔE<1.0,膜厚公差控制在±8μm以内,符合GB/T 9761-2008的一级成品要求。这个精度,哪怕是干了二十年的老漆工,连续做八个小时也稳不住。人会累,手会抖,每次出漆的速度、走枪的速度都有波动,正常批量生产下来,合格率能到70%都算烧高香。
自动化解决的从来不是「没人干」的问题,是「干不好」的问题。对现在的消费级产品来说,外观就是溢价,色差差一点,消费者就会觉得是残次品,直接拉低品牌印象。
选型的天坑:六轴机器人还是线性龙门?
说实话,我见过至少十个项目栽在选型上。很多销售推六轴机器人的时候,都说「灵活,能适应多品类生产」,听起来很美,实则根本不看工件尺寸和精度要求。
前年珠三角某做全铝家居的客户找我们救场,他们自己买了四台六轴机器人喷2.4米长的衣柜门板,结果喷出来的门板,中间对接位置的膜厚比要求厚了一倍,橘皮严重,每五件就有一件废掉,堆了半个仓库的残件。
问题出在哪?六轴机器人的臂展大多在1.5-2米之间,喷2.4米的门板必须分两段走枪,两次走枪的重叠区域,机器人的重复定位误差加上速度波动,直接堆漆。如果是对均匀性要求不高的工件,比如汽车底盘结构件,其实无所谓,但做外观件,这就是致命问题。
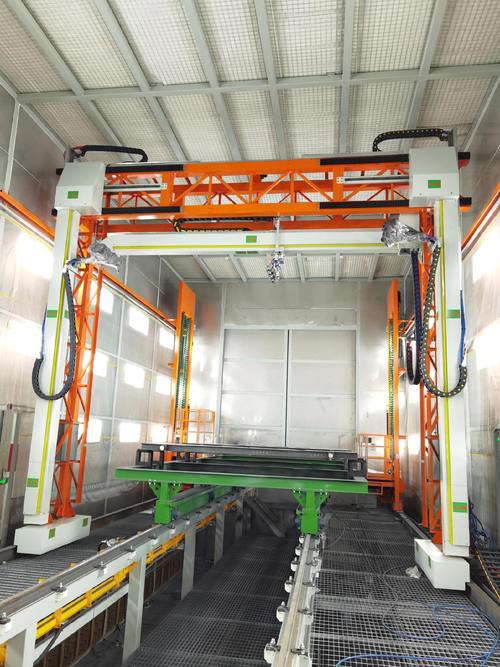
给大家一个现成的选型经验:如果工件最大尺寸超过1.8米,外观精度要求高,优先选线性龙门多喷枪结构,重复定位精度可以稳定在±0.2mm,走枪速度全程一致,没有衔接误差,缺点是占地大,价格比同产能六轴方案贵15%左右,但量产的成品率能从80%拉到98%以上,半年就能把差价赚回来。如果是多品种小批量打样,那六轴确实灵活,换个夹具就能喷不同产品,这个没有对错,只看你的应用场景。
现场调试最容易漏的三个细节
设备装好,不是通电就能出合格产品,调试的细节才见真章。说三个我踩过的、也见过无数新人踩的坑。
第一个就是气流干扰。行业内都知道喷枪和工件的最优距离是150-200mm,出漆压力稳定在0.2-0.3MPa,但是很多人忘了车间通风和房内气流的影响。我刚做项目那会,第一个项目就是,喷涂房为了除VOC,通风开得比要求大了一倍,结果喷枪出来的扇面直接被吹歪,工件边缘的膜厚直接少了三分之一,我当时测了三天出漆量、换了四个喷枪都没找到问题,最后还是跟着老工程师拿烟测气流才发现,就这么个小事,耽误了整整四天工期。现在做项目,我第一件事就是测喷涂房内的横风风速,超过0.1m/s必须调,不然绝对出问题。
第二个是涂料粘度的温度补偿。说出来你可能不信,室温变5度,涂料的粘度能差20s(涂四杯测量),出漆量不变的话,湿膜厚度直接差15%以上。百分之八十的新设计,都不会加在线粘度计联动调压阀,就是固定出漆压力,结果一批货上午喷的合格,下午室温升了,粘度降了,直接全部堆漆报废。这个配置加起来也就一万多块钱,能帮你省几十万的废料钱,真值。
第三个是过喷反弹的抽风设计。密闭喷涂房里,喷枪喷出去的漆,没落到工件上的过喷部分,会在房里反弹,落到已经喷好的湿膜上,形成细小的颗粒,就是我们说的橘皮,外观直接不合格。很多设计只在顶部加排风,正确的做法是在工件下方加侧向抽风,抽风风速控制在0.3-0.5m/s,把漂浮的漆雾直接抽走,不会落到工件上。我之前改的一个项目,就是改了抽风,成品率直接从91%升到97%,成本才八千块。
干这行久了才发现,自动化喷涂哪里是什么高科技,都是拿一堆废件堆出来的经验。样本上的参数都好看,实际落地差一点,结果就天差地别。多去现场看废件,多测实际数据,比啃多少本设计手册都有用。
