摘要:结合十余年离散机械制造行业的现场落地经验,聊透数字化质检报告从认知到落地的核心问题,全是踩坑攒出来的干货,给准备做数字化转型的同行参考。
传统纸质质检,到底拖了多少后腿
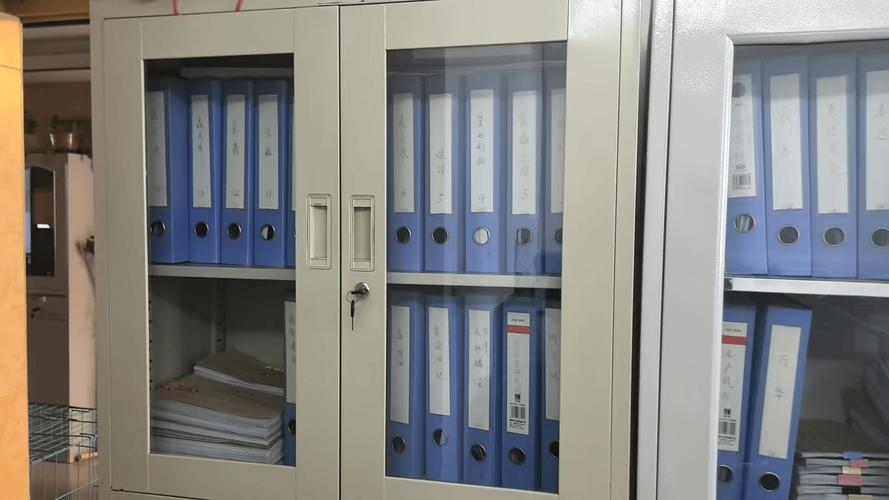
去年我在苏南某汽配厂做现场改造,海关抽检查一批出口转向节的历史质检记录,仓管带三个工人翻了一下午文件柜,汗流浃背找出来的时候,已经错过了截关时间。光滞港费加违约金,赔了十七万。
说起来都心疼。
你碰到过手写记录认不出的情况吗?老师傅字迹潦草,把0写成6,把φ120看成φ126,整批工件直接判废,找谁说理去。
纸质报告存个三五年,纸就黄了,受潮发霉,字都看不见,真要追溯的时候,等于没有记录。
很多工厂说,我把纸质报告扫描成PDF存电脑里,这不就是数字化了?
说实话,这只能叫电子备份,根本不是数字化。
我还见过更离谱的,工厂花上百万上了MES系统,结果质检这块还是手写,每天下班前文员把一天的报告统一输入系统,错输漏输一半,数据根本没法用。
合格的数字化质检报告,核心要求是什么
符合GB/T 19001-2016质量管理体系对质量记录的可追溯要求,这是底线。
很多人理解错了数字化的核心,不是把纸变成电子档,是让每一个检测数据都变成可检索、可分析的结构化数据。
举个例子,汽车转向节出厂要做128项尺寸检测,包含32项形位公差。传统做法是三坐标出打印报告,手写签字,存档。数字化应该是三坐标的原始检测数据直接接口导出,每一个数据自动对应工件批次号、炉号、加工设备编号、操作工ID、检测时间,直接生成报告,每一项数据都能单独调用。
比如你要找过去半年所有批次的某一个尺寸的偏差分布,直接导出表格就能做SPC分析,不用再对着几百份纸质报告一个一个抄。
还有一个硬要求,所有修改必须留痕。谁在什么时候改了哪一个数据,系统自动记日志,不能删除篡改。这个是过IATF16949汽车行业质量管理体系审核的必查项,我见过至少三家工厂就是因为数字化报告没有留痕,审核不通过,丢了主机厂的订单,太可惜。
数据精度也不能马虎,尺寸数据必须符合GB/T 1182-2018产品几何技术规范的要求,小数点后保留位数必须和检测设备精度一致,不能随便四舍五入,不然分析出来的过程能力指数就是错的,坑的还是自己。
落地的时候,最容易踩的三个坑
第一个坑,老设备的数据接入问题。很多工厂有大把用了十年八年的老检测设备,没有数字输出接口,难道全部换掉?一套高精度三坐标几十万,全换下来小工厂半年利润就没了。对吧?
其实不用那么折腾,我们现在常用的方案是几百块一个的蓝牙拍照模组,装在老千分尺、老游标卡尺的表盘上,读数自动OCR识别,直接传入报告,质检只要点一下确认就好,一套下来一万块不到就能搞定整条线的老设备改造,性价比拉满。
第二个坑,异常标记不关联工艺版本。之前给一家发动机配件厂做方案,他们原来的系统,超差了就直接标不合格,不管工艺是不是已经调整过。有一次工艺改了,某一个尺寸的公差放宽了0.05mm,系统还是按老标准判废,一下子废了210件成品,损失快三十万。
所以合格的数字化报告,必须自动匹配当前生效的工艺版本,异常数据自动提示,是真不合格还是工艺调整允许的偏差,一目了然,不用质检自己翻工艺文件。
第三个坑,不支持离线使用。车间角落信号差,网络断了就没法出报告?很多系统厂商做产品的时候根本没去过车间,不知道工厂现场是什么情况,网络偶尔断个一两个小时太正常了。所以数字化报告必须支持本地缓存,断网也能录数据,网络恢复了自动同步到服务器,这个细节看起来小,真碰到的时候能急死人。
不过话说回来,数字化质检报告不是什么高大上的玄学,就是把原来纸质做不好的事情,用数字技术解决掉,少赔点钱,少做点无用功,而已。
现在很多工厂一提到数字化就觉得要花几百万上千万,其实从质检报告这块先改起来,成本不高,见效最快,不妨试试。
