摘要:很多离散制造生产线都在推进智能换型,想要压缩多品种小批量生产的换线时间,但十个项目有七个做出来达不到预期,要么成本超支,要么换型速度提升远不如设计指标。本文结合近十年在汽车、3C行业做自动化产线的实际项目经验,拆解智能换型设计的核心要点和常见的隐形坑,给有基础的中级工程师做落地参考。
什么才是真正能落地的智能换型?
很多做设计的新手一提到智能换型,第一反应就是把所有手动锁紧的机构换成伺服驱动的自动锁紧,把所有人工对位的环节换成视觉对位,把所有工装都做成自动快换结构,觉得堆够了智能化元器件就万事大吉。
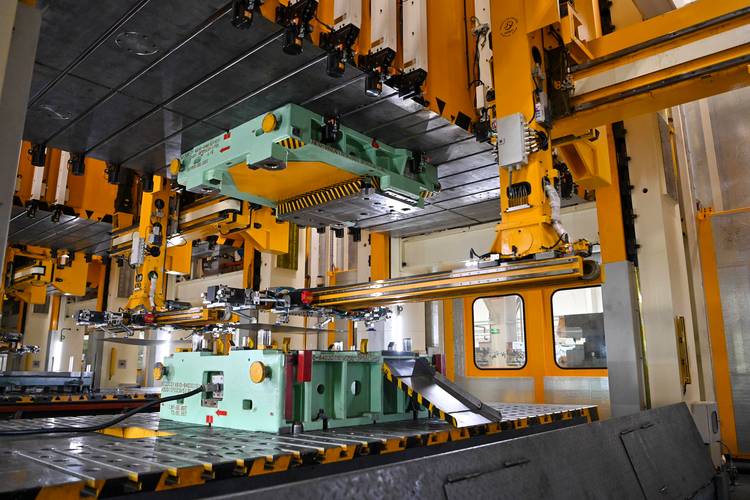
我三年前跟进过一个汽车零部件冲压线的改造项目。原来的换型全靠人工拆换模具、对位锁紧,一次要四十分钟左右。甲方上来就要求全自动化智能换型,预算给得足,设计师就照着堆料做,加了自动夹紧机构、自动对位伺服、视觉检测,改完试跑,一次换型还要二十八分钟。降了十来分钟,花了两百多万。
OEE提升才不到8%。回本要八年。
这种坑我刚入行的时候也踩过,现在想起来都懊恼。
说白了,智能换型的核心不是“全自动化”,是“缩短换型停机时间”。只要能把时间降下来,保留一部分合理的人工操作也没关系,不用为了“智能”两个字硬堆配置。很多项目上来方向就错了,把手段当成了目标,最后钱花了,效果还不好。
智能换型核心设计的三个关键权衡
做设计的时候,很多人喜欢追求极致的精度和极致的自动化,其实这里处处都是权衡。
第一个就是定位精度的冗余。很多新手为了保证定位准,一口气放三四个定位销,公差都给得特别紧,全都按H7做配合。结果换型的时候,工装一卡就是半天,工人还要拿铜棒敲半天才能到位,反而耽误时间。按照GB/T 1800.2-2009的公差规范,其实只要遵循“一面两销”的基准统一原则,只需要一个精定位销用H7/p6配合,剩下的做粗定位就够了,公差放成H8/g7完全不影响精度。我之前做3C电池顶盖装配线,原来四个定位销全做H7,换一次工装要十分钟,改完之后一个主精销加两个侧挡块,换型一次只要两分钟,重复定位精度稳定在±0.02mm以内,完全满足装配工艺要求。
第二个是驱动选型的性价比。工位切换是不是一定要用伺服模组?真不是。如果换型工位是大负载、动作不频繁,精度要求在±0.1mm以内,用带绝对值编码器的气缸加终端自锁机构,成本只有伺服方案的三分之一,速度还更快。很多人不信,我试过,1吨重的工装工位切换,气缸方案十秒到位,伺服要十五秒,精度完全满足要求。
这里给大家提一个容易漏的计算点:换型的总累积定位误差。公式很简单:
Δ = √(Δ₁² + Δ₂² + Δ₃²)
其中Δ₁是工装基准的制造误差,Δ₂是驱动机构的定位误差,Δ₃是夹紧机构的变形误差。很多新手只盯着驱动的精度,忘了算工装和夹紧的误差累积,最后出来总误差超了工艺要求,只能返工改设计。
第三个是工装标准化的程度。很多工厂产品规格多,做不到100%工装标准化,那就分等级,常用的规格做全自动智能换型,一年才换两三次的特殊规格,保留手动换型就好,把成本省下来给高频换型的工位,ROI好看多了。
现场调试最容易踩的几个隐形坑
设计做得好,调试也容易翻船。说几个我遇到过的,全是血淋淋的教训。
第一个是温度漂移。去年我做一个新能源汽车电机壳加工线的智能换型项目,冬季调试的时候精度全合格,到了七月份,车间温度升到38度,铝型材做的基准架热胀,连续半个月出公差超差的废品,查了一周才找到原因。怎么解决?不用换钢结构基准,成本太高。就在基准架上贴个几块钱的PT100温度传感器,程序里加个线性补偿系数,根据温度实时修正伺服的定位位置,问题直接解决,花了不到一百块。
说实话,很多设计师做设计的时候从来不会考虑车间环境的温度变化,尤其是南方的夏季,车间没有中央空调,温差十几度很常见,大尺寸工装的热胀量真的不能忽略。
第二个是信号干扰。换型的时候工位走到位了,接近开关就是不发信号,PLC触发报警,停线半天,查来查去发现是接近开关的信号线和伺服动力线走同一个线槽了,动力线的干扰把信号冲没了。把信号线单独穿镀锌屏蔽管,问题就解决了。这种小问题,新手能查两三天,老工程师也容易漏。
第三个是夹紧力过载。很多人为了防止工装换型之后松动,把夹紧力调得特别大,是工作载荷的三四倍,结果夹紧之后工装变形,产品加工出来公差超差,还把夹紧螺栓拧变形了,下次换型拆都拆不动。其实夹紧力只要做到最大工作载荷的1.2到1.5倍就够了,留够安全余量就行,太大真的没用,还添麻烦。
不过话说回来,这些坑其实都不是什么大问题,只要设计的时候多想想现场实际情况,不要坐在办公室对着图纸堆配置,大部分都能避开。
智能换型,本质是给现有生产做优化,不是为了做一套看起来高大上的智能化设备给老板看。把每一分钱都花在能缩短停机时间的地方,把换型效率提上去,把OEE拉起来,就是合格的智能换型设计。很多时候,少即是多。
