摘要:很多工厂把现场巡检做成了走流程的表面功夫,殊不知一次漏检就可能导致几十万的设备损失和生产线停摆。本文结合二十年设备工程经验,聊聊工厂现场巡检里的实操细节、常见坑点和标准化要点,给一线工程师可落地的参考。
上周刚陪集团设备部的老周查完东莞那家冲压车间的月度大检。蹲在地上摸了三个小时磨损的导轨。回到办公室连喝三罐冰可乐才缓过来。很多年轻工程师觉得巡检就是走个过场,填填记录表对不对?踩过坑的都懂,一次漏检,几十万的模具直接废了,生产线停一周,亏的钱够请三个人做一年标准化巡检。
别拿抄来的巡检记录表当救命稻草
我见过九成工厂的巡检记录表,都是从网上下载的通用模板改个公司名就用。要求测电机温度,范围直接写40℃-80℃,连“什么负载下测、开机多久测”都不标。北方深冬开机10分钟的电机温度,和南方三伏天满负载跑了两小时的温度,能是一个标准吗?
去年顺德那家汽配厂出的事我至今记得。冲压线主电机轴承温度,巡检员填了“65℃,正常”,符合模板给的范围。拆开才发现,那天是满负载生产,环境温度已经38℃,轴承实际温升已经比环境高出42℃,远超允许的30℃上限。没过三天轴承抱死,定子绕组全部烧坏,换电机加停线,损失小两百万。
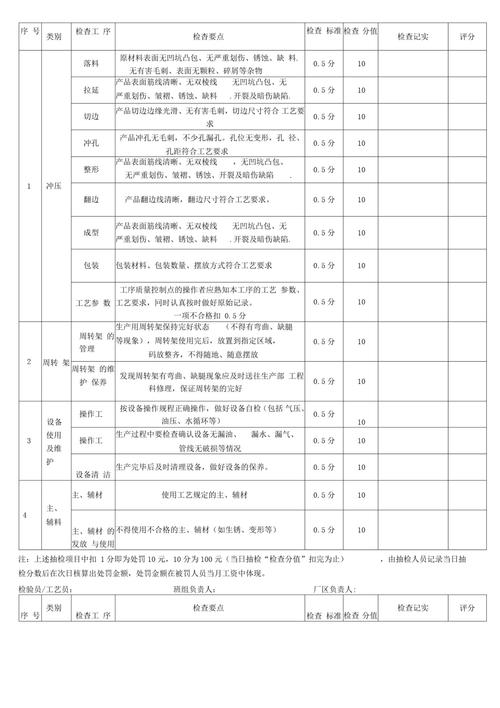
真正能用的巡检表,每个点都要标清楚基准值、允许偏差、测量工况,不是让你打个勾选“正常/异常”。我见过本地一家做铝合金压铸的工厂,把合模机构导柱的巡检要求写死:开机15分钟、80%额定负载下测量,温升不允许超过环境温度35℃,导柱表面跳动不允许超过0.1mm。就这么一句话,避开了不知道多少错判漏判。
说实话,抄模板不费脑子,但出了事谁都扛不住。
老经验的“五感”比昂贵仪器靠谱
现在很多工厂一说起设备维护,就喊着上在线监测、上预测性维护系统。动辄几百万砸进去,最后还是靠人工巡检兜底。为啥?设备上的死角太多了,液压站回油过滤器的微小堵塞,地脚螺栓的细微松动,传感器根本测不出来,或者会误报。
干了这么多年,我还是推崇老巡检工传下来的“五感法”,搭配几个几块几十块的小工具,比什么都好用。眼,看漏油、看密封开裂、看螺栓有没有锈断;耳,听异音,齿轮箱有没有不规则的哗啦声,和平时的音色不对就要记;手,停机摸壳体温度,摸振动,别逞能带电摸,我见过老师傅被电打了半个胳膊抬不起来;鼻,闻有没有绝缘漆烧焦的糊味,有没有液压油变质的酸臭味。
别觉得这是土方法,你加个十几块的测振笔,一块钱的磁性塞尺,精度立马上去。去年我在宁波的注塑厂,巡检师傅用测振笔测射出座导杆,发现振动值比上周高了2.3mm/s,对照ISO 10816-3旋转机械振动评价标准,已经达到二级警示阈值。拆开一看,滑块铜衬已经磨掉了1mm,提前花八百块换了衬,避免了十几万的射胶机构报废。
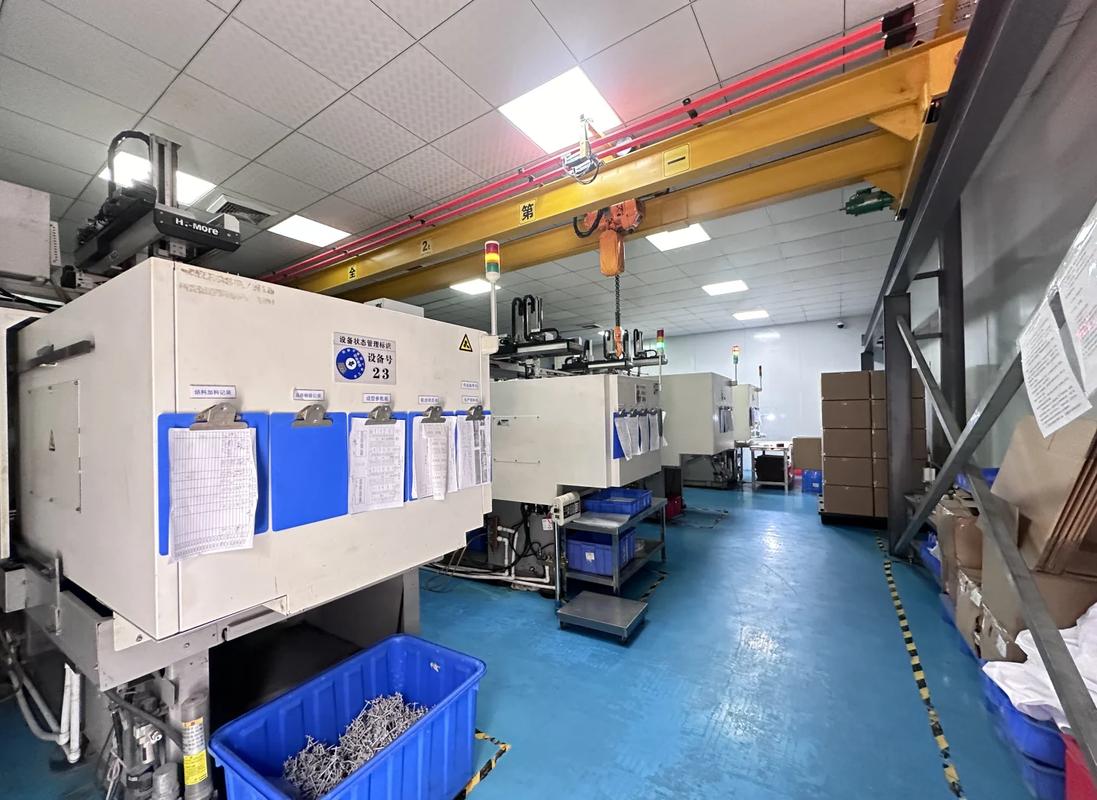
不过话说回来,工具是辅助,走心才是核心。我见过很多巡检工走一路拍一路二维码,根本不看设备,走完就交差,那你带再多工具也没用。
巡检路线的细节里藏着安全和效率
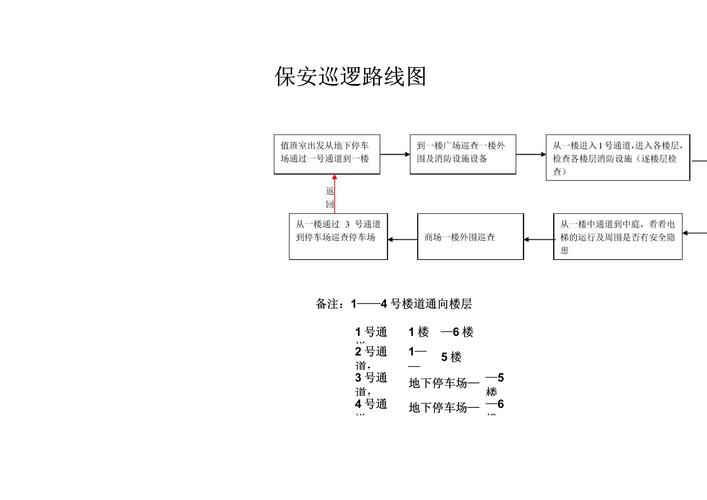
很多人根本不把巡检路线当回事,想到哪走到哪,漏检是常事,还容易出安全事故。我早年见过一家小厂,把12台高压风机的巡检点全放在通风不好的地下室,夏天安排巡检工一次走完,地下室温度快40℃,走一半直接中暑晕了,半天没人发现,想想都后怕。
排路线的核心,就是先抓高风险,再走低风险。刚出过故障的冲压滑块、连续满负载运行的空压机主机,这些必须放在最前面查,放最后累得慌,很容易敷衍过去。其次,绝对不能为了省时间让巡检员穿越运行中的设备区域,多走十米走安全通道,命比那两分钟重要。
说个大家常踩的小坑:现在都用二维码打卡,很多人直接把二维码贴在设备本体上。高温区域的三个月就烤糊,油污大区域的半个月就糊得扫不出来,最后还是变成漏检。解决办法超简单,把二维码贴在旁边不远的低温干净立柱上,标注对应哪个巡检点就行,成本一点没加,能用好几年。
另外别忘了合规,根据GB 5083-1999《生产设备安全卫生设计总则》的要求,巡检通道的净宽度不小于0.8m,净高不小于1.9m。很多工厂为了多放一台设备,把通道挤成50公分,巡检的时候侧身过,根本停下来检查设备,这既是合规隐患,也是设备故障的温床。
干了快二十年设备,见过太多本来可以避免的事故,追根溯源,就是一次偷懒的巡检。不是说要把巡检搞成多么复杂的体系,就是把每个点做实,把每个异常记清楚,提前换一块几块钱的密封,比事后修几十万的泵划算太多。
很多年轻工程师总想着搞大项目,搞高大上的数字化系统,其实把最基础的工厂现场巡检做好,就能给工厂省出一年的纯利润。这不是什么大道理,是踩坑踩出来的经验。
