摘要:本文基于珠三角某主机厂焊装车间的实际改造项目,分享车间跨工位协同落地过程中的常见坑点、选型经验和提效方法,适合负责车间工艺改造的中级工程师参考。
去年在珠三角驻场改线,待了三个多月,天天泡在焊装车间的机油味儿里,最大的感触就是:大部分车间的产能瓶颈,从来都不是单个工位的设备不够快,是跨工位协同乱成一锅粥。
线体设计的时候,每个工位的节拍都算得清清楚楚,加起来总产能能到年产12万台,实际跑起来只能到10万,差的两万去哪里了?全耗在工位之间的等待、错位、返工里了。
别上来就搞数字化,先理清楚物理协同的坑
刚进项目的时候,甲方老板拍着桌子说要上数字孪生,要做智能协同,预算都批了。我拉着工艺组跑了三天线,发现问题根本不在数字端。
那是一条多品种混线的车门焊装线,上料工位、翻转变位工位、机器人弧焊工位三个核心工位,每个工位的单独节拍都符合设计要求,但是只要换型,弧焊工位就天天报位置超差报警。
拆了三个工位的定位工装量尺寸,问题立刻就出来了。每个工位的定位公差都卡着自己的工艺要求,都是±0.5mm,符合GB/T 4879-2008的公差设计要求,没人错。但是跨工位累计之后,总公差能到±1.2mm,机器人弧焊的焊缝位置要求公差不得超过±0.8mm。超了这么多,可不就天天报警么。
更坑的是物料摆放。上料工位的工人为了省时间,经常把钣金零件往料架上一放就走,左右差个十几二十公分是常事,下个工位的定位卡盘卡不上,还要工人重新调,一分钟就过去了,节拍全乱。
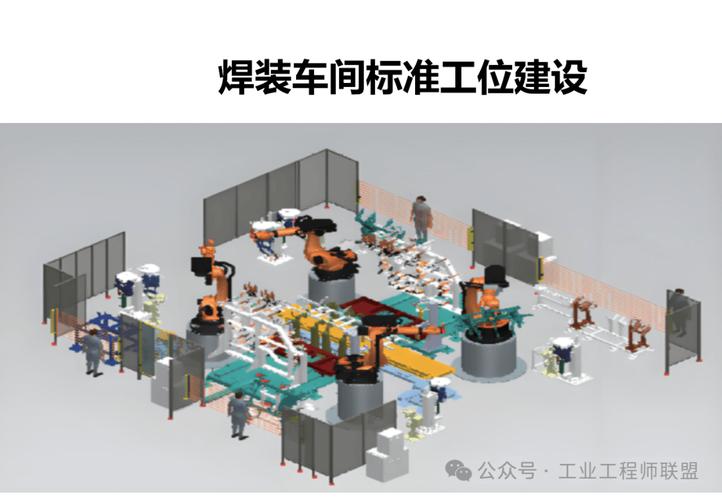
说实话,90%的跨工位协同问题,根源都在物理层没对齐。很多工厂一上来就砸钱上系统,结果物理基准乱得像一锅粥,系统再智能也算不对初始数据,全白搭。
我们改的方案也简单,全流程统一一个主定位基准,所有工位的定位工装都以车身门框的两个定位孔为基准,把累计公差控制在±0.6mm以内,料架加了两个防呆定位销,放错放偏根本推不进去。就这俩改动,换型报警率直接降了90%。
信息协同的核心:别给工人加额外负担
物理基准理顺了,接下来就是信息协同。原来的线体用的是人工扫码报工,每个工位干完活,工人要拿扫码枪扫一下工件身上的二维码,把品种信息传给下一个工位。
工人怎么干?节拍紧的时候,根本顾不上扫,经常是一上午的活干完了,坐下来一次性把所有码都扫了,下一个工位拿到的品种信息全错,夹具调错型,返工大半天。
甲方一开始想加钱给每个工位配一个专人扫码,我给否决了。加一个人一个月工资五千,一条线三个工位一年就是十八万,这成本还不如改个自动识别。
选型的时候吵了好久,有人说要用有源RFID,信号好识别距离远,有人说要用二维码视觉识别,成本低。最后我们选了符合ISO 18000-6C标准的UHF无源RFID,贴在输送滑橇侧面,工位入口装一个固定读卡器,滑橇一到位自动触发读取,工件品种信息自动从上一个工位流转到下一个工位,全程不用工人动手。
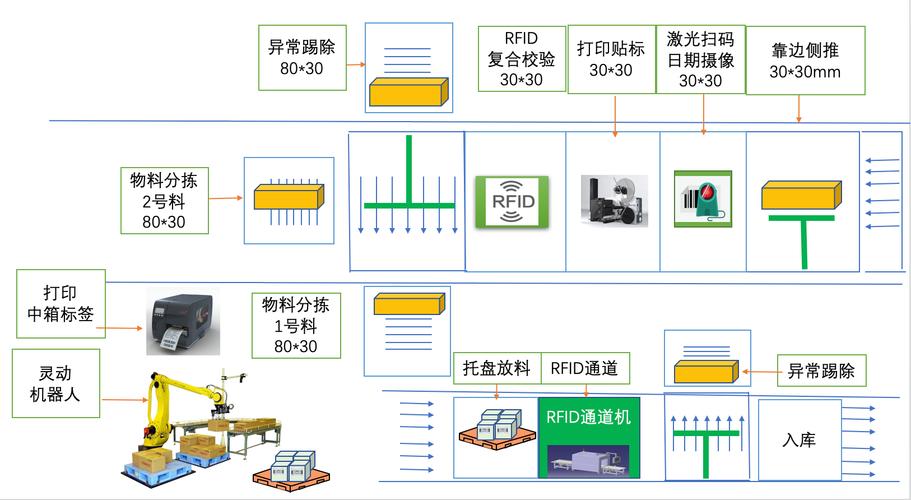
说一下选型权衡,有源RFID信号确实好,但是每三五年要换一次电池,一百多台滑橇换一次电池要停线一整天,维护成本是无源的三倍,根本不划算。视觉二维码呢,车间油污大,二维码用两个星期就糊了,识别率掉到80%以下,天天出问题。我们选的无源RFID,外面套了个玻璃钢保护壳,防油污防撞击,用了一年多,误码率不到千分之0.3,太稳了。
不过话说回来,很多工厂做信息协同,从一开始方向就错了。做给管理层看,系统仪表盘花里胡哨,但是给一线工人加了一堆额外活,工人能好好配合才怪。信息协同的核心不是收集数据,是少麻烦人,对吧?
异常协同:留好缓冲比追求完美更重要
就算物理、信息都理顺了,也不可能不出异常。上个工位换刀卡了,或者零件不合格挑出来了,线体怎么跑?
原来的线体为了追求精益生产,把工位之间的缓冲位全砍了,说要零库存,一个工位停,整条线都停,我统计过一周的数据,平均每周因为单工位异常停线超过12小时,一年损失大两百万。
很多人对精益有误解,精益不是零缓冲,是消除无效缓冲,不是把所有缓冲都干掉。我们改的时候,在了你在上料-翻转、翻转-弧焊两个接口各加了一个缓冲位,每个缓冲位放一台工件,只要单个工位停线不超过10分钟,后续工位该怎么干还怎么干,不会全停。
另外改了异常响应机制,原来出了问题工人找班长,班长找维修,维修找工艺,绕一大圈,等负责人过来,二十分钟过去了。现在每个工位装了四个按钮,分别对应“设备故障”“质量问题”“缺料”“其他”,按下之后,对应负责人的手机和现场大屏立刻弹出位置和问题,不用传话,五分钟之内人必须到现场。
改完之后的数据我还记得,整体异常停线时间降了35%,线体节拍从原来的4分钟一台,降到3分12秒,年产从10万直接冲到12万,提了刚好20%,老板请我们吃了顿烤全羊。
结论
车间跨工位协同,从来都不是什么高大上的黑科技,就是把一个个现场的小问题捋顺。别上来就追概念,先把物理基准对齐,把工人的负担卸掉,给异常留好缓冲,该来的提效自然就来。
