摘要:多品种小批量生产已经成为国内机加工行业的常态,工装切换效率直接决定了产线的有效产出。本文结合多次改造项目的实际经验,拆解智能工装快速切换的设计核心、选型权衡和现场落地的坑点,给有一定机械基础的工程师做参考。
为什么要啃智能工装快速切换这块硬骨头?
停线一小时,几万块打水漂。
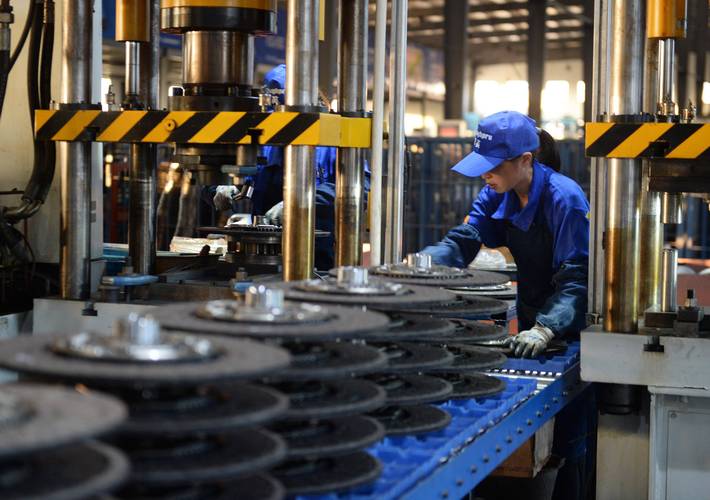
我们去年给华东一家做汽车控制臂的工厂改造旧线,甲方要求换产时间从原来的40分钟压缩到5分钟以内,预算卡得死,不肯上全新的柔性制造单元,只能在原有工装上做文章。原来的换产流程是什么?工人先拆旧工装,松螺栓,吊下来,再吊新工装上去,对刀,打表校基准,锁紧,试加工三件,检测合格才开机,前前后后一个多小时都算快的。赶上订单多换产频繁,一天一半时间都在停线等换工装。
很多供应商吹自己的快换方案多牛,实际拿过来的方案动不动几十万改造费,对于很多中小工厂来说,根本承受不起。我们要做的,就是用合理的成本,把切换速度提上去,还不能丢精度。
核心设计要点:别光顾着快,稳定性才是底线
我见过太多方案,上来就堆气动、堆传感器,切换速度确实快,一加工就出问题,尺寸飘得厉害。为什么?核心基准没做好。
基准统一的模块化设计是根。所有快换工装,必须共用同一个安装基准面,对接机床的接口尺寸完全统一,这个是大前提。我们之前踩过最痛的坑,第一次做快改项目的时候,图省事做了分体式快换盘,两个对接块的连接间隙累计下来有0.02mm,放到加工中心上,加工出来的安装孔同轴度直接超差0.15mm,三件上百万的铝合金坯料直接废掉,那时候半个月的奖金都没了,肉疼!
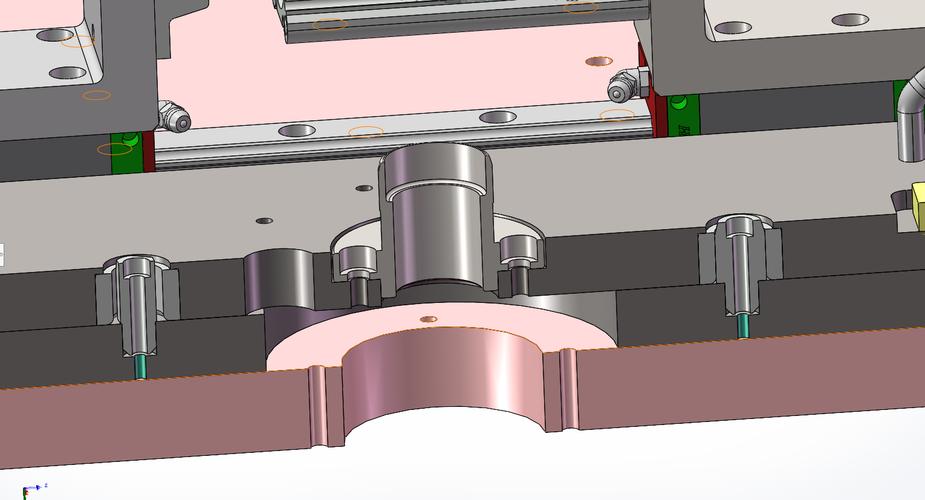
现在我们做任何快换工装,基准一律按统一标准做,定位方式还是经典的一面两销,这个结构经过几十年验证,可靠性最高,只要把公差做对就行。定位销的公差按照GB/T 1800.1-2020 IT5级精度加工,配合间隙控制在0.005mm到0.01mm之间,菱形销做长圆孔的间隙补偿,完全可以满足绝大多数机加工的精度要求。如果要更高精度,就把定位面做成锥面预定位,精度可以稳定到0.005mm以内。
锁紧机构的选型要权衡,没有万能方案。现在常用的快换锁紧有三种:手动凸轮锁紧、气动拉钉锁紧、液压锁紧。手动的成本低,一套才几百块,切换时间大概3到5分钟,适合中小批量、一天换个一两次的产线,性价比最高。气动拉钉锁紧,切换可以做到1分钟以内,适合换产频繁的线,但是要布置气源,还要注意气缸的老化漏气,冬天北方工厂气源带水,容易冻住气缸,这个坑我也踩过。液压锁紧力最大,适合重切削,但是成本最高,还要接液压站,维护麻烦。
我们给3C铝合金外壳加工线做的快换工装,把所有工装的基准接口统一按ISO 9409-1标准做,切换的时候只要拉开拉钉,取下旧工装,放上新的,锁紧就完事,原来28分钟的切换时间,压到40秒,精度从来没出过问题。
现场落地容易忽略的几个细节
说实话,很多设计图纸上完美,到现场就拉胯,都是因为没考虑这些细碎的小事。
第一个,离线预调对刀。很多设计只做了机床上的快换,工装装上去还是要工人重新对刀,前前后后还是要好几分钟,快换的优势没了。加个离线对刀台,成本才几千块,工人换产前在台下把对刀做好,装上去直接加工,省出来的都是时间。
第二个,锁紧力一定要算,不能凭经验拍脑袋。给你们个通用公式:F≥k*M/(μ*d),其中F是总锁紧力,k是安全系数,一般取1.5到2,M是最大切削力矩,μ是定位面的摩擦系数,d是锁紧作用的直径。很多新手为了省成本,把k取1,看起来刚好,一遇到大切削冲击,锁紧力不够直接打滑,严重的工装直接飞出来,吓死人!
第三个,一定要加防错。不同型号的工装,一定要做防错槽或者防错销,型号不对根本装不进去。换产忙的时候,工人手忙脚乱,拿错工装是常事,没有防错,装上去加工完才发现错了,坯料直接废,这个防错成本才几十块,省下的报废费不知道多少倍,对吧?
第四个,别忘了定位面的切屑防护。换工装的时候,定位面上很容易卡铁屑,一点点铁屑就会让基准歪个几十丝,加工出来直接废。我们现在都会在定位座上加一个压缩空气吹扫口,换工装前自动吹10秒,把切屑吹干净,不用工人擦,还稳定。
不过话说回来,不是所有快换都要堆智能化。小批量产线,加个到位检测开关就够,没必要花几万块上视觉对位,要是一天换十几次的大批量线,视觉对位确实能省不少事,这个还是要看自己的产线情况,适合才是最好的。
做了快十年工装设计,我最大的感受就是,智能工装快速切换从来不是用来炫技术的,核心就是帮工厂少停线,多干活,赚更多钱。所有设计都要围绕这个核心,不要为了快丢了精度,不要为了智能化堆没用的功能,把基础的基准、锁紧、防错做好,就已经赢了八成。
