2026-09-29 00:23:56 分类:机械设计
上周带本届学生去合作工厂做跟岗,出了个有意思的事儿。
整条机加工产线停了,线长扔给我们找原因,给练手。
一群学生对着PLC报警记录捋了快一小时。
全错。
学生第一次碰产线,全卡在这里
我蹲在边上,看着这群孩子把教科书上的故障树套了一遍又一遍,一会说伺服电机过载,一会说限位传感器漂移,拆了两个传感器测通断,都是好的。
没人想起去看输送带上的料。
最后还是我踢了踢错位堆在进料口的三块铝坯,问,这玩意怎么会堆在这里?
才反应过来,挡料气缸的行程不够,顶不住最下面那块料,叠多了掉下去卡了牵引链,触发了过载保护停线。
气缸没坏,传感器没坏,哪里都没坏。就是挡料板磨了两个月,短了两毫米。
挺扎心的。课本上没教这个。学生按流程图走,根本不会想到去看磨损的累计误差,都盯着报警信息找坏件。
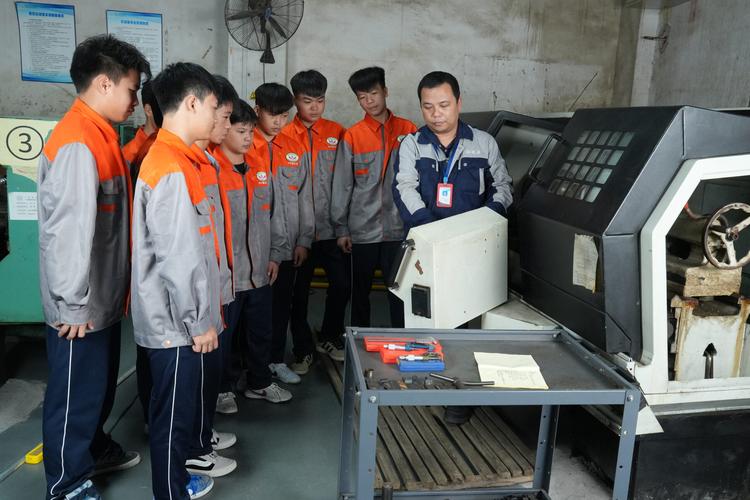 高职院校机械专业学生工厂排查产线停机现场图
说实话,大部分学生学完机械设计,对产线的认知还停在CAD图纸上的理想状态。所有零件尺寸都是对的,所有运动都按预定轨迹走,出问题就是某个零件坏了。
到了现场才知道,根本不是这么回事。
我改了教学逻辑:先算「非故障停机」的账
前几年我就改了这门课的教学顺序,原来上来就讲突发故障排查,现在第一节课就讲非故障停机。
你猜怎么着,工厂里七成以上的计划外停机,都不是零件坏了,都是设计阶段没考虑到的累计偏差、适配误差、人机配合漏洞。
之前合作的工厂有条汽车零部件冲压线,每周三都要固定停机两个半小时清料,一开始所有人都觉得是运维偷懒,没按时打扫。后来找我们过去看,才发现设计的时候落料口的斜度按设计手册取了30度,觉得氧化皮肯定能自己滑下来。实际生产的氧化皮带冲压油,天凉一点就粘在斜面上,堆三天就堵,堵了就必须停机清。
斜度差5度,累出来的停机。改一下,加两个振动头,问题解决,每年多跑上千件产能。
 汽车冲压线落料口积料堵塞停机现场图
不过话说回来,很多做产线设计的新人,包括刚出校门的学生,都觉得产线停机分析是出了问题之后才做的事。我在课上反复掰扯这个事儿:产线停机分析要做在设计阶段,不是出事了再救火。
你留设计余量的时候,有没有算过易损件磨耗两年之后,会不会影响定位?你做换型设计的时候,有没有算过工人调机的误差范围,会不会跑几十件就超差触发停机?这些都是设计阶段就要想的,不是交给工厂运维擦屁股。
三个没写进教科书的实操心得
 三个没写进教科书的实操心得
我整理了这么多年带学生跑现场的心得,总结了三个点,上课只讲给跟岗的孩子听。
第一个,先找规律,再拆设备。别上来就拆传感器拆电机,先去问班长,问这个停机一般发生在什么时候?最近一周换过什么?原材料有没有换?工人换岗了没有?之前有个学生找了三天没找到原因,跟班长聊了十分钟,人班长说上周换了齿轮供应商,模数一样齿厚薄了0.2mm,间隙大了,转一百次就偏一个毫米,偏到限位就停,一下子就找到问题。
第二个,所有理想参数都加余量,专给停机留空间。设计输送线的张紧结构,留够两倍的张紧行程,别算着刚好够三年的伸长量,用一年半就张紧到头,输送带松了就卡料停机,没人愿意天天拆输送带换短的。
第三个,别只分析机械,要分析人。产线是给人用的,不是摆着看的。工人换型赶产量,调机的时候少打一个螺丝,扭矩不够,跑几十件就松,松了就停。你设计的时候能不能加个防呆?能不能把定位销做成快装自锁的,不用拧螺丝?这不就是从根源上减少停机吗?
我现在上课,很少让学生背故障树的步骤,一学期至少抽四周带学生去工厂蹲线,一人跟一条线,记一周的停机记录,自己分析自己找原因。
说实话,我教了快十年,越教越觉得,这种真东西,坐在教室里讲不清楚。必须自己蹲在产线边上,闻够了机油味,看够了一次次停了开、开了停,才能真的懂。
你教一百遍公式,不如学生自己找到那差两毫米的挡料板,印象深。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:蹲在产线边上才懂:产线停机分析教的从来不是公式
文章链接:https://m.yqhljx.com/list_9/3522.html
