很多做机械设计的朋友,选轴承的时候反复核对额定动载荷、精度等级、游隙,翻标准翻到眼睛花,到了密封这儿,随便选个差不多装上就完事儿。
我当年刚入行做项目的时候就犯过这个错。钢厂辊道项目,轴承选了进口货,密封为了降本几十块,换了便宜货。结果不到半年,整条线停机,拆下来一看,轴承滚道全是氧化铁皮,润滑脂漏了个干净,好好的轴承直接废了。
几十万的停产损失,买几千套密封都够了。说出来都是泪。
根据行业失效统计,超过70%的滚动轴承提前失效,都和密封失效直接相关。密封是轴承的第一道防线,也是最后一道。
为什么很多轴承失效,锅其实是密封的
轴承要好好干活,核心就是两件事:别让该留的润滑脂/油跑了,别让外面的灰尘、水、氧化皮进去。这两件事全靠密封。
很多人觉得密封就是个挡油的橡皮圈,没什么技术含量。真不是。
就说钢厂那事儿,当时选的接触式油封,工作温度长期超过丁腈橡胶的耐受极限,橡胶慢慢老化开裂,杂质进去,润滑漏出来,轴承就只能提前报废。换了氟橡胶油封之后,那个辊道用到现在,快八年了都没动过。
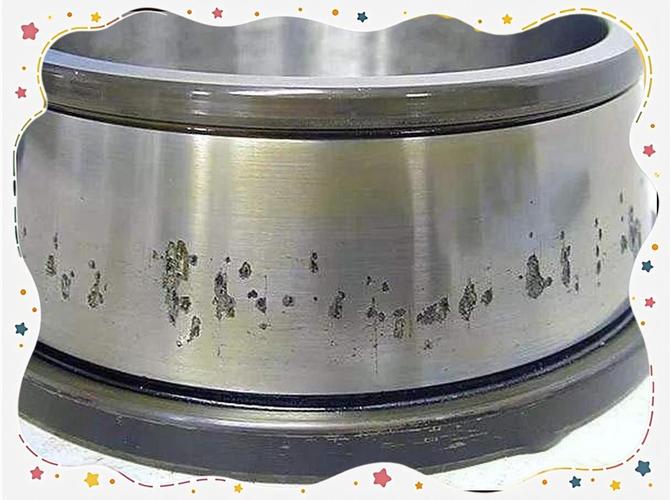
常见轴承密封选型:那些踩过的坑都给你理清楚
现在市面上常用的轴承密封,无非就是接触式和非接触式两大类,各有各的适用场景,错配就是坑。
先说说接触式。最入门的毡圈密封,便宜,结构简单,很多新手爱用。但它只能用在<5m/s线速度的低速场合,而且容易磨损,用一年半载就得换。我见过有人把毡圈用在12m/s的风机轴上,不到三个月磨穿,油漏得整机房都是,擦了半个月。
用得最多的是骨架式橡胶油封,这里的坑最多。按照GB/T 14273-2019的规范,普通丁腈橡胶油封的允许工作线速度不超过10m/s,氟橡胶也就到15m/s,再高就得用非接触式。配合轴的表面粗糙度要求,Ra必须控制在0.8μm~1.6μm之间,太粗了,几天就磨坏油封唇口;太光了,没法形成稳定油膜,唇口干磨,照样坏。还有公差,座孔要做H8,轴要做h6,这个公差错了,要么装不进去,要么装进去松旷,油封跟着轴转,直接磨坏座孔,那修起来可就麻烦大了。
再说说非接触式,最典型的就是迷宫密封,适合高转速、高温场合,最高能扛上百米每秒的线速度,几乎不磨损,发热也小。但缺点就是有间隙,一定会有微量泄漏,不能用在要求零泄漏的场合,而且很多新手设计的时候忘了加甩油环,开口迷宫直接漏得哗哗的。
现在越来越多的重载、恶劣工况用组合密封,就是接触+非接触叠在一起,挡杂质靠迷宫,密封靠接触式,可靠性比单独用高好几个等级,就是贵点,但是值。
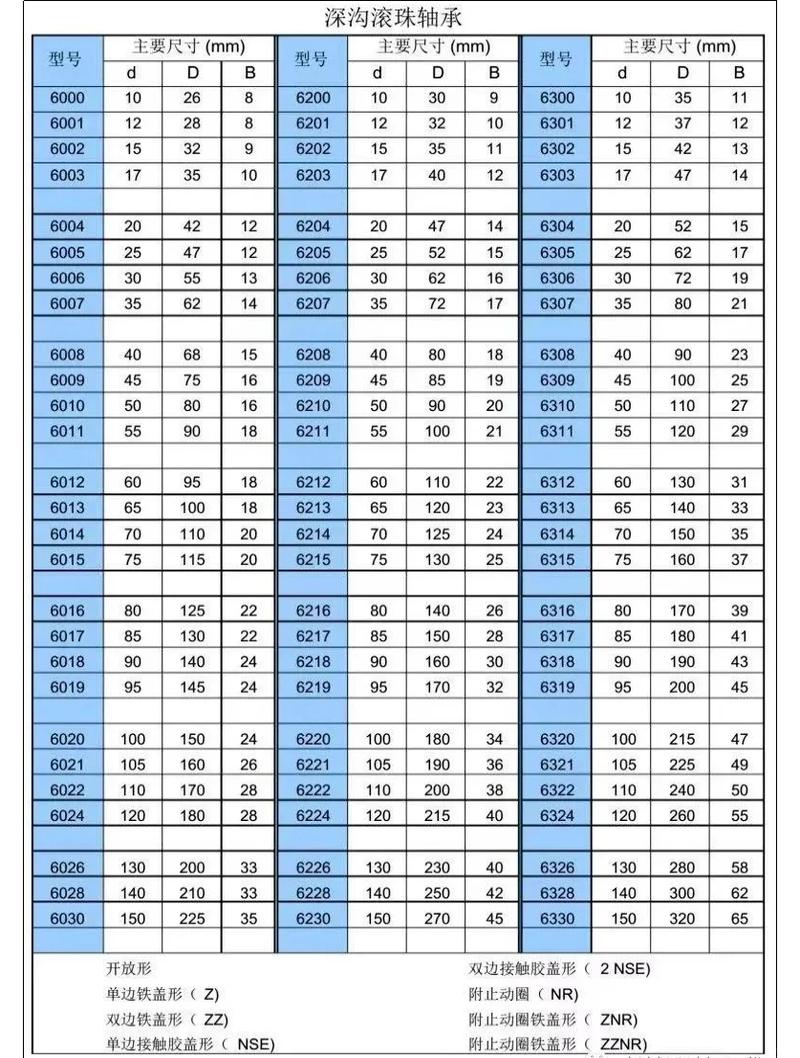
说实话,选型也不是越贵越好,合适才最重要。我上周审图,看见一个低速粮食输送线,设计人员选了两千多一套的进口机械密封,其实那个工况,一个几十块的骨架油封加个挡尘圈,就能用到设备报废,完全没必要浪费钱。
特殊工况下,这些密封细节必须抠到极致
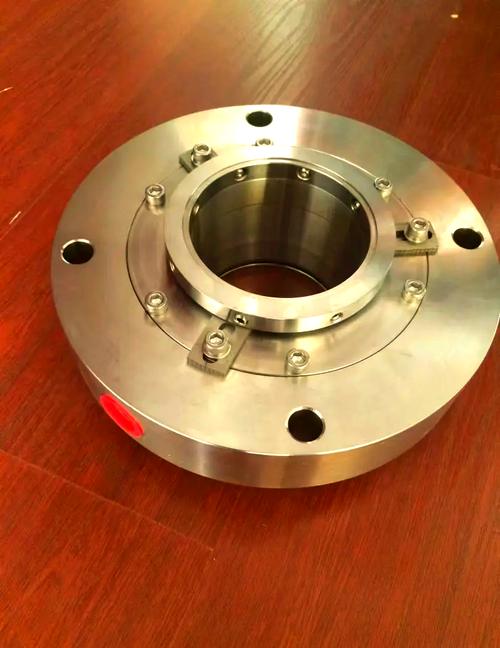
不同工况对密封的要求天差地别,几个常见特殊工况的要点给你拎出来。
食品医疗行业,密封不能用普通橡胶,必须要符合FDA或者GB 4806.1食品接触认证,一般用食品级硅胶或者三元乙丙,还要耐酸碱清洗液,很多人图便宜用普通丁腈,最后客户验厂过不了,全部拆了换,成本翻十倍。
水下或者低压水压工况,普通油封扛不住,超过0.1MPa的水压就能把油封唇口压变形,进水是迟早的。我之前做水下搅拌器,一开始图省事儿用单油封,三个月轴承就锈死了,后来改成背对背安装双油封结构,中间空腔填润滑脂,用到现在快五年了,一点问题都没有。更高压力的场合,直接用机械密封,别侥幸。
高速精密主轴,比如机床主轴,线速度动不动三四十米每秒往上,接触式密封磨损大、发热多,根本扛不住。必须用迷宫密封+油气润滑的组合,迷宫槽还要开成倾斜向外的,靠离心力把杂质甩出去,这点很多设计都没注意,用不了一年主轴精度就掉了。
还有安装的坑,我见过太多了。装油封拿锤子硬砸,唇口直接敲裂,刚装完就漏。正确的做法是用和油封外径匹配的专用套筒,均匀压进去,装之前唇口一定要涂一层干净的润滑脂,防止启动的时候干磨烧坏唇口。最最最低级的错误,就是装反方向——带弹簧的那一侧,必须对着带油的一侧!我刚工作第一年就犯过这个错,拆下来重装的时候,脸烧得慌,现在都记得。
不过话说回来,现在很多主机厂都喜欢降本,首选砍密封的成本,一块钱一块钱的抠,最后出问题,损失几千几万倍,真的犯不上。
轴承本身占设备成本的比例能有多少?密封才几个钱?选对了,设备能用十年,选错了,半年就坏,这笔账怎么算都清楚。
