2026-10-12 01:13:10 分类:机械设计
上周带毕业班进实训车间整理旧工装,翻出来半箱几十年前学长做的金属型,锈得掉渣,边角还补了好几块焊痕。搬出来擦干净,型腔里还留着半块当年没清出来的铝渣。这玩意比我年纪都大,比教材上那几张干净的示意图有用一百倍。
课堂上没说透的坎:永远开不对的排气
每次讲完理论,布置设计作业,十个学生有八个把排气槽位置开错。去年有个学生做铝合金活塞毛坯的金属型设计,照着教材示意图描,把排气槽开在了浇口对面的厚壁底部,浇铸出来的件一剖开,密密麻麻的气孔把整个顶面都占满了,学生蹲在砂箱边盯着废件,脸都绿了。
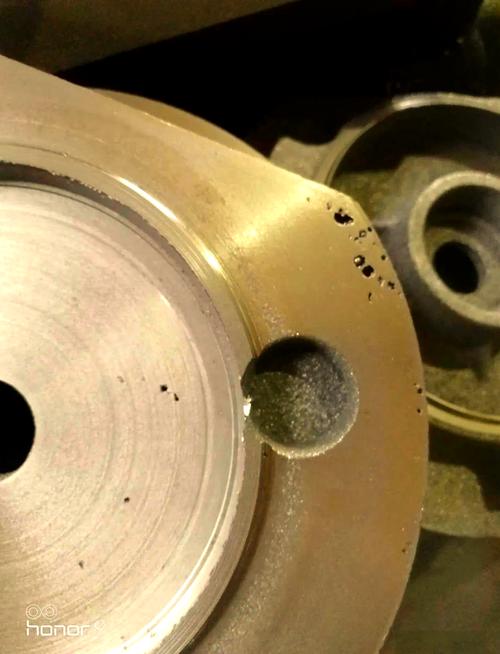 金属型铸造铝合金活塞气孔缺陷实拍
说实话,我刚教书那会也踩过这个坑。那时候照着课本念,说金属型不透气,必须开排气槽,学生开了槽,还是出气孔,我找不出原因,跑去问车间干了四十年的李师傅。李师傅拿粉笔在地上画型腔,浇口从底下进,金属液往上涨,你说空气往哪跑?当然是往最高的死角跑啊!你把排气开在底下,金属液一进去先把槽堵了,空气闷在型腔里出不来,可不就是气孔嘛。
原来我漏了最核心的一点:只教了要开,没教要跟着金属液的流向开。后来我改了作业要求,学生必须画金属液充型的流线,标对空气聚集的位置,才能开排气槽。还有个误区,很多学生怕排气不够,把槽开得一两毫米深,结果金属液顺着槽跑出去,形成厚厚的飞边,后续清整花了一倍时间。李师傅说,0.2到0.4毫米深就够了,空气能出来,金属液因为表面张力进不去,太深纯属画蛇添足。这个细节,教材上从来没写这么细,都是踩坑踩出来的。
选材料,从来不是书上的多选题
另一个常见卡点,就是金属型本体选什么材料。教材列了灰铸铁、低碳钢、甚至合金钢,学生考试都能背下来,一到实际设计就错。前年有个小组做小批量铜涡轮的毛坯,图便宜选了灰铸铁做型,浇到第八件,型腔表面就出了密密麻麻的网状裂纹,没法再用了。问题出在哪?热疲劳啊。每次浇注,型腔表面受高温膨胀,冷却的时候又收缩,来回折腾,灰铸铁的韧性不够,次数多了就裂。铜的浇注温度比铝合金高太多,灰铸铁扛不住这个反复的温度冲击。
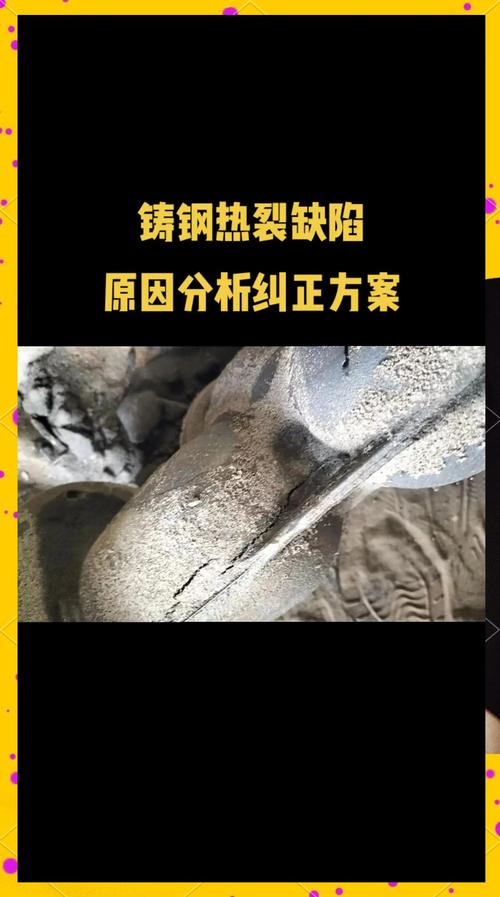 热疲劳开裂的灰铸铁金属型型腔实拍
不过话说回来,不是说灰铸铁不能用。做小批量的铝合金铸件,浇注温度不高,批量也就几十件,灰铸铁便宜还好加工,性价比拉满,完全够用。要是批量大,或者浇温度高的铸件,就得换低碳钢,抗热疲劳性能好,能用几千次,摊下来成本反而更低。别笑,真有学生问过我,能不能用铝合金做型浇铝合金?熔点差不多,浇进去型腔直接变软变形,当然不行,这个问题看似离谱,其实把“模具使用温度必须低于浇注金属熔点”这个基本逻辑给抠活了,比背十个定义都强。
工艺取舍,比背结论重要一万倍
 工艺取舍,比背结论重要一万倍
书上说倾斜浇注能减少卷气和夹渣,提升铸件质量,结果现在学生设计,不管什么件都往倾斜了做。去年有个学生做四十多公分的支架铸件,把整个型架设计成15度倾斜,装卡的时候找不着合适的夹具,吊装的时候晃得厉害,浇的时候还洒了小半桶铝水,吓出一身冷汗。
倾斜浇注好是好,它只适合薄壁小件啊。本来薄壁就容易浇不足卷气,慢慢倾斜着浇,金属液面平稳上升,空气排得干净,当然好。你一个几十公斤的厚壁大件,本身充型就容易,干嘛非要弄倾斜?增加吊装难度,还添安全隐患,完全没必要。
现在我改了教学方法,不先讲结论,先给学生拿不同缺陷的废件,让他们自己猜问题出在哪,再试着改工艺。上次那组做薄壁铝壳的学生,试了水平浇,出来一半都是气孔,改了倾斜浇,缺陷率直接降到个位数,那个兴奋劲,比我讲十节课都印象深。
很多时候我们教机械制造,总喜欢把知识点整理成整齐的条目,让学生背下来应付考试,结果学生一进车间,看见真的模具真的废件,反而懵了。金属型铸造哪是书本上那几张干净的图啊,它是无数人踩过坑试出来的取舍,要考虑你的批量,你的加工能力,你现有的工装,甚至你能接受的次品率,哪有什么标准答案。
那天把那个几十年前的旧金属型搬去教室,学生传着看上面的焊痕,还有学长刻的歪歪扭扭的名字,有人说,原来以前的人也做错啊。对啊,做错才是常态,搞设计做制造,就是在不断改错,我们教的不就是这个嘛。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:坑比知识点多的金属型铸造:实训课上踩过的那些坎
文章链接:https://m.yqhljx.com/list_9/4217.html
