摘要:本文针对中级机械工程师日常铣削加工中常遇到的走刀选型、参数匹配、薄壁件变形控制问题,结合十余年现场加工案例梳理容易踩的暗坑,给出可直接落地的调整思路,没有泛泛的基础理论,都是实际生产用血和教训攒出来的经验。
干铣削,你真的选对走刀方向了吗?
很多人刚学铣削的时候,课本上都说顺铣比逆铣好,刀具寿命高,加工光洁度好。这话没错,但得分场景。
顺铣是刀齿切削厚度从最大降到零,刀齿一接触工件就切入,不会在已加工表面打滑蹭刀。逆铣刚好反过来,切削厚度从零增加到最大,刀齿切入前会在工件表面划擦十几丝。
划擦对于没有硬皮的轧制毛坯当然不好,磨损刀具还影响光洁度。但要是你加工的是铸件、锻件毛坯,表面自带一层氧化硬皮呢?
我之前跟进一个矿山支架的底座加工,毛坯是整体铸钢,表面结了整整两毫米厚的氧化硬皮还有不均匀的粘砂,一开始编程图省事默认开顺铣,不到三个工件,八块涂层硬质合金刀片崩了七个,剩下一个也崩了刃口。
换逆铣之后呢?刀片寿命直接翻了五倍,再也没出现突然崩刃的情况。因为逆铣刀齿划擦掉表面硬皮之后才正式切入,顺铣刀齿一上来就硬啃硬皮,冲击力直接崩刃。
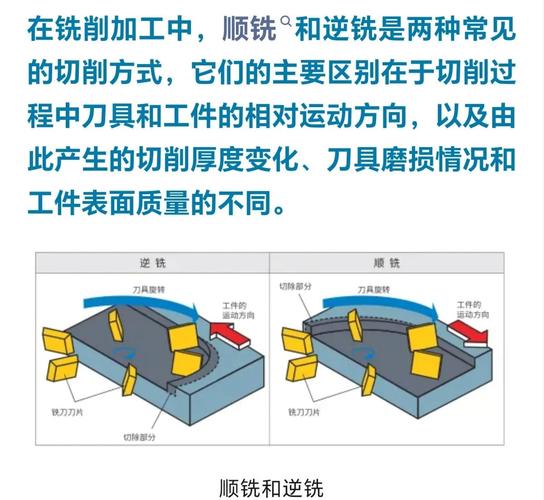
还有机床丝杠间隙的问题,很多刚转数控编程的老技工容易栽在这里。我见过干了二十年机加的师傅,编完程加工出来的工件,平面度总是差0.1毫米,找了三天原因,拆了护罩才发现,机床用了十年,X轴丝杠间隙累计有半毫米,开顺铣的时候,切削力会拉动工作台往间隙方向窜,直接带刀偏置。
换成逆铣之后,切削力把丝杠往预紧方向顶,窜动直接消失,公差马上合格。不是顺铣不好,是你得看场景,对吧?
铣削参数怎么配,不是查表那么简单
每个刚入门的工程师都会查切削手册拿参数,但是手册上的参数是基准,实际生产得打折扣,很多人不知道这点。
就说加工常用的奥氏体不锈钢吧,手册上给硬质合金铣刀的推荐线速度是80-120m/min,你直接按120开试试,不到十分钟刀尖就烧得发蓝,工件表面糊得不行。为什么?
奥氏体不锈钢导热系数只有碳钢的三分之一,切削热散不出去,全都堆在刀尖上,涂层很快就失效了。实际生产里,加工奥氏体不锈钢线速度得降到60-80m/min,有高压内冷才能往高了调,没有内冷?再降20%。
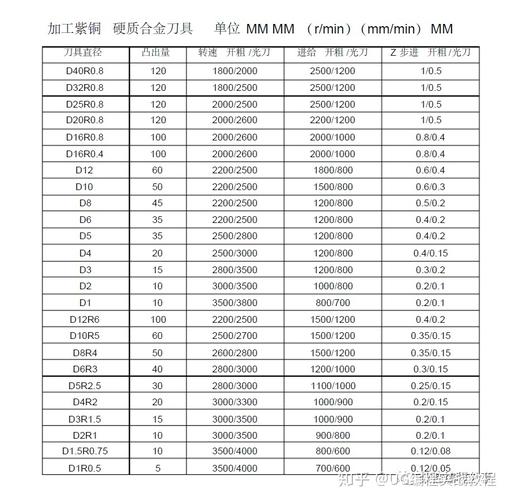
还有开粗和铣槽的区别,很多人编程全工序用同一个线速度,这不对。铣槽的时候刀具全刃都接触工件,排屑差,积热大,线速度得比侧铣降至少30%。
说个惊魂的事,之前新来一个程序员,给一块近百万的钛合金毛坯开粗,用了高速钢铣刀,还把线速度开到150m/min,我路过车间听见声音不对,机头抖得整台机床都晃,过去急停的时候,刀尖都红透了,再晚两分钟,整块坯料就废了。
说实话,现在机床刚性都好,很多工厂追求效率拼命拉参数,我不反对,但是你得匹配刀具和工况。粗铣要效率,吃刀量可以拉满,但是线速度得给刀具留余量;精铣要光洁度,每齿进给量得卡准,要Ra1.6的光洁度,每齿进给别超过0.1mm,这个是按GB/T 18374-2008刀具切削试验规范验证过的,错不了。
不过话说回来,参数这东西,干得多了自然有感觉,每次加工记下来刀具寿命和加工质量,下次调个一两次就准了,比死查表靠谱多了。
薄壁件铣削,变形控制的核心不在切削力
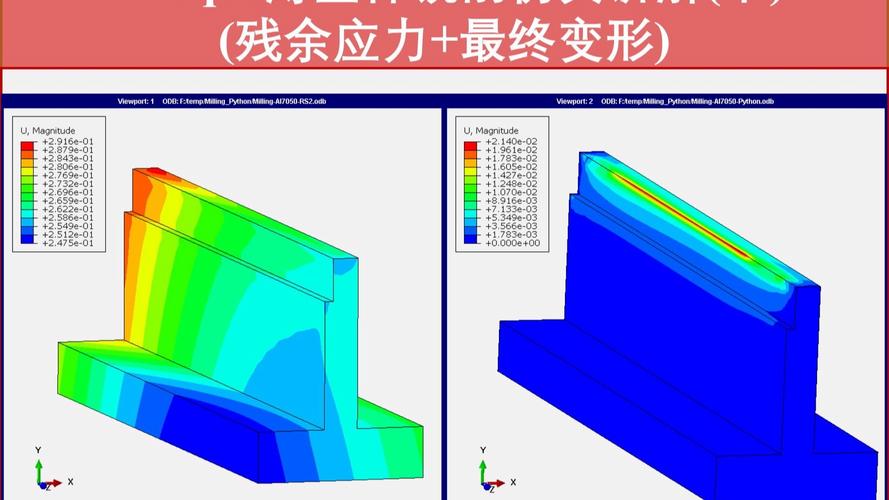
做航空、通信结构件的工程师肯定都遇过薄壁件铣削,铣完翘得像波浪,公差死活不合格,很多人第一反应就是降切削力,一次次降吃刀,效率低得离谱,变形还是控制不住。
其实绝大多数薄壁件变形,根源不是切削力,是装夹不对+内应力释放+热变形,三个里面占一个就够你喝一壶。
我之前做过一个雷达罩的铝合金骨架,壁厚只有1mm,轮廓尺寸1200×800,一开始用压板压两端,开粗完中间变形直接0.5mm,废了两块坯料之后改方案,反面粘低熔点合金做工艺支撑,粘完再铣,变形直接控制在0.05mm以内,做完加热把合金熔掉还能重复用,成本也没增加多少。
还有内应力的问题,很多工厂下料之后直接上机床铣,铝合金热轧毛坯本身就有很大的内应力,铣掉一层材料之后,内应力重新分布,不变形才怪。我现在做任何壁厚小于2mm的零件,下料之后先做一次去应力退火,哪怕多花一天时间,也比废了坯料强。
热变形也是很多人忽略的点,铝合金热膨胀系数是钢的两倍,你连续走刀,刀具在局部磨几分钟,局部温度能升几十度,哪怕切削力不变,热变形都能超公差。所以薄壁件精铣我习惯用快速分层走刀,不走连续长距离刀路,减少刀具在局部停留的时间,积热少了,变形自然就小了。
很多人喜欢用有限元仿真算变形,我也用,但是别迷信,仿真能给你一个大概的方向,实际毛坯的内应力分布永远不均匀,最后还是得靠现场试切调整,这点别搞反了。
铣削干了十几年,最大的感触就是,这看起来是最基础的机械加工工艺,水却深得很,很多细节没人说,就得自己踩过坑才记得住。多往车间跑,多看看机床的切削状态,比坐在办公室对着理论想破头有用得多。
