上周三的实训课刚开场,我就听见不对的声响。
是学生组装在动平衡机上的转子,刚升到额定转速的一半,整个工作台就开始嗡鸣,搁在台边的游标卡尺“啪嗒”滑到了地上。我盯着控制屏上忽上忽下跳的剩余不平衡量,没急着喊停,就看着前排那个平时画CAD图连圆角半径都要标到微米级的男生,脸一点点涨成猪肝色。他下课跟我说,之前在仿真软件里算的转子不平衡量只有0.2g·mm,怎么装到实体机上就差了十万八千里。
被跳过的半页教材
这不是第一次了。
我翻遍这组学生提前交的设计报告,才发现他们全把教材上关于“转子安装基准校中”“支撑刚度对测量精度的影响”那半页跳过去了——在他们的认知里,动平衡就是把转子往机器上一夹,开机测数值,拧个配重块,等数值跳到合格线就完事。
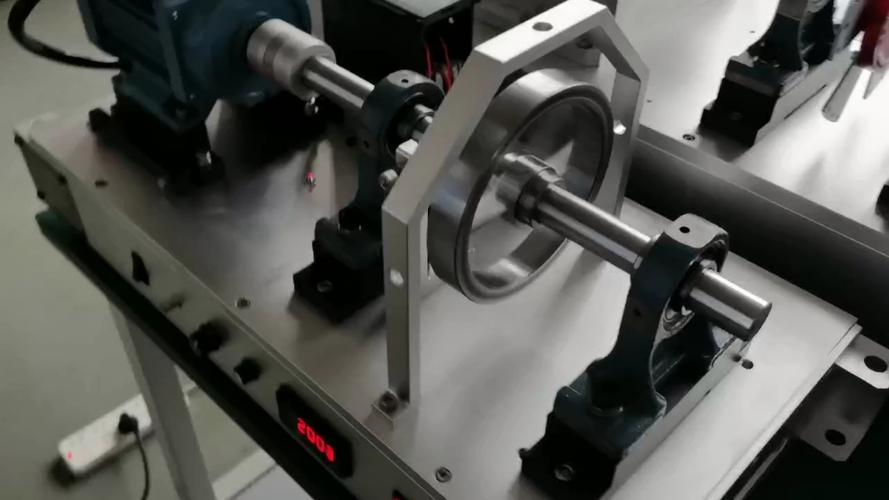
说出来好笑,上周我蹲在机器防护罩里抠出来三个被双面胶粘上去的配重块,都是开机转了不到半分钟就甩下来的。那组学生还委屈,说之前看教程里说配重可以用胶粘,没人提过高速下胶的粘接力扛不住离心力。
我没跟他们掰扯教程的问题。本来这学期选实训试件的时候,我还在纠结要不要直接给他们用预平衡好的标准转子,省得上课一半时间都在捡掉下来的零件。后来还是改了主意——真要是用那种从来不出错的标准件,他们永远不会知道,刚性转子的动平衡精度,从来不是靠上机凑出来的,是从你画第一张零件图、装第一个夹紧螺栓的时候就开始攒偏差的。
没人告诉你的凑数值陷阱
之前带学生做课程设计,见过最离谱的操作,是为了让屏幕上的不平衡量落到合格区间,学生把配重块拧在了转子和轴配合的键槽正上方。
那位置本来就是应力集中的地方,拧上去的配重块靠螺栓的预紧力压着,低速转的时候数值确实好看,一升到额定转速,轴和键槽之间的微小间隙被离心力带得晃,质心位置飘得能飞出半厘米去。
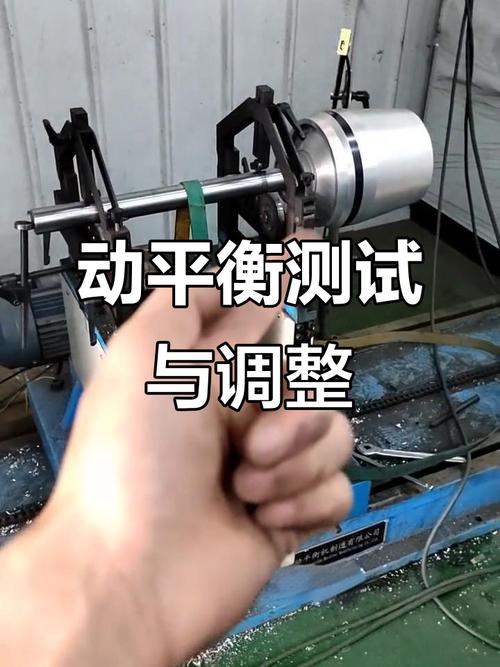
去年校赛的时候,有个做高速主轴的参赛队,为了把振动值压到参赛要求的范围内,直接把配重块焊在了转子的薄壁段上。结果跑到12000转的时候,焊接带来的残余应力把薄壁拉得永久变形,振动值直接超了要求的三倍,最后连复赛都没进。
我现在上课的时候,从来不会一上来就把“剩余不平衡量合格值”的数字写在黑板上。反而会提前把往届学生做坏的转子拆几个摆到讲台上——上面留着焊疤,有被甩出来的配重块刮花的端盖,还有因为配重位置不对磨得发亮的轴颈。就这么摆着,比我念十遍“要重视配重位置”有用得多。
被忽略的试重细节
学生做动平衡最容易踩的第二个坑,是根本不计算试重的大小。
之前的指导书里,试重计算公式是放在附录里的,总觉得学生操作两次就会了。结果呢?上次有个组为了测相位,直接往转子上拧了四个M8的钢螺丝,算下来试重快30g。开机那一下,直接触发了动平衡机的振动保护,机器锁了20分钟才重启。
别不信。
试重的大小选择,直接决定了你后面所有测量数据的可信度。你算出来需要加的试重是2g,硬拧上去10g的铁块,哪怕最后凑出来的数值刚好合格,中间测出来的相位偏差全是错的,后面配重位置差个90度都不奇怪。
说实话,之前我教这门课的时候,总觉得动平衡就是个操作类的知识点,考个流程、报个数值就算过。直到上次去合作企业见实习,看到车间里给大型引风机转子做动平衡的老技师,拿着小铜锤沿着转子圆周敲一圈,听声音就能判断出哪个位置的材质有偏析,哪个位置的壁厚因为铸造偏差薄了0.3mm,我才反应过来——我们之前在课堂上教的,根本没摸到动平衡的核心。
哪有那么多凑出来的合格值啊。你对着转子多看两眼,想想它转起来的时候,每个位置的离心力往哪个方向扯,比你盯着屏幕拧半小时螺丝有用得多。
这两周实训下来,已经有学生开始主动在零件图上标注配重块的安装位置,甚至会提前算好试重的大小,不再随便抓个螺丝就往转子上拧。挺好。
