本文整理了近5年在不同高速项目上调试摊铺机螺旋布料器的实际经验,跳过手册上的理想工况参数,直接讲现场落地时的选型权衡、常见踩坑和可直接套用的计算逻辑,适合做中级机械设计的同行参考。
上周在江苏高速项目跟现场调试的徒弟通电话,他说刚换的螺旋布料器铺AC-20沥青,离析率干到12%,直接被监理打回了。
我当场就骂了。
他照着手册上的额定功率选了12kW的驱动,连物料填充率要求都没核对,就敢把新做的布料器拉去现场铺3公里的试验段,换谁去都得翻车。
螺旋布料器的填充率,根本不是手册上写的60%
翻GB/T 16277的规范,白纸黑字写着螺旋布料器的适宜填充率在50%-70%区间,刚入行的时候我把这个数字抄在笔记本扉页,觉得照着选绝对不会错。直到2019年在浙江绕城高速项目栽了跟头。
当时为了减少玄武岩骨料的破碎,我特意把填充率设计值压到40%,想着料在螺旋槽里松一点,总不会把粗集料磨碎吧。结果试验段铺完200米,钻芯一看直接傻了:离熨平板边缘30公分的位置全是细料,路中位置粗集料堆得像小土坡,远看过去铺层的纹理跟斑马纹似的,监理拿着卷尺量了12个点,厚度差最大的地方有7mm,离析率干到15%,直接要求我们连夜整改。
翻了三天的现场记录才想明白——填充率的核心是要让物料在螺旋槽里处于半充满到充满的临界状态,不是越低越好。按照螺旋输料的通用公式,输料量Q=60·D²·L·n·φ·ρ·λ,这里的φ就是填充率,λ是沥青混合料的修正系数,一般取0.8-0.9,很多人直接套手册上的0.7,算出来的输料量跟实际值差了20%都不止。
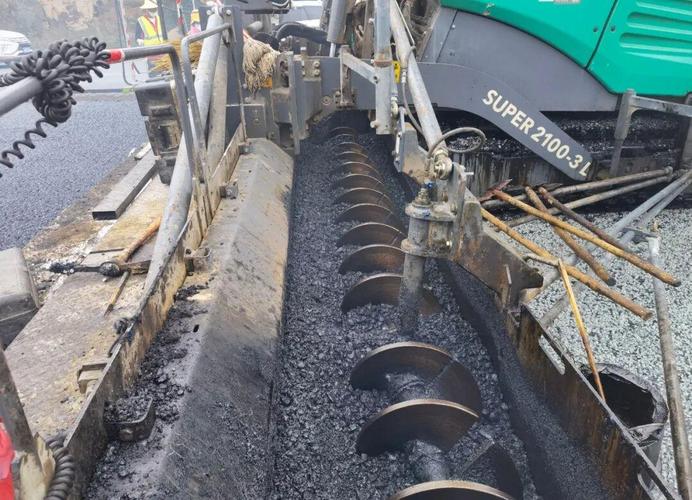
手册上写的60%填充率,是在无纵坡、料温稳定在155℃、自卸车连续供料的理想工况下测出来的最优值。你真到了山区高速,纵坡3%,料从搅拌站拉到现场的温度差能有10℃,沥青的粘度变高,输料阻力变大,你再硬套60%的设计值,实际填充率可能直接掉到45%,物料在螺旋槽里自由下落的过程中粗细料直接分层,离析是必然的。
别信理想值。
我现在做设计都会把填充率的设计基准定在65%,哪怕现场因为料温、坡度的波动掉个5个百分点,也能卡在60%的合格线上,根本不会出现那种铺完一米远看过去像斑马纹的低级错误。
驱动选型的冗余量,真不是越大越好
之前有个刚跳槽过来的年轻工程师,怕螺旋驱动在现场烧马达,特意给9米幅宽的布料器配了18kW的液压马达,算下来冗余系数快到2.1了,觉得自己选的特别稳妥。结果第一次铺试验段就出问题:离合器结合的时候冲击大得离谱,螺旋轴带着物料猛地往前窜,铺层的厚度差直接超了规范要求的2倍,离析率比之前用12kW驱动的版本还高3个百分点。
按照驱动扭矩的计算公式,螺旋的稳态驱动扭矩T=9550·P/n,这里的n是螺旋的工作转速,一般摊铺机的螺旋工作转速在80-120r/min,再考虑瞬时过载——比如突然倒下来一满斗料,螺旋的瞬时扭矩大概是稳态值的1.4-1.6倍,驱动选型的冗余系数控制在1.3-1.5之间就够了,超过1.8的话,反而会因为惯量匹配问题带来新的故障。
去年给国内某主机厂改的9米幅宽摊铺机,原来的驱动就是配的18kW马达,我重新算了一遍稳态负载,把驱动换成15kW的,算下来冗余系数刚好1.42。改完之后铺了12公里的试验段,离析率稳定在4%以内,马达的工作温度才62℃,比之前18kW的版本低了15℃。
这事说出来都没人信。
很多人觉得马达越大越靠谱,实际上大排量的马达在低负载区间的效率特别低,大部分功率都变成热量耗掉了,不仅浪费液压系统的功率,还会因为惯量太大,导致转速调节的响应速度变慢,遇到供料波动的时候,螺旋的输料量忽快忽慢,铺出来的路面自然就不均匀。
叶片的耐磨处理,别光堆硬质合金厚度
JT/T 1165规范里要求摊铺机螺旋叶片的耐磨寿命不低于3000工作小时,前几年为了凑这个指标,我特意让车间在叶片表面堆了8mm厚的硬质合金层,想着堆得越厚,用的时间肯定越长。结果第一批叶片装到现场,刚转了半小时就发现不对:整个螺旋轴的径向跳动到了0.8mm,转起来晃得厉害,铺出来的路面厚度差能有5mm,拆下来检查才发现,堆焊的时候不均匀,叶片的动平衡完全歪了,光调整动平衡就花了整整两天。
折腾了三次才摸明白——耐磨层的堆焊位置比厚度重要10倍。螺旋叶片工作的时候,只有迎料的那一面会跟沥青混合料持续摩擦,背面根本接触不到物料,你在背面堆再厚的硬质合金,除了增加螺旋轴的负载,一点用都没有。
纯纯的本末倒置。
现在我们做叶片,都是在迎料面做3mm厚的碳化钨堆焊,背面只做普通的发黑防锈处理,实际测下来,在铺玄武岩集料的高强度工况下,叶片的耐磨寿命能到3200小时,完全满足规范要求,重量比全堆硬质合金的版本轻了28%,动平衡调整完径向跳动才0.15mm,现场拆换一次只要40分钟,维修的师傅都爱用。
说真的,刚入行的时候我也觉得手册上的数字就是金科玉律,直到第一次在现场看到铺出来的路面跟被狗啃过一样,才知道实验室里的参数跟现场的差距能有多大。比如螺旋端部距离熨平板的间距,很多手册上写15公分就够,但是铺大粒径的OGFC混合料的时候,必须把间距留到25公分,不然端部的料被挤死,粗料团直接卡在熨平板前面,铺完就成坑。还有现在流行的分段式螺旋轴,虽然刚度比整体式的稍差一点,但是一旦某一段叶片磨坏了,直接换对应的节段就行,不用把整个螺旋轴拆下来换,用户的使用成本能降60%,实际现场的反馈比贵一倍的整体式螺旋好太多。
对吧?
上次那个徒弟最后把填充率调到65%,驱动冗余算到1.4,重新做了试验段,离析率降到3.8%,监理当场就签字了。他后来给我发消息说,原来手册上的数字真的不能硬套。我没回他。毕竟当年我第一次铺试验段的时候,因为离析被甲方骂的狗血淋头,比他现在惨多了。
