去年帮隔壁科室改完那台临床反馈啸叫的便携呼吸机,拆样机拆到凌晨三点的时候,我才发现当年教材里写的“气路无泄漏”五个字,原来在实际工程里要拿命抠细节。很多团队刚入局做呼吸机的时候,总觉得这东西结构不复杂——一个风机,几个阀,一段管路,凑起来就能通气。真等你把样机拿到临床端测,拿到检验所过检的时候,才知道每一个小细节的偏差,都能让你折腾半个月。
潮气量精度的坑,根本不在流量传感器上
别光盯着传感器精度算。很多团队刚入局做呼吸机的时候,第一反应是给气路配最贵的热式质量流量传感器,觉得只要传感器精度够高,潮气量的误差自然就压下来了。错了。我还记得第一次送样过检的时候,检验员把模拟肺接在患者端,测出来的潮气量比设置值高了17%,当时脸都绿了——按照GB 9706.251-2020的要求,成人通气模式下潮气量的允许误差是设置值的±10%,超了哪怕1%都要打回来整改。
一开始我们也以为是传感器飘了,拆下来用标准流量台校准,±1%的标称精度,实测偏差只有0.3%,完全没问题。顺着气路一路查,才发现是连接泵体和患者端的硅胶管,在30cmH2O的通气压力下,壁厚1.2mm的管壁被吹得鼓起来,整个管路的容积比常压下大了4.2%。再加上电磁阀开启的响应迟滞,传感器在泵端测到的流量,根本不是真正吹到患者肺里的气量。
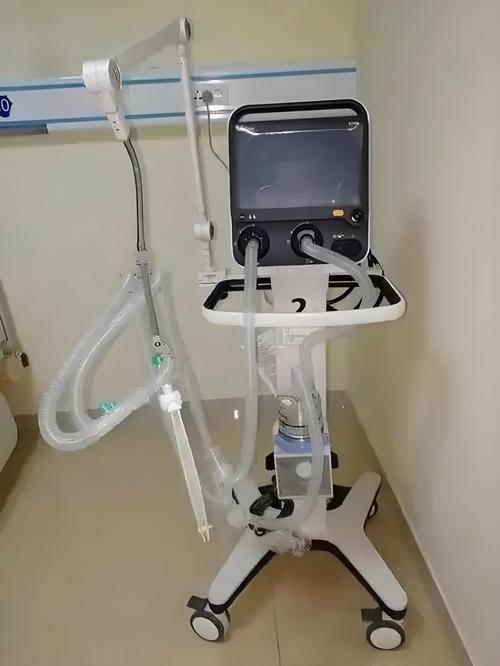
按照流体动力学的基本逻辑,气路系统的动态响应核心是时间常数τ=R*V——R是整个气路的总流阻,V是从泵出口到患者端的所有弹性容腔的总容积。这个值如果太大,你传感器测到的流量和实际到达患者端的流量就会存在明显的相位差,哪怕传感器精度拉满,实际送出去的气量也会不准。我们当时算的旧管路系统,τ是120ms,远高于压力控制通气要求的50ms以内的阈值。后来把管路换成带不锈钢编织层的耐压硅胶管,壁厚提到2.5mm,同样压力下的容积形变量从4.2%降到0.6%,整个系统的τ直接降到32ms。哪怕我们把传感器换成了±2%精度的普通款,最后实测的潮气量偏差也压到了4%以内,完全满足标准要求。
说实话,这事儿给我的教训挺深的。做设备设计不能光盯着核心零件的标称参数,那些藏在管路、接头里的隐形变量,往往才是决定性能上限的关键。
呼气阀的设计,从来不是“开了就行”
说多了都是泪。很多人觉得呼气阀就是个普通的电磁开关,通电打开排气,断电关闭保PEEP,没什么技术含量。真等你装到机器上给临床用,才知道这里面的坑能踩得你脚疼。之前我们做的那款样机,PEEP设置在5cmH2O的工况下,临床反馈患者戴半小时就喊累,说每次呼气都要费很大劲才能把气排出去。拆下来测了下,原来选的常闭硅胶膜片阀,标称开启压力是2cmH2O,结果因为模具加工的时候阀座上留了点飞边,膜片压在阀座上的接触应力不均匀,实际开启压力直接飘到了5cmH2O——相当于患者每次呼气,要多花一半的力气才能推开阀片,戴久了能不累吗。
按照YY 0600.1-2007的要求,60L/min的呼气流量下,呼气阀的总流阻不能超过1.5cmH2O。我们当时的阀,光膜片的开启压力就占了5cmH2O,离要求差了十万八千里。后来改了两版结构:第一版把膜片加厚,想靠弹簧力把开启压力降下来,结果反而因为弹簧预紧力太大,开启压力更高了。第二版干脆把原来的平面膜片改成带0.3mm预拱度的伞形膜片,在阀座上开了三个直径1.2mm的均压孔,哪怕膜片安装的时候有点歪,气流也能从均压孔提前给膜片一个向上的抬升力,不用等压力攒够了才能推开。最后实测60L/min流量下的总流阻是0.8cmH2O,开启压力稳定在1.8cmH2O,之前临床反馈的“呼气费劲”的投诉直接清零。
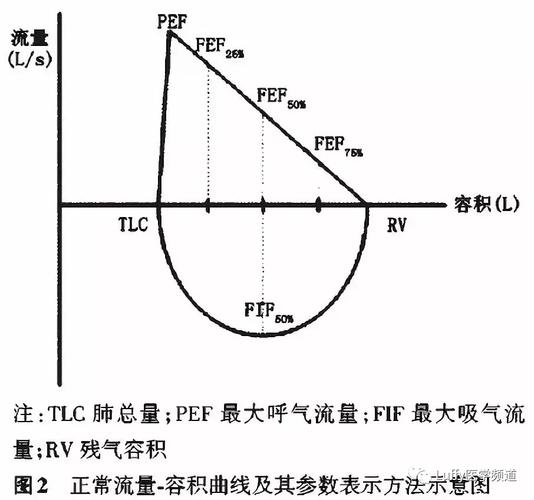
不过话说回来,这里面还有个小插曲。一开始为了防止患者呼出的水汽进到阀片里,我们在呼气阀的出口加了层疏水的PTFE膜,结果忘了算这层膜的流阻,最后测整体阻力的时候又超了0.3cmH2O。那时候离注册检验只剩一周,整个人都快炸了。后来把疏水膜换成了带菱形支撑网的款,在不改变疏水性能的前提下把膜的流阻降了一半,才算把问题解决。对吧,你总不能让患者戴着呼吸机跟跑马拉松似的喘气。
那些被忽略的EMC细节,能让你整台机器过不了检
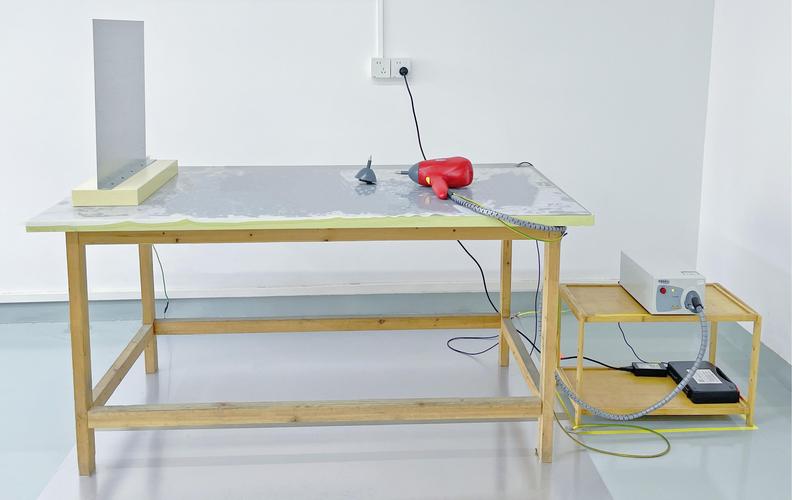
真的,别把EMC全甩给硬件同事。很多机械工程师觉得EMC就是改改电路、加加滤波电容的事,跟机械结构没关系。上次我们做辐射发射测试的时候,整台机器在30MHz到200MHz的频段超了6dB,硬件团队查了三天,把驱动电路的滤波电容换了一轮,噪声还是没降下来。最后顺着线束一路摸,才发现是气路里的比例电磁阀的驱动线,直接顺着裸金属的气路板走——相当于把整块金属气路板当成了辐射天线,把电磁阀开关产生的高频噪声全辐射出去了。
后来改的时候,我们在气路板上贴了一层0.1mm厚的铜箔,把电磁阀的线束全部套上带屏蔽层的波纹管,两端的屏蔽层直接搭接到铜箔上,保证搭接电阻在10mΩ以内。改完再测,辐射发射的数值比标准限值低了8dB,一次就过了。之前还有个同行的团队,为了降本,用普通ABS塑料做机器外壳,没有任何导电涂层,结果静电放电测试的时候,接触放电8kV直接把机器打重启了。后来在塑料外壳内侧喷了一层导电漆,把漆层和内部的金属框架做了可靠搭接,再测接触放电±8kV,机器稳得一批,连个报错都没有。
上次拆了台卖十多万的进口重症呼吸机,拆开看里面的气路结构,其实也没有什么颠覆性的黑科技。无非就是每个细节的余量都留够了:管路的形变量控制在0.5%以内,阀的流阻卡到标准限值的一半,结构的屏蔽搭接电阻压到10mΩ以下。没有什么魔法。
很多营销稿吹的家用呼吸机静音技术,说是什么航天级降噪,其实说穿了就是把风机的隔振垫从普通橡胶换成邵氏硬度30的丁基橡胶垫,再在风路里加一段100mm长的扩张腔,把高频的气流噪声消掉,实测噪声就能从58dB(A)降到32dB(A),比图书馆的环境声还小。
上周跟做临床的同学吃饭,他说现在临床上最烦的不是机器贵,是用俩月就出小问题的机器——要么潮气量飘,要么呼气费劲,要么一静电就重启。其实这些问题,根本不是什么卡脖子的技术难题,就是设计的时候多抠几个细节的事。
没必要把呼吸机设计吹得神乎其神。你把每个零件的实际工况摸透,别光看样本上的标称值,多测几组实际数据,比啥都强。
