摘要:很多制造企业的产线数字化升级走到一半就成了摆设,核心问题不是技术不够先进,是从一开始就搞错了改造的目标,算错了投入的账,忽略了一线的实际需求。这篇内容不讲虚的概念,全是这8年在机械加工、汽车零部件产线改造里踩过的坑、摸出来的落地经验。
上周去苏州一家做汽车底盘紧固件的老厂调试,车间主任拉着我蹲在油压机旁边抽烟,说去年花200万上的MES,现在除了打报表,连个真实的设备稼动率都算不准——说穿了,这就是典型的为了数字化而数字化。
别上来就买大系统,先把产线的“脉搏”摸准
我见过太多厂的改造逻辑,是先看同行上了什么系统,自己也照着买一套,最后连产线上有多少台独立的设备、每台设备有多少可采集的硬信号都没捋顺。之前接触的一条12工位的曲轴加工线,一开始想直接上全套数字孪生平台,报价300万,后来蹲在车间跟调机师傅聊了3天,才发现核心痛点根本不是什么“可视化程度不够”,是3号磨床的非计划停机时间占比28%,每次停机原因都是靠班长手写记在皱巴巴的笔记本上,根本找不到真正的根因。
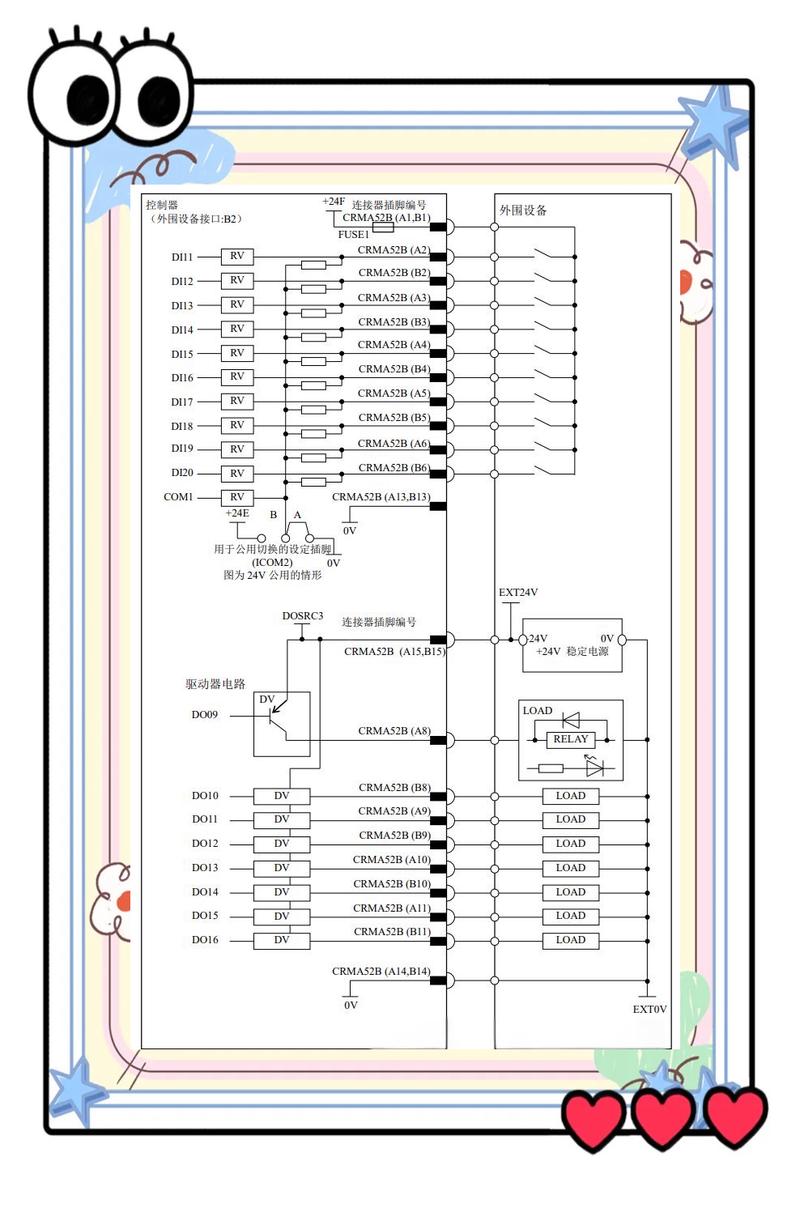
摸脉搏的第一步,从来不是搞什么高大上的云平台,是先把信号分层梳理清楚。第一层级是设备本身的硬信号——比如主轴负载、液压系统压力、安全门触发次数,这些按照GB/T 33000-2016《企业安全生产标准化基本规范》的要求,本来就该有连续的运行记录,很多厂连这个基础都没做到。第二层级是工艺过程的软信号——比如每一件产品的加工尺寸、刀具剩余寿命,之前全靠检验员每2小时抽测5件,根本覆盖不了全流程的波动。
说个丢人的踩坑经历。2021年我给一条数控车加工线做方案的时候,一开始图省事,直接从操作面板的显示模块扒转速信号,没有从PLC的寄存器里读真实值。上个月设备出故障,面板显示主轴转速1500转,实际因为传动带打滑只有900转,整批320件轴类件的形位公差全超差,光返工就花了12万。你说这能怪设备吗?根本是采集的源头就错了。
改造里最容易被忽略的“隐形账”,算不对后面全是坑
很多供应商在报价的时候,会把硬件配置往最高了推,好像不买最贵的,就对不起你要做的“数字化标杆”。之前我们对比过两款边缘网关:一款是带双电源冗余、IP65防护等级的工业级产品,单台报价4800块;另一款是普通导轨式安装的网关,IP30防护,放在电控柜里,单台只要800块。一条30台设备的产线,前者算下来硬件成本14.4万,后者只要2.4万,差了整整12万。关键是后者放在恒温恒湿的电控柜里,根本不需要IP65的防护等级,那些多花的钱,纯纯是被话术忽悠了。
别信什么“一步到位”的鬼话。2019年我给一条焊接线做改造的时候,为了所谓的“未来5年的扩展需求”,多买了60%的IO点位,到现在4年过去了,那些点位连个接线端子都没压过,钱全砸在闲置的硬件上,现在领导问起当年的选型逻辑,我都不好意思开口。
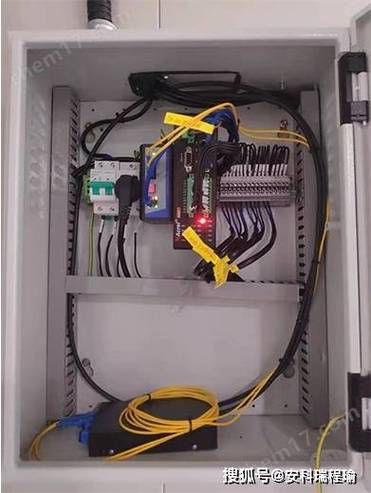
还有更坑的参数陷阱。供应商总爱吹“我们的采样率是1kHz,比同行高10倍”,真的别被忽悠瘸了。对于普通的切削加工设备,按照行业通用的改造指南推荐,常规工艺参数的采样率只要1Hz就足够——除非你要做刀具磨损的实时预测模型,那才需要把主轴电流的采样率提到10kHz以上。不然1Hz的监测需求,你配1kHz的采集设备,大部分存储的都是重复的无效数据,每年的云存储费用都能把你多花的硬件钱耗光。
这里必须提一个容易被忽略的硬标准。按照ISO 22400-2:2017《自动化系统与集成 关键绩效指标 第2部分:设备综合效率》的要求,所有采集节点的时间同步误差必须控制在100ms以内,不然算出来的OEE根本不具备参考价值。我见过最离谱的厂,设备A的时钟比服务器慢3秒,设备B的时钟快2秒,最后算生产节拍的时候,同一工序的前后时间差能差出5秒,算出来的OEE比实际值低12%,你说这不是闹笑话吗?还有的厂装采集硬件的时候,根本不注意供电隔离,直接把网关电源接在设备的强电回路上,设备一启动的浪涌电压就能把网关打重启,一天能重启十几次,采集上来的数据缺一大半,最后找了一周才发现原因,花200块买个隔离滤波器就解决了——这种小细节,供应商根本不会主动告诉你。
真的能落地的数字化,从来不是给老板做展厅用的
现在太多产线的数字化升级,最后产出的就是车间门口一块飘着漂亮数字的大屏——稼动率92%,良品率98%,3D模型转得流光溢彩,实际上一线的调机师傅、检验员根本用不上。我见过最夸张的,一个做五金件的小厂,整条产线的总投资才200万,光那个展厅的数字孪生大屏就花了80万,最后生产上的问题一个没解决,客户来参观的时候,大屏上的生产数和实际的台账对不上,当场就尴尬到抠脚。
去年帮一家做新能源汽车结构件的厂做改造,一开始他们的需求就是“要做一块能给客户展示的大屏”。后来我们跟一线师傅聊了两天,把系统的逻辑全改了:不做花里胡哨的特效,只给对应岗位的人推有用的提醒——比如某台加工中心的刀具剩余寿命还有12%,系统直接给负责这台设备的调机师傅的手持终端推个消息,让他换班的时候把刀换掉,别等刀断了撞主轴。就这一个小功能,上线之后,主轴撞刀的故障从每个月4次降到了每2个月1次,光换主轴的维修费,半年就省了23万。
你说这东西有多高科技吗?根本没有。就是把之前散在各个系统里的数据,按照一线岗位的需求重新做了推送逻辑,没有复杂的算法,没有昂贵的硬件,就是实打实帮一线的人省力气、减少损失。很多人对数字化升级有误解,觉得必须上AI预测、必须上数字孪生才算数,其实对于大部分中小制造企业的产线来说,数字化的第一步,是把之前靠人记、靠嘴说、靠经验判断的东西,变成可以连续记录、可以追溯、可以算清楚的数字。之前那个记停机原因的班长,之前每次写的停机原因都是模糊的“设备故障”,现在系统自动把停机时间段内的设备参数拉出来,是液压压力不够?还是主轴过载?还是换型等待时间太长?数据一摆出来,根本不需要人去编原因,问题自然就找到了。
上周跟那个苏州的车间主任通电话,他说把之前那个花200万上的MES里没用的模块全关了,先从3号磨床的信号采集开始做,现在已经能准确算出每个班次的真实稼动率了。 其实哪有那么多玄乎的概念啊。 产线数字化从来不是什么赶时髦的事。 你花的每一分钱,最后能不能折成对一线的帮助,能不能折成实实在在的成本节约,才是最关键的。
