近3年在锂电、食品、建材行业跑了27条智能投料产线,踩过的坑攒起来能写半本手册。
上个月在江苏某锂电正极材料客户现场蹲了12天,就为了调一台标称投料精度±0.1%的智能投料系统——最后测出来的实际偏差是±0.82%,客户工艺部主任脸都黑了。
说穿了,大部分人对智能投料的认知还停留在“给料仓装个称重传感器”,真到产线上,物料架桥、温漂、振动干扰随便一个问题,就能把标称精度打回原形。
没那么简单。
别迷信传感器精度:现场干扰才是投料偏差的核心来源
很多选型方案上来就对标C3级称重模块,标称综合精度0.02%,觉得这个参数足够覆盖大部分工业场景的需求。但很少有人会把车间现场的振动参数拉出来做匹配计算——比如隔壁就是运行中的高速混合机,振幅12μm的结构振动顺着钢平台传到料仓支架上,称重信号的瞬时波动能到满量程的1.2%。
之前有个刚入行的年轻工程师,为了压成本,选了比要求精度低一级的C2级传感器,觉得现场的偏差可以靠软件算法补——结果现场的振动信号噪声就已经到了0.3%FS,就算算法再厉害,也不可能把被噪声淹没的真实称重信号还原到0.1%的精度,最后换传感器花的钱,比当初省的成本多了3倍。
之前接触过的一个建材项目,料仓支架直接用10号槽钢焊在车间地面的钢平台上,连减震结构都没做,测出来的信号噪声根本压不下去。后来我们改成在每个称重模块和支架之间加3mm厚的丁基橡胶减震垫,实测隔振效率到92%,信号噪声直接降到0.15%满量程。
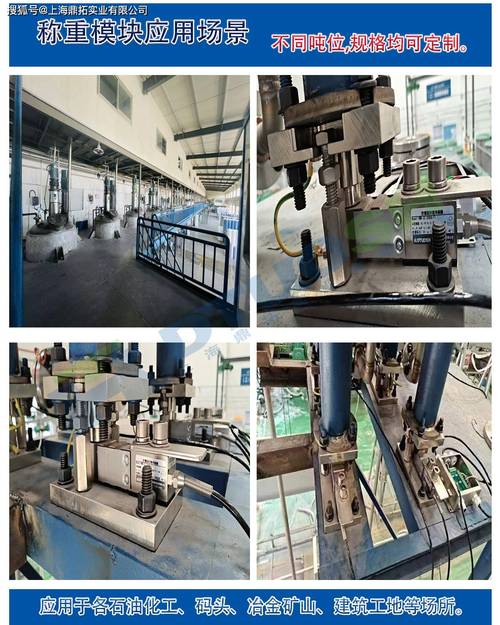
还有温漂的坑,很多人根本没当回事。夏天车间里料仓表面温度能到42℃,称重传感器的弹性体温度从标定的20℃升到42℃,零点漂移就能到0.08%FS,要是没做实时温度补偿,这个偏差是随时间累积的。对照GB/T 7551-2008《称重传感器》里的条款,C3级传感器的保证使用温度范围是-10℃到40℃,超过这个区间的温漂根本不在厂家的质保范围内——上次那个锂电客户的车间因为通风布局不合理,夏季最高环境温度到45℃,选的传感器直接超了使用区间,不飘才怪。
真的,选型的时候别光盯着样本页上的精度数字,把现场的环境参数拉出来对着规范条款对一遍,能少走80%的弯路。
真的。
物料流动特性的动态匹配:比静态称重更难的设计环节
很多人做智能投料的控制逻辑,都是按静态称重的思路搭的:设定好目标重量,给料器持续运转,到设定值就立刻停转。但实际生产里,物料是有流动惯性的——比如常见的PVC粉料,从给料口落下来的料柱长度能到1.2米,给料器停转之后,空中的余料还要落个0.3秒,这部分的重量就能占到目标投料量的0.5%到1.5%。
之前有个做食品添加剂的客户,用的是普通的螺旋给料机,靠固定的停料提前量做控制,每次投料30kg的葡萄糖,偏差上下晃1.2kg。我们过去排查完,没换贵的给料机,只是在给料口下方加了个300mm高的软质导流筒,把料柱的下落高度从1.2米降到0.4米,余料重量直接降到0.12kg,再配合称重信号的动态提前量算法,整线的投料偏差直接压到±0.18%。
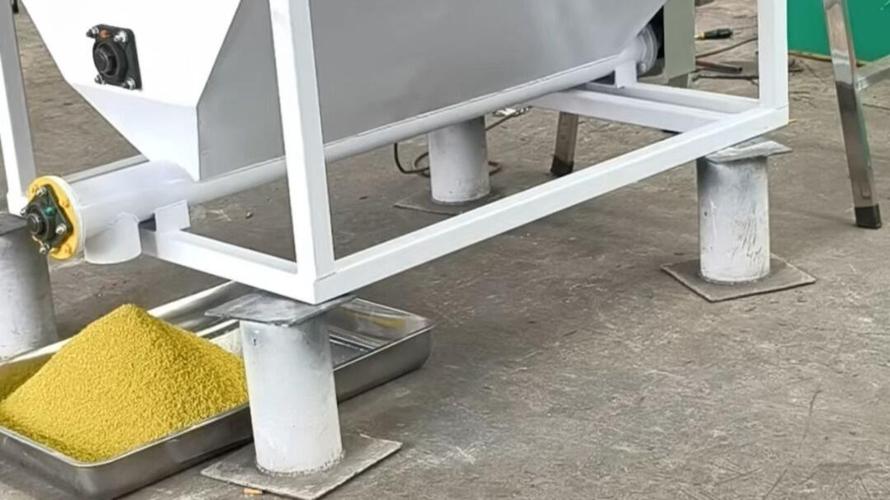
架桥的问题更磨人。比如纳米级的碳酸钙粉料,休止角42度,常规的60度圆锥料斗用个3天,仓壁上就会挂一层10mm厚的料层,架桥之后给料量直接掉一半,算法再聪明也没用。我们现在做设计的时候,只要是休止角超过38度的细粉料,直接把圆锥斗的锥角改成75度,仓壁抛光到Ra0.8,再在仓壁上每隔300mm装一个气动助流锤。别用那种连续运行的振动电机,振久了料仓壁上的粉料会被振得越来越致密,反而更难下料;助流锤是间歇敲击,每次敲2秒,间隔30秒,根本不会出现挂料结块的问题。
想想都头疼。之前有个同行的项目,图省事用了振动电机,连续开了2个小时,料仓里的粉料被振成了致密的硬料块,掏了整整一天才掏出来,客户差点没让他们赔生产损失。
容易被忽略的合规细节:投料数据的可追溯性设计
很多工程师做智能投料项目,把大部分精力都花在机械结构和控制精度上,完全忘了合规要求的部分。比如医药、食品、锂电行业,按照行业规范,投料的每一组数据,包括物料批号、投料时间、实际重量、操作人、设备运行参数,都要保存至少5年,而且不能被篡改。
之前见过的不少项目,PLC里的称重数据只是存在本地的SD卡里,换个SD卡数据就没了,审计的时候直接过不了。我们现在的设计,是把称重模块的实时数据通过OPC UA协议传到本地的边缘网关,网关里存储的所有数据都带哈希校验,就算有人改了PLC里的参数,网关里的原始数据也没法篡改——之前有个医药客户的GMP审计,审计员当场把PLC里的历史记录改了个数字,我们的网关因为检测到哈希值不匹配,直接弹出了数据篡改的告警,审计流程当场就过了。
对照GB/T 33000-2016《企业安全生产标准化基本规范》的要求,涉及关键工艺参数的生产设备,必须具备数据不可篡改的存储能力,不然过不了安全生产验收。别觉得这部分是软件团队的事,机械设计阶段就要把网关的安装位置留好,电源接口、网线接口要避开车间的高压冲洗区域,不然后期走线乱拉,既不美观也不符合规范要求。
去年我们在浙江做的一条锂电钴酸锂智能投料线,整线的长期运行投料精度稳定在±0.08%FS,比客户原来的人工投料效率提了6倍,连续运行30天,没出现过一次架桥或者超差的情况。说起来也没什么特别的,称重模块用的是普通的C3级,螺旋给料机是国产的,就是把之前踩过的坑一个个填上:减震做够,导流筒加上,助流锤的敲击频率调对,数据追溯的链路打通。
就这么简单。
很多人觉得智能投料是靠复杂AI算法堆出来的高端设备,其实根本不是。核心的设计逻辑,全是在现场蹲出来的细节——哪个位置的结构振动会干扰称重信号,哪种物料的流动特性需要匹配什么样的料斗角度,哪个环节的合规要求会在项目验收的时候卡脖子。这些东西,书本上不会写,设备厂家的样本页也不会标,全是一个个项目踩坑踩出来的实战经验。
