上周三下午的金工实习课,我刚走到铣床工位边上,就看见阿凯蹲在地上,手里攥着刚蹭掉一块边角的铸铁毛坯。他之前按课本上的工艺路线排的流程,已经超了40%的工时,还废了两块毛坯。
被铣刀蹭掉的第三块毛坯
老技师张哥叼着烟走过来,用脚踢了踢工装的压板:“你这划线放在铣完上下表面之后,每次装夹都要重新找正,铣床空等的时间都够你铣三个件了。”
我凑过去看阿凯画的工艺卡。
线性的。
从下料到成品,每一个工序都严丝合缝按课本上的优先级排,没有任何交叉。他甚至特意在备注里写了“保证工序独立性”,完全没考虑车间里只有两台铣床、一个划线平台的实际情况。
那天风很大。
车间的卷帘门没关,吹得工艺卡哗哗响。阿凯说他之前做的课程设计都是在电脑上排的,从来没真的站在铣床边上算过,找正一次要多久,划线平台要排多久的队。
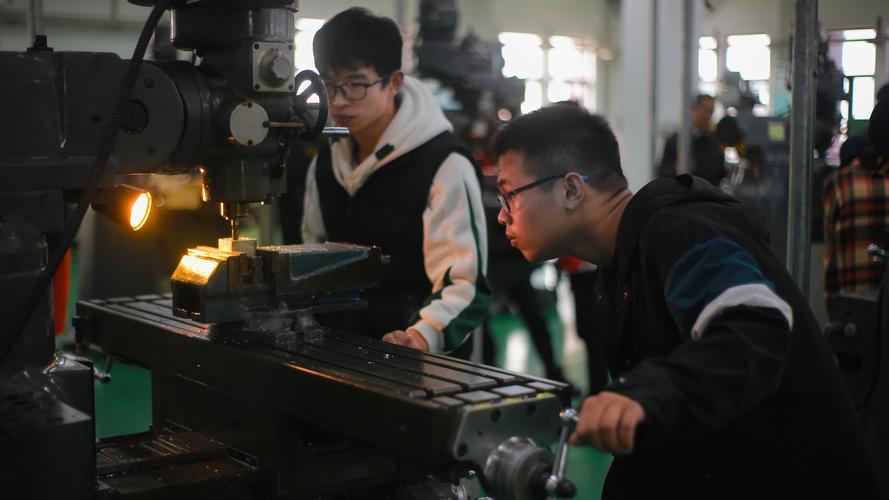
张哥蹲下来,用粉笔在地上画了个歪歪扭扭的图:“你把划线提前到下料之后,先铣一个基准面当靠模,后面的工序就不用每次都找正了。”
我们当时就在休息凳上算了笔账。原来的流程里,每个箱体的找正时间是18分钟,一天做12个件,光找正就浪费了三个多小时。这还没算两次装夹带来的毛坯余量误差,已经废了两块料了。
把线性流程拆成三个交叉工位
那天下午我们没接着上课,拉着阿凯和同组的两个女生,对着车间的设备清单改了一下午的工艺。
生产流程再造的核心不是推翻原有工艺,而是把隐藏在工序缝隙里的等待时间、重复装夹的时间、设备闲置的时间全部抠出来。
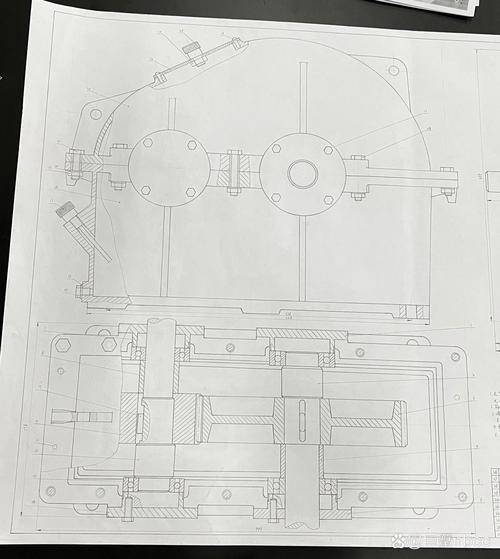
原来的线性流程是:下料→铣上下表面→划线→铣侧面→钻孔→去毛刺。
我们拆成了三个并行的工位:
第一个工位只做下料和基准面铣削,做完一个就直接推给第二个工位,不用等整个批次的基准面都铣完。
第二个工位用刚铣好的基准面当靠模,直接在平台上划线,同时第一个工位的人接着铣下一个件的基准面。
第三个工位把铣侧面和钻孔合并在同一个工装上,一次装夹做完两个工序,不用换工装。
算完工时的时候,我们几个人都愣了。
比原来的流程少了32%的时间,毛坯的报废率直接降到了0。
我之前在企业调研的时候,听工艺部的主任吐槽,说高校教的工艺都是“理想状态下的最优解”,根本不管车间里的设备数量、工人熟练度、甚至划线平台是不是被别的工位占了。当时我还反驳,说课本上的是基础,学生到了企业自然会调整。
那天之后我没话说。
阿凯拿着改好的工艺卡,站在铣床边上看着工人装夹,嘴里念叨着“原来箭头后面还有这么多事”。
学生的卡点从来不是画流程图
后来我在课上问其他组的学生,为什么都喜欢排线性的工艺路线。
答案出奇的一致:“课本上是这么画的。”
学生的卡点从来不是不会画工艺流程图,而是不知道流程图上的每一个箭头背后,都是实实在在的设备、人工和毛坯成本。
他们之前做的课程设计,都是在电脑上画完流程图就完事,从来没去车间里蹲过一天,没见过铣床空转的时候工人在抽烟,没见过划线平台排不上队的时候,工人拿着毛坯在边上等半小时的样子。
说实话,我之前备课的时候也没意识到这个问题。
我之前总觉得,生产流程再造是企业里的工艺工程师要做的事,和刚学机械设计的本科生没关系。直到那天在车间里,看着阿凯把原来的线性流程图划掉,用箭头连出三个并行的工位,我才明白——
我们教的不是怎么画流程图。
是怎么把纸上的东西,落到车间的水泥地上。
后来我改了这学期的课程设计要求。
不给学生理想的设备参数,直接把车间的实际设备清单发给他们:两台X6132铣床,一个划线平台,三台Z525钻床,工人的平均熟练度是能在10分钟内完成一次普通装夹。
让他们自己排流程,自己算工时,自己去车间里找工人问,哪道工序最费时间,哪道工序经常出问题。
上周收作业的时候,有个组的学生在备注里写了一句:“原来把钻孔和铣侧面合并在一个工装上,能省掉换工装的20分钟。”
我看着这句话笑了半天。
原来生产流程再造根本不是什么高大上的东西。
就是你蹲在车间里,看着那些被浪费的时间,一点点把它们捡回来而已。
