被玩坏的OEE:你算的根本不是真效能
上周去东莞一家做消费电子精密结构件的厂做现场诊断,厂长拉着我看车间大屏上跳的OEE 87%的数字,拍着桌子说产能上不去肯定是一线工人偷懒,要求生产部加两个班次赶订单。我蹲在冲压线旁边摸了半小时料,就知道这数字纯纯是自欺欺人。 按照GB/T 36112-2018《制造业生产效率评估指南》的定义,OEE的三个计算维度分别为时间开动率、性能开动率、合格品率,其中时间开动率的分母是日历工作时间扣除经审批的计划停机时长(包括正常班间休息、按周期执行的设备一级保养、因订单调整提前报备的整线停线),而换模换型、参数调整、小故障排除、待料待具这类未提前计划的停线,全属于非计划停机损失,必须计入时间损失的核算范畴。 但我翻了他们的OEE计算台账,发现他们把每2小时一次的冲压换模时间、每次换模后的参数调整时间,全算成了“计划内换型时间”,直接从时间开动率的分母里扣掉。算出来的可用率当然好看。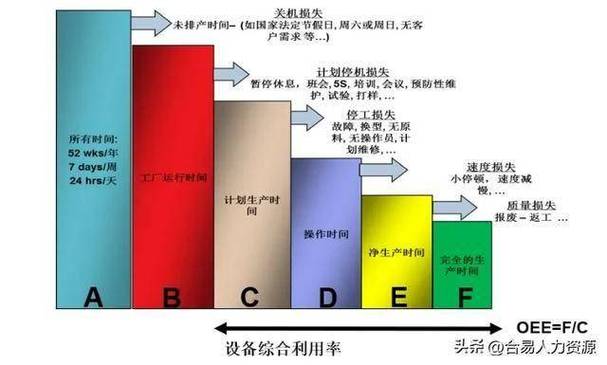
别只盯单设备:线体瓶颈的隐形传导效应
藏在细节里的效能损失:那些被忽略的碎片化时间
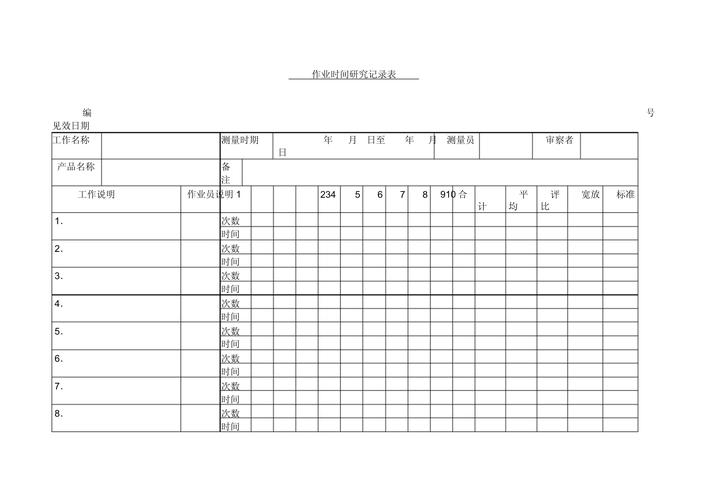
大部分工厂做效能分析,盯着的都是几小时级的大停机:设备坏了停半天、订单不够停一天,这些损失确实好算。但真正能挖出大潜力的,是那些单看只有几十秒、攒起来能占掉近一半作业时间的碎片化损失。 之前在一家汽车零部件焊接线做效能诊断,我们拿秒表测了一个操作工的12小时作业,最后统计出来他实际在焊枪上操作的时间只有4.2小时,剩下的时间去哪了?找对应型号的零件2.1小时,调整焊枪对中位置1.8小时,拿卡尺测焊缝尺寸1.5小时,等质量员来确认焊接参数0.9小时,喝水上厕所0.5小时。 之前厂里面给的标准作业时间,全是按焊枪实际运行的时间算的,定的小时产能是120件/小时,结果实际跑下来每小时只能出35件。差的那些产能,全是这些碎片化的小损失。