说穿了,好多厂嘴里的生产工序管控,本质就是应付客户审厂的纸面游戏,半点儿没落到实际生产的风险拦截上。你去车间走一圈就知道,墙上贴的SOP印得比红头文件还精致,操作工该怎么干还是怎么干,检验员的台账填得比谁都工整,真出了批量报废的时候,所有人都在找背锅的人。
别拿SOP当万能挡箭牌:工序节点的“留白”才是坑
好多人觉得SOP写得越细越好,其实根本不是。我们之前做航空航天配套的钛合金连接片,SOP上白纸黑字写着“铣削后去毛刺”,结果翻遍整本文件,没提半句毛刺的判定阈值。是用粗糙度对比块卡Ra3.2算合格,还是用手摸不划手就算?
就因为这点留白,整批1200件连接片,因为棱边的毛刺没清干净,装配的时候把密封胶圈划了一圈细口子,到了客户的装机环节才漏液,退回来返工的成本加客户索赔,小20万打了水漂!
真的。
没人盯的节点,全是风险。
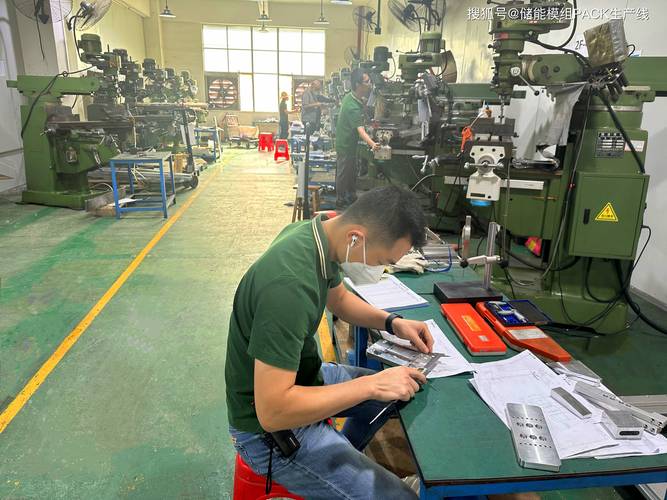
更离谱的我都见过。热处理工序的SOP只写“按工艺要求升温”,连淬火温度上下浮动±10℃的公差都没标清楚,操作工图省事,把炉温往上调了20℃,出来的钛合金零件硬度直接超了HRC5,脆得一敲就裂,整炉800多件全成了废块!
好多厂的SOP喜欢写套话,“检验合格后流入下道工序”,啥叫合格?是每一件全检,还是每2小时抽5件?公差带是按GB/T 1800.1-2009的中级精度匹配,还是客户提的特殊形位公差要求?这些东西不写死,SOP就是一张没用的纸。
数据不是给客户看的:要算得清每道工序的“不良爬坡曲线”
好多人觉得生产工序管控就是记台账,把每道工序的加工时间、检验尺寸填完就算交差。错。
真正有用的管控,是从这些零散的记录里,摸出每道工序的不良爬坡曲线——也就是从加工开始到刀具磨损、设备偏移、参数漂移,直到出现不合格品的整个变化过程。
我们之前做汽车转向节的生产线,精镗φ25轴承孔的工序,刚换完新的硬质合金刀片,前30件的孔径尺寸稳定落在φ25+0.021/+0.002的公差带里,从第31件开始,孔径开始往正方向飘,每加工10件大概飘0.003mm,到第62件的时候就会碰到公差上限。
最开始我们的管控逻辑是等出现超差件再换刀片,算下来每换一次刀片,要产生至少12件超差品,光材料加加工成本,一件就120多块。后来我们把这个爬坡规律直接写进管控要求,刀片累计加工到第50件的时候强制换刀,整个工序的超差率直接从2.1%降到0.18%。
说真的,好多厂的生产数据存了三年,从来没人打开算过趋势。全是堆在硬盘里的死数。
去年有个开3C配件厂的朋友找我吐槽,说阳极氧化工序的管控全流程记了电流、时间、槽液温度,结果因为没盯硫酸浓度的变化,浓度掉了0.5个百分点,出来的3万件铝壳氧化膜厚度不够,附着力差到用胶带一撕就掉漆,前前后后赔了客户80万。
对吧?你连数据背后的关联都没摸透,管个啥工序啊。
别嫌麻烦。
省下来的管控时间,最后全要变成返工的通宵。
别搞全员管控的花架子:把责任卡到“能解决问题的人”身上
好多厂一提到加强生产工序管控,第一反应就是“全员参与”,要求操作工、班长、检验员三签字,恨不得让仓库管理员都来检查机加工序的粗糙度——他连粗糙度对比块怎么用都不知道,查啥啊?
我们之前调整管控逻辑的时候,直接把之前的三签字流程拆了,每个环节的责任精准卡到能解决问题的人身上:操作工负责首件的尺寸核对,只要首件不对,直接按急停按钮,不用等班长过来审批;检验员负责每2小时的巡检,发现尺寸有飘的趋势,直接通知机修调整刀具补偿;工艺员负责每周把所有工序的不良数据拉通复盘,找参数的偏差点。
这里有个我们摸了好久才摸出来的阈值:当刀具补偿值累计调整超过0.05mm的时候,就必须安排机修检查主轴的径向跳动,要是跳动超过0.008mm,就得停机打表校准,不然再怎么调补偿,加工出来的件尺寸都是飘的。
就这么拆完责任,之前经常出尺寸超差的铣面工序,3个月时间因为尺寸问题产生的返工量直接降了70%。操作工自己都愿意盯着尺寸,因为真出了超差要扣他的绩效,他比谁都上心。
我见过最离谱的管控,是要求操作工在加工完100件之后,必须把设备的所有参数重新抄一遍填到表格里,抄错了还要罚款。结果呢?操作工抄的参数跟实际设备里的参数对不上,因为根本没人真的核对,就是走个流程给审厂的人看。
前阵子跟一个做了20年工艺的老工程师聊天,他说生产工序管控从来不是什么高大上的管理理论,就是把每一个可能出问题的小细节,提前堵在出问题之前。
你要真把它当成填表格、走签字的形式主义,那再好的SOP、再贵的三坐标检测设备,也拦不住流水线上攒出来的报废件。
别等客户投诉的电话打到老板办公室,才想起当初为啥要做管控。
